



Diseño para la fabricación de moldeo por inyección: Lista de verificación DFM para compradores
El diseño para la fabricación de moldeo por inyección ayuda a los compradores a detectar riesgos de herramientas antes de que comience la producción de moldes. Una revisión adecuada del DFM comprueba el grosor de la pared, Ángulos de tiro, Tolerancias, Socavos, y la ubicación de compuertas para reducir revisiones de molde, Defectos de producción, y retrasos en la programación. Los compradores que revisan la manufacturabilidad con antelación suelen evitar cambios costosos en las herramientas tras el corte del acero y mejoran la estabilidad en la producción.
Los problemas de herramientas rara vez empiezan en la fábrica. La mayoría empiezan mucho antes, Durante la aprobación de diseño de piezas. Un modelo CAD puede parecer terminado, Pero pequeños problemas geométricos pueden provocar revisiones de moldes, Defectos cosméticos, o retrasos largos en la producción una vez que comienzan las herramientas. Esta guía explica qué deberían revisar los compradores antes de aprobar las herramientas para moldes de inyección, y cómo un proceso DFM más sólido ayuda a prevenir problemas evitables de costes y calendarios.
¿Qué es el DFM en moldeo por inyección y por qué importa antes de hacer herramientas??
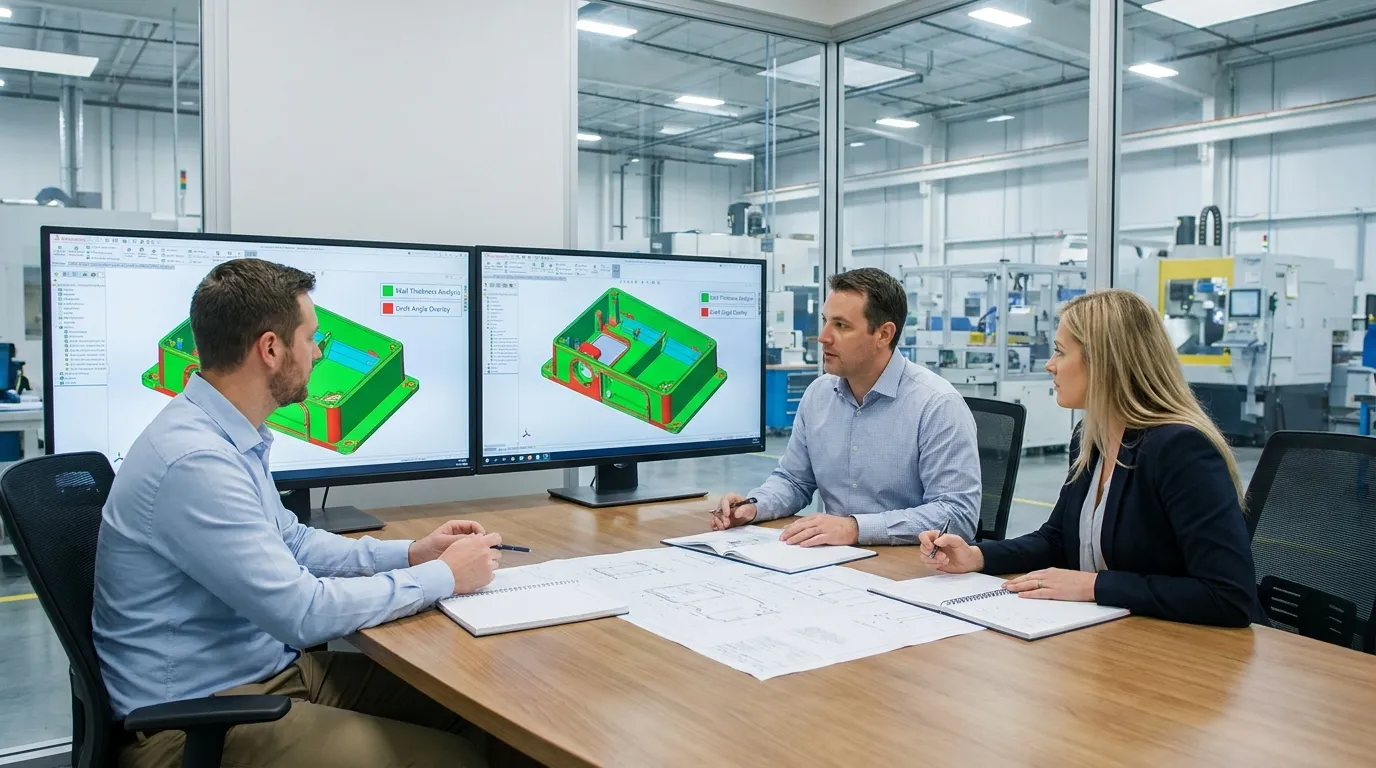
El diseño para fabricar moldeo por inyección implica revisar el diseño de una pieza antes de que comiencen las herramientas para reducir las revisiones del molde, Defectos, Retrasos, y riesgo de producción. Una buena reseña de DFM ayuda a los compradores a evitar cambios costosos en las herramientas tras el inicio del corte de acero.
DFM, Abreviatura de diseño para manufacturabilidad, comprueba si una pieza de plástico puede moldearse de forma eficiente y consistente. Los proveedores suelen revisar el grosor de las paredes, Ángulos de tiro, Socavos, Colocación de puertas, y tolerancias antes de aprobar las herramientas. Según el Kit de herramientas DFM de Protolabs, La revisión temprana de la manufacturabilidad ayuda a reducir el coste de producción y a acelerar la preparación de fabricación.
Para compradores, El DFM importa porque los cambios en las herramientas se vuelven caros una vez que comienza la producción de moldes. Un pequeño ajuste CAD tras el corte de acero puede requerir modificaciones en la cavidad, nuevos insertos, o reestructuración de moldes. Eso puede retrasar el muestreo, Clasificación, y aprobación final de producción.
Una buena revisión de DFM también mejora la comunicación entre los equipos de aprovisionamiento y los fabricantes de moldes. En lugar de reaccionar a los defectos más tarde, Ambas partes acuerdan la geometría manufacturable antes de que comience la producción. Si necesitas una visión general del proceso, la Guía completa de moldes de inyección Explica todo el flujo de trabajo de moldeo y el proceso de herramientas.
Objetivos comunes de una revisión de DFM
- Reducir revisiones de moho
- Evitar marcas de hundimiento y deformaciones
- Mejorar el desmoldante
- Reducción del tiempo de entrega de herramientas
- Menor riesgo de defectos durante la producción
- Confirma tolerancias realistas
También puedes reseñar más amplios Conceptos básicos del diseño de moldes de inyección antes de pasar a las discusiones sobre la aprobación de herramientas.
¿Qué problemas de diseño causan más revisiones de molde y retrasos en la producción??
La mayoría de los retrasos en el moldeo por inyección comienzan con problemas de diseño evitables, como un grosor desigual de la pared, Insuficiente calado, tolerancias agresivas, y socavos innecesarios. Estos problemas suelen provocar revisiones de las herramientas después de que la producción del molde ya ha comenzado.
Muchos retrasos en el tooling provienen de una geometría que parece aceptable en CAD pero que funciona mal durante el moldeo. Los proveedores suelen señalar estos problemas durante la revisión del DFM porque afectan a la refrigeración, Desencadenante de molde, Tiempo de ciclo, o calidad cosmética.
Una carcasa de electrónica de consumo es un ejemplo común. Las costillas internas pueden parecer estructuralmente correctas, pero si las costillas son demasiado gruesas, pueden dejar marcas de hundimiento en la superficie exterior visible. Solucionar ese problema tras el inicio de la herramienta suele requerir modificaciones de acero y muestras adicionales del molde.
Por qué los cambios tardíos en el diseño retrasan la fabricación de herramientas
Las revisiones tardías ralentizan la producción porque las herramientas de molde se basan en geometría finalizada. Una vez que comienza el corte de acero, Incluso una pequeña actualización de diseño puede afectar a varias zonas de moho.
Un reubicación de puerta es un ejemplo. Si un comprador cambia la posición de la puerta después de que empiece el trabajo de herramientas, El proveedor puede necesitar modificar los sistemas de corredores, Disposiciones de refrigeración, o superficies de cavidad. Eso añade tiempo de mecanizado y retrasa los primeros ejemplos de artículo.
Según Aprios, La complejidad del molde y los cambios en el diseño afectan directamente a los plazos de entrega del moldeo por inyección.
| Problema de diseño | Impacto en la fabricación | Riesgo de retraso | Solución típica |
|---|---|---|---|
| Grosor desigual de la pared | Marcas de hundimiento y deformación | De media a alta | Rediseño de la geometría de las paredes |
| Ángulos de tiro faltantes | Las piezas se quedan pegadas durante la eyección | Medio | Añade corriente a las paredes verticales |
| Tolerancias estrictas | Mayor complejidad de herramientas | Medio | Relaja las dimensiones no críticas |
| Socavos | Requiere acciones secundarias | Alto | Simplificar la geometría |
| Mala colocación de puertas | Desequilibrio o defectos de flujo | Medio | Ajustar la ubicación de la puerta |
Algunos compradores asumen que tolerancias más estrictas siempre mejoran la calidad. Eso no siempre es cierto. Las dimensiones ajustadas ayudan cuando el ajuste del montaje importa, Pero la precisión innecesaria aumenta la complejidad de las herramientas, Coste de inspección, y riesgo de producción.
Para una visión más profunda de las consideraciones de ingeniería de moldes, revisa el Proceso de diseño de moldes Utilizado durante el desarrollo de herramientas.
¿Qué deberían revisar los compradores en un informe DFM antes de aprobar las herramientas??
Un informe útil de DFM de moldeo por inyección debería identificar los riesgos de fabricabilidad antes de la aprobación de la herramienta. Los compradores deberían revisar el análisis de borradores, Consistencia del grosor de la pared, Ubicación de las puertas, Viabilidad de tolerancia, y predijo los riesgos de defectos antes de lanzar el molde para su producción.
Un informe de DFM es más que una lista de recomendaciones. Es una herramienta de decisión que ayuda a los compradores a evaluar el riesgo de producción antes de que avancen las herramientas. Los mejores informes explican por qué una característica puede causar problemas de moldura y qué cambios reducen ese riesgo.
Según Boyan Manufacturing, El análisis DFM ayuda a identificar problemas de moldeo antes de que comience la fabricación del molde. Los compradores deben esperar que los proveedores expliquen claramente tanto el problema como el impacto en la fabricación.
Lista de comprobación de reseñas de DFM para compradores
- Confirma los ángulos de tiro en paredes verticales
- Revisa la consistencia del grosor de la pared
- Revisa las áreas previstas de hundimiento o curvatura
- Verificar las recomendaciones de ubicación de puertas
- Confirma tolerancias realistas
- Revisar los requisitos de socavación
- Aprobar la selección de resina
- Evaluar los riesgos superficiales estéticos
Un problema común es el apilamiento de tolerancias. Un comprador puede solicitar dimensiones muy ajustadas entre varias características conectadas sin darse cuenta de que el rango combinado de tolerancias se vuelve difícil de moldear de forma consistente. Eso suele aumentar los requisitos de inspección y la complejidad del moho.
Otro problema frecuente tiene que ver con las expectativas cosméticas. No siempre son necesarios acabados superficiales de Clase A. Los moldes de alto pulido aumentan el coste de las herramientas y los requisitos de mantenimiento, especialmente en piezas donde la apariencia tiene poco impacto en el rendimiento del producto.
Si quieres más detalles sobre los métodos de revisión de manufacturabilidad, la Revisión del diseño de moldes de plástico La guía explica en detalle las consideraciones comunes sobre el diseño de moldes.
¿Cómo afectan el grosor de la pared y los ángulos de tirado a la fabricabilidad??
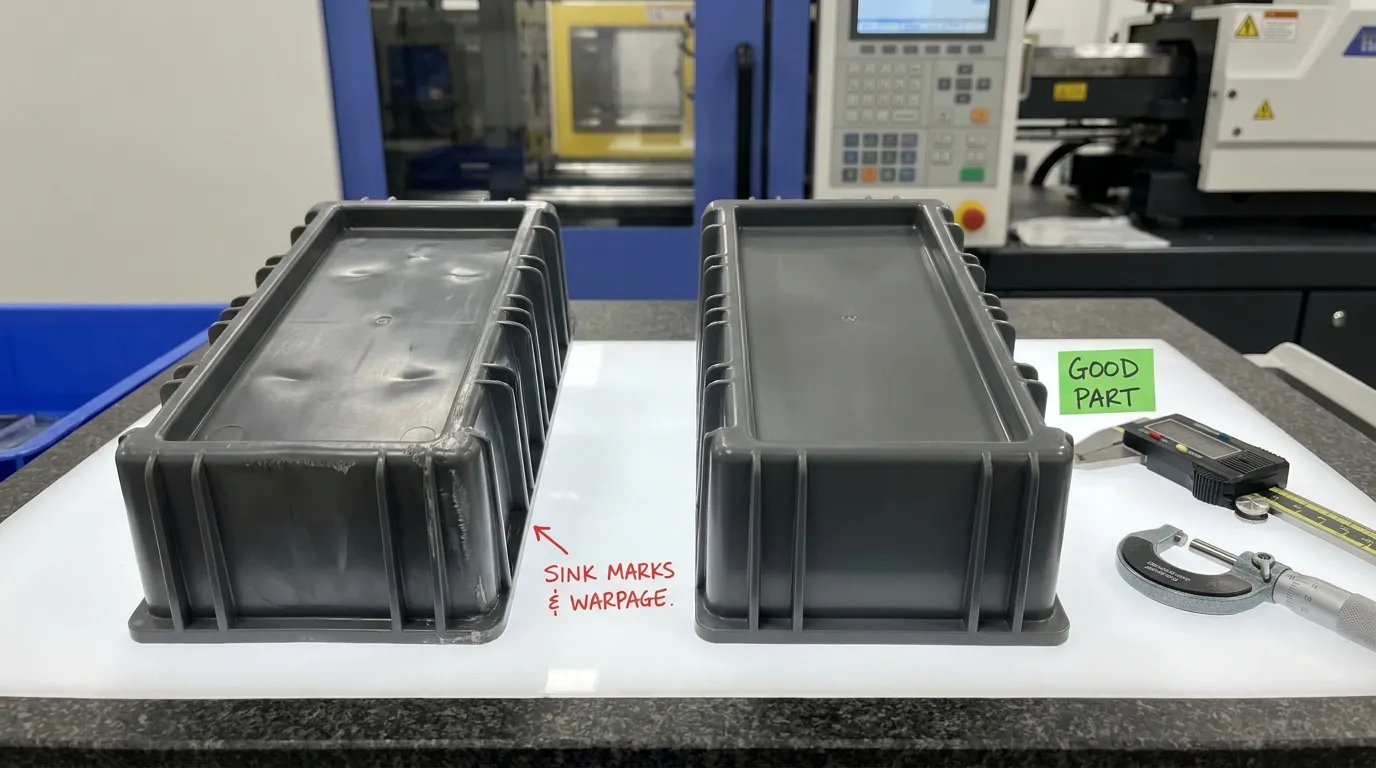
El grosor uniforme de la pared y los ángulos de tiro adecuados ayudan a que las piezas de plástico se enfríen de forma uniforme y expulsen limpiamente del molde. La mala geometría aumenta el riesgo de marcas de hundimiento, Curvatura, pegado, y ciclos de producción extendidos.
El grosor de la pared y el ángulo de tiro son dos de las comprobaciones DFM más importantes en el moldeo por inyección. Ambos afectan directamente a la calidad de las piezas, Rendimiento del molde, y la consistencia en la producción.
Según Protolabs, Las secciones de pared desiguales pueden causar problemas de refrigeración y defectos visibles. Las zonas gruesas se enfrían más despacio que las zonas delgadas, lo que genera tensión y distorsión internas.
Rangos recomendados de grosor de pared
Las paredes uniformes se enfrían de forma más constante y reducen el riesgo de defectos. Se deben evitar las transiciones de gran grosor siempre que sea posible.
| Diseño de muros | Resultado de la producción |
|---|---|
| Espesor uniforme de pared | Refrigeración estable y menor riesgo de deformación |
| Secciones gruesas e aisladas | Marcas de hundimiento y tiempo de ciclo más largo |
| Transiciones de grosor pronunciadas | Esfuerzo y distorsión interna |
| Muros delgados sin soporte | Rendimiento estructural débil |
Un componente de embalaje con paredes laterales desiguales es un buen ejemplo. Una sección puede enfriarse más rápido que otra, haciendo que la pieza se retuerza ligeramente tras la eyección. Esa pequeña cantidad de deformación puede crear problemas de alineación del ensamblaje más adelante.
Directrices típicas de ángulo de tiro
El ángulo de tirado ayuda a que las piezas moldeadas se desprendan del molde sin dañar la superficie.
| Tipo de característica | Guía típica para el draft |
|---|---|
| Muros lisos | Mínimo 1° |
| Superficies texturizadas | 2° o más |
| Cavidades profundas | Puede ser necesario un borrador adicional |
| Zonas de cierre estrecho | Revisión con moldeador |
Las piezas sin suficiente tiraje suelen quedarse pegadas durante la eyección. Eso puede dejar marcas de arrastre, arañazos superficiales, o bordes dañados. En algunos casos, El propio moho sufre desgaste prematuro.
Si tu producto requiere un control dimensional más estricto, Reseña Tolerancias de moldeo de precisión Antes de finalizar la geometría.
¿Cuándo aumentan las tolerancias y los requisitos cosméticos el coste de las herramientas??
Las tolerancias estrictas y los requisitos cosméticos de superficie suelen aumentar la complejidad de las herramientas. Los compradores solo deben aplicar requisitos estrictos cuando la característica afecte directamente al ajuste, Sellado, o rendimiento del producto.
Un error común en la fuente es sobreespecificar dimensiones que no importan en el uso real. Un comprador pidió ±0.0Tolerancias de 2 mm entre características plásticas no críticas en una carcasa de dispositivo de consumo. El proveedor tuvo que aumentar la precisión del molde y la frecuencia de inspección, lo que aumentó tanto el coste de herramientas como de producción.
| Si el requisito es.... | Entonces el impacto en la fabricación es.... |
|---|---|
| Tolerancia de ensamblaje ajustada | Se requiere mayor precisión de mecanizado |
| Acabado cosmético de alto brillo | Se requiere más pulido de molde |
| Textura en paredes profundas | Se necesita un ángulo de tiro adicional |
| Coincidencia multidimensional | Más inspección y balanceo |
| Tolerancia estricta no crítica | Gasto innecesario en herramientas |
La perfección cosmética no siempre es la mejor opción. Las superficies de alto pulido funcionan bien para productos de consumo visibles, pero aumentan los requisitos de mantenimiento del molde y la sensibilidad a la producción. Para piezas industriales o componentes ocultos, Un acabado estándar suele ser más seguro y rentable.
Las tolerancias complejas también afectan a la consistencia del ciclo. Si las dimensiones son demasiado agresivas para la resina o geometría seleccionada, Los proveedores pueden tener dificultades para mantener una calidad repetible a lo largo de largas producciones.
Para requisitos de producción más estrictos, la Moldeo de alta precisión La guía de proceso explica cómo las tolerancias avanzadas afectan a las herramientas y al control de fabricación.
¿Cómo pueden los compradores reducir los retrasos en las herramientas antes de que comience la producción??
Los compradores reducen los retrasos en el uso de herramientas finalizando los diseños fabricables antes de que comience el corte del acero. Revisión temprana del DFM, Tolerancias realistas, y ciclos de retroalimentación más rápidos de los proveedores ayudan a evitar costosas revisiones de moldes y ralentizaciones en la producción.
La forma más rápida de reducir los retrasos en el moldeo por inyección es resolver los problemas de diseño antes de que comience la fabricación de herramientas. Una vez que comienza el corte de acero, Cada revisión se vuelve más lenta y más cara.
Según el Guía de moldeo por inyección de bujes, El tiempo de respuesta de las herramientas puede superar varias semanas dependiendo de la complejidad del molde. Los cambios de diseño durante esa ventana suelen provocar retrasos adicionales.
Preguntas que los compradores deberían hacer antes de la aprobación de la herramienta
- ¿Están aprobados todos los ángulos de draft??
- ¿Se ha revisado el grosor de la pared para evaluar el riesgo de hundimiento??
- ¿Se pueden evitar los undercuts??
- Cuáles tolerancias son críticas para la función?
- ¿Se ha finalizado la colocación de las puertas??
- ¿Es realista el requisito de acabado cosmético??
- ¿Se ha revisado la retroalimentación del flujo de moho??
La comunicación clara también importa. Muchos retrasos ocurren porque los proveedores esperan la aprobación de las recomendaciones del DFM. La lentitud de los clientes puede retrasar los calendarios de herramientas días o semanas.
Un ejemplo del proveedor fue una revisión tardía del undercut. El diseño original requería acciones laterales que aumentaran la complejidad del molde. Tras la revisión, El comprador simplificó la geometría y eliminó el undercut antes del corte del acero. Eso evitó componentes adicionales de herramientas y acortó el calendario de producción.
También puedes revisar el Proceso de aprobación de herramientas entender cómo la validación de moldes suele pasar de la revisión de diseño a la muestreo de producción.
Lista de comprobación para compradores de DFM antes de lanzar un molde de inyección para producción
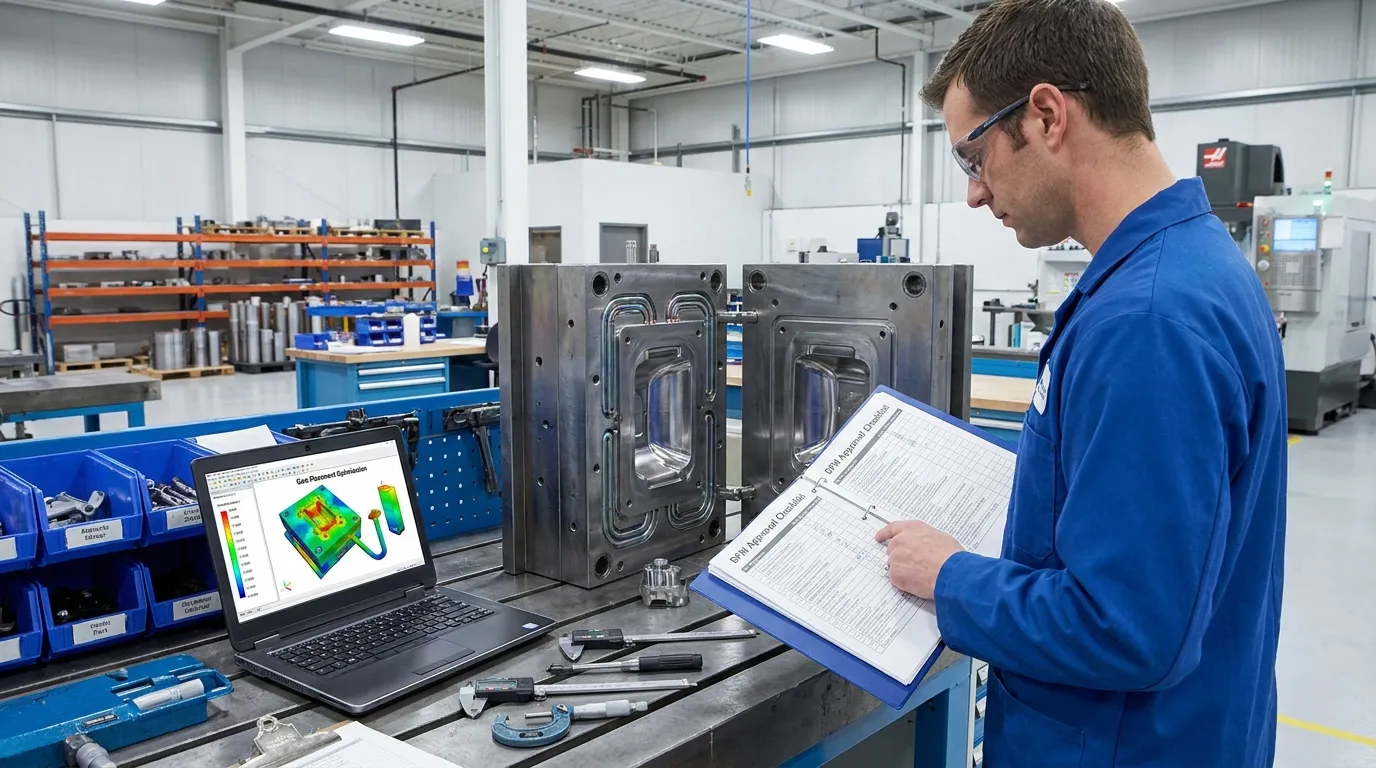
Una lista de comprobación DFM del lado del comprador ayuda a evitar revisiones de moho, Retrasos en las herramientas, y defectos evitables antes de que comience la producción. La revisión debería confirmar la geometría, Tolerancias, Selección de materiales, Ubicación de las puertas, y retroalimentación de fabricabilidad antes de aprobar la herramienta.
Lista de verificación de aprobación de DFM para compradores
| Artículo de reseña | Pregunta sobre la aprobación | Estado |
|---|---|---|
| Geometría CAD | ¿Están todas las dimensiones finalizadas?? | □ |
| Ángulos de tiro | ¿Se ha añadido un borrador adecuado?? | □ |
| Grosor de la pared | ¿Las paredes son consistentes en toda la pieza?? | □ |
| Ubicación de la puerta | ¿Tiene el proveedor la dirección de flujo aprobada?? | □ |
| Tolerancias | Solo las dimensiones críticas están estrictamente controladas? | □ |
| Selección de materiales | ¿Se ha confirmado la resina para la aplicación? | □ |
| Acabado cosmético | ¿Es necesario el requisito de acabado?? | □ |
| Análisis de flujo de moho | ¿Se han revisado las áreas de alto riesgo? | □ |
| Socavos | ¿Se pueden eliminar acciones secundarias? | □ |
| Aprobación del DFM | ¿Ha aprobado el proveedor antes de cortar el acero?? | □ |
Los compradores que completan esta lista de verificación antes de la aprobación de las herramientas suelen evitar los contratiempos de producción más comunes. El objetivo es sencillo: Solucionar los riesgos de fabricabilidad antes de que se conviertan en problemas de herramientas.
Si necesitas una base más amplia sobre estructura de herramientas y sistemas de moldeo, la Fundamentos de los componentes del molde La guía cubre los principales elementos del molde utilizados en las herramientas de producción.
Acertando en el siguiente paso
Un diseño sólido para fabricar el proceso de moldeo por inyección reduce más que los defectos. Ayuda a los compradores a controlar el coste de las herramientas, proteger los calendarios de producción, y evitar revisiones evitables después de que comiencen los trabajos de moho.
Antes de aprobar las herramientas, Revisa la geometría con atención, confirmar qué tolerancias realmente importan, y resolver pronto la retroalimentación de los proveedores. Pequeños cambios durante la revisión CAD suelen ser manejables. Los mismos cambios tras el corte de acero pueden provocar retrasos costosos.
El mejor proceso de DFM es práctico, casi, y colaborativo. Los compradores y los fabricantes de moldes deberían trabajar con la misma lista de verificación de fabricabilidad antes de que comience la producción.
Preguntas frecuentes
¿Qué es el DFM en moldeo por inyección?
DFM en moldeo por inyección significa revisar el diseño de una pieza para asegurarse de que puede fabricarse de forma eficiente antes de que comience la fabricación de herramientas. El proceso ayuda a reducir los defectos, Revisiones de herramientas, Retrasos en la producción, y costes de fabricación innecesarios.
¿Por qué son importantes los ángulos de tiro en el moldeo por inyección??
Los ángulos de tiro ayudan a que las piezas moldeadas se liberen limpiamente del molde durante la eyección. Sin un tiro adecuado, Las piezas pueden quedarse pegadas, scratch, Curvatura, o dañar la superficie del molde durante la producción.
Qué causa marcas de hundimiento en el moldeo por inyección?
Las marcas de hundimiento suelen aparecer cuando el grosor de la pared es desigual o las secciones son demasiado gruesas para enfriarse de forma constante. Un mal diseño de las costillas y una presión de empaquetado incorrecta también pueden aumentar los defectos de hundimiento.
¿Qué debería incluir un informe DFM??
Un informe de DFM debe incluir un análisis preliminar, Revisión del grosor de la pared, Recomendaciones de ubicación de puertas, Realimentación de tolerancia, y riesgos de moldeo previstos. El informe ayuda a los compradores a identificar problemas de fabricabilidad antes de la aprobación de las herramientas.
¿Cómo pueden los compradores reducir los retrasos en el moldeo por inyección??
Los compradores reducen los retrasos en el moldeo por inyección completando la revisión del DFM antes del corte del acero y minimizando los cambios de diseño en fases avanzadas. Una comunicación más rápida con los proveedores también ayuda a evitar reestructuraciones de herramientas y ralentizaciones en la producción.
¿Cuáles son los errores comunes de diseño de moldeos por inyección??
Los errores de diseño comunes incluyen un grosor desigual de la pared, Ángulos de tiro faltantes, tolerancias poco realistas, Esquinas afiladas, y socavos innecesarios. Estos problemas suelen aumentar el coste de las herramientas y el riesgo de defectos.
Compartir:



Escrito por Sunshine
Al sol, Somos un fabricante y proveedor profesional de componentes de moldes de precisión, ofreciendo una amplia gama de productos para aplicaciones de estampado y moldes de inyección. Nuestro enfoque principal es el punzonamiento de troqueles, Pasadores y fundas eyector, y postes guía y casquillos. Con mecanizado CNC avanzado, Control de calidad estricto, y una fuerte capacidad de producción, Garantizamos la fiabilidad, Piezas de alta precisión, junto con componentes estándar en stock para un suministro global rápido y eficiente.
NOTICIAS
CONSIGUE EL SERVICIO
Con piezas de calidad para todos los presupuestos y personal amable formado para que tu visita sea informativa y sin complicaciones.
