



Pasadores eyectores en moldeo por inyección: Función, Tipos, y Causas de fallo
Los sistemas de moldeo por inyección de pasadores de eyección utilizan pasadores de acero endurecido para empujar las piezas de plástico enfriadas fuera de la cavidad del molde tras cada ciclo. Tipo correcto de pin, Ubicación, y la selección de materiales ayuda a evitar marcas de eyección, pegado, Doblado de pasadores, y fuerza de eyección desigual. La mayoría de los fallos se deben a una mala alineación, Fuerza excesiva, materiales abrasivos, o prácticas de mantenimiento débiles.
Un molde puede producir piezas precisas durante años, Y de repente empieza a dejar marcas, Partes adherentes, o pasadores de flexión. En muchos casos, El problema es el sistema de eyección. Los pasadores eyector parecen sencillos, pero su tamaño, Ubicación, y las condiciones superficiales afectan la estabilidad del ciclo, Calidad cosmética, y vida útil del molde. Entender cómo funcionan ayuda a los fabricantes a reducir la chatarra, Tiempo de inactividad, y reparaciones costosas de herramientas.
¿Qué son los pasadores eyectores en el moldeo por inyección?
Los pasadores eyector en moldeo por inyección son pasadores de acero endurecido que empujan las piezas de plástico enfriadas fuera de la cavidad del molde tras el moldeo. Su ubicación, size, y el material afecta directamente a la calidad de las piezas, Estabilidad en ciclos, y la vida útil del molde.
Los pasadores eyectores forman parte del sistema de eyección del molde. Después de que el plástico se enfríe y se abra el molde, Los pasadores se mueven hacia adelante y empujan la pieza moldeada alejándose del lado central del molde. Sin ellos, Muchas piezas se quedaban atascadas dentro de la cavidad y se detenían la producción.
La mayoría de los pasadores eyectores son varillas redondas de acero endurecido. Se colocan dentro de orificios mecanizados con precisión y se conectan a una placa eyectora detrás del molde. Cuando la máquina activa el sistema de eyección, La placa avanza y empuja los pasadores contra la pieza moldeada.
La disposición de los pasadores importa tanto como los propios pasadores. Una mala colocación puede crear marcas visibles, Fuerza desigual, o partes deformadas. Muchos fabricantes revisan el libro completo Guía completa de componentes de molde antes de finalizar los diseños de eyección porque el diseño de los eyectores afecta a varios sistemas de moldes conectados.
¿Cómo funciona el sistema de pasadores eyector durante el ciclo de moldeado??
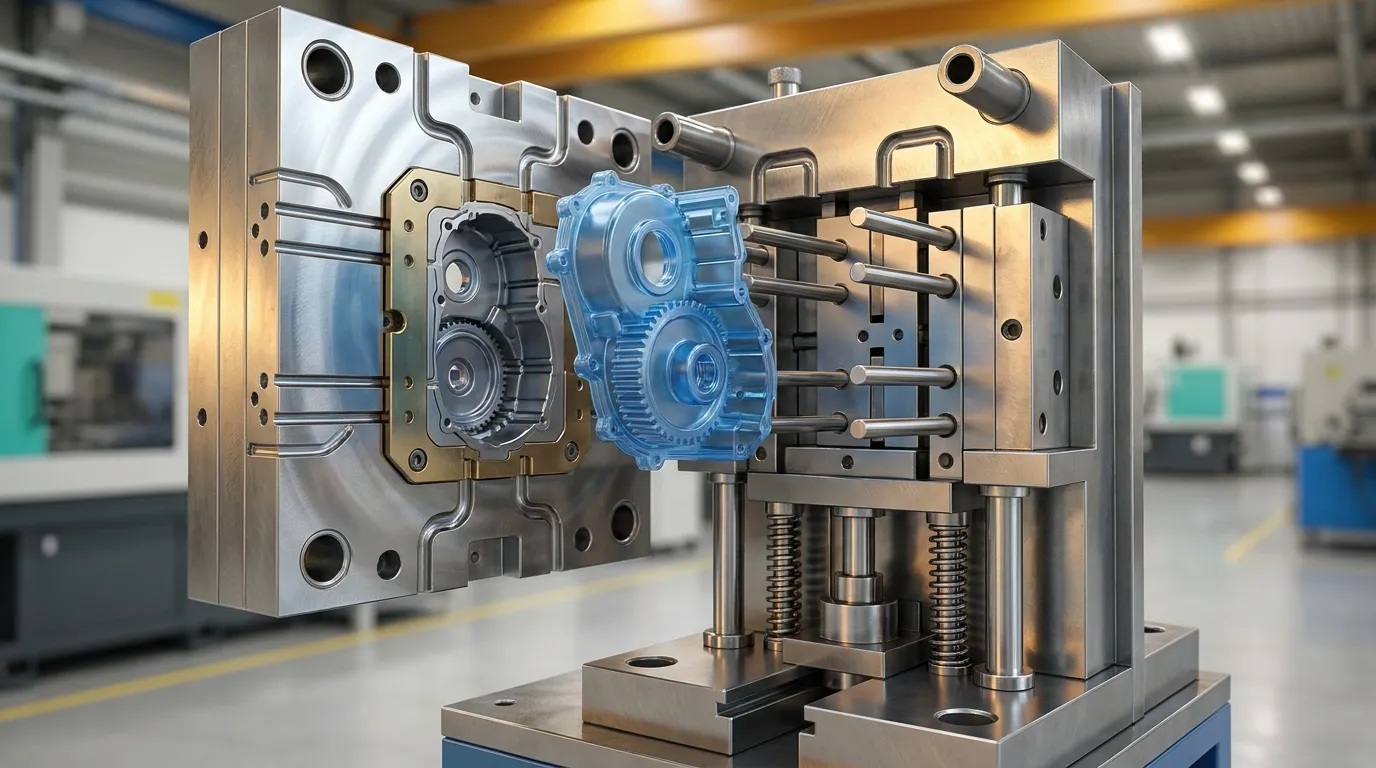
Después de que se abra el molde, La placa eyector empuja los pasadores hacia adelante para liberar la parte enfriada de la cavidad. Los pasadores se retraen antes de que comience el siguiente ciclo, Haciendo que el tiempo correcto sea esencial para una producción fluida.
La secuencia de eyección comienza una vez completado el enfriamiento. Una vez que las mitades del moho se separan, La pieza moldeada suele permanecer unida al lado del núcleo debido a la contracción y la fricción superficial. El sistema eyector se activa entonces y libera la pieza.
- El plástico se enfría dentro de la cavidad
- Se abre el molde
- La placa eyectora avanza
- Los pasadores contactan con la pieza
- Liberaciones parciales del núcleo
- Los pasadores se retraen
- El moho se cierra para el siguiente ciclo
Según Guía de pasador eyector de WayKen, La fuerza de eyección equilibrada es importante para ciclos de moldeo estables. La presión desigual puede torcer partes de pared delgada o crear marcas visibles de tensión.
Las piezas grandes moldeadas a menudo necesitan varios pasadores trabajando juntos. Una carcasa delgada para electrónica, por ejemplo, puede usar varios pequeños pasadores colocados cerca de las nervaduras y las paredes de soporte para distribuir la fuerza de forma uniforme. Los paneles planos grandes también pueden usar mangas eyector o sistemas de decapado para reducir la deformación.
¿Qué tipos de pasadores eyector se utilizan en los moldes de inyección??
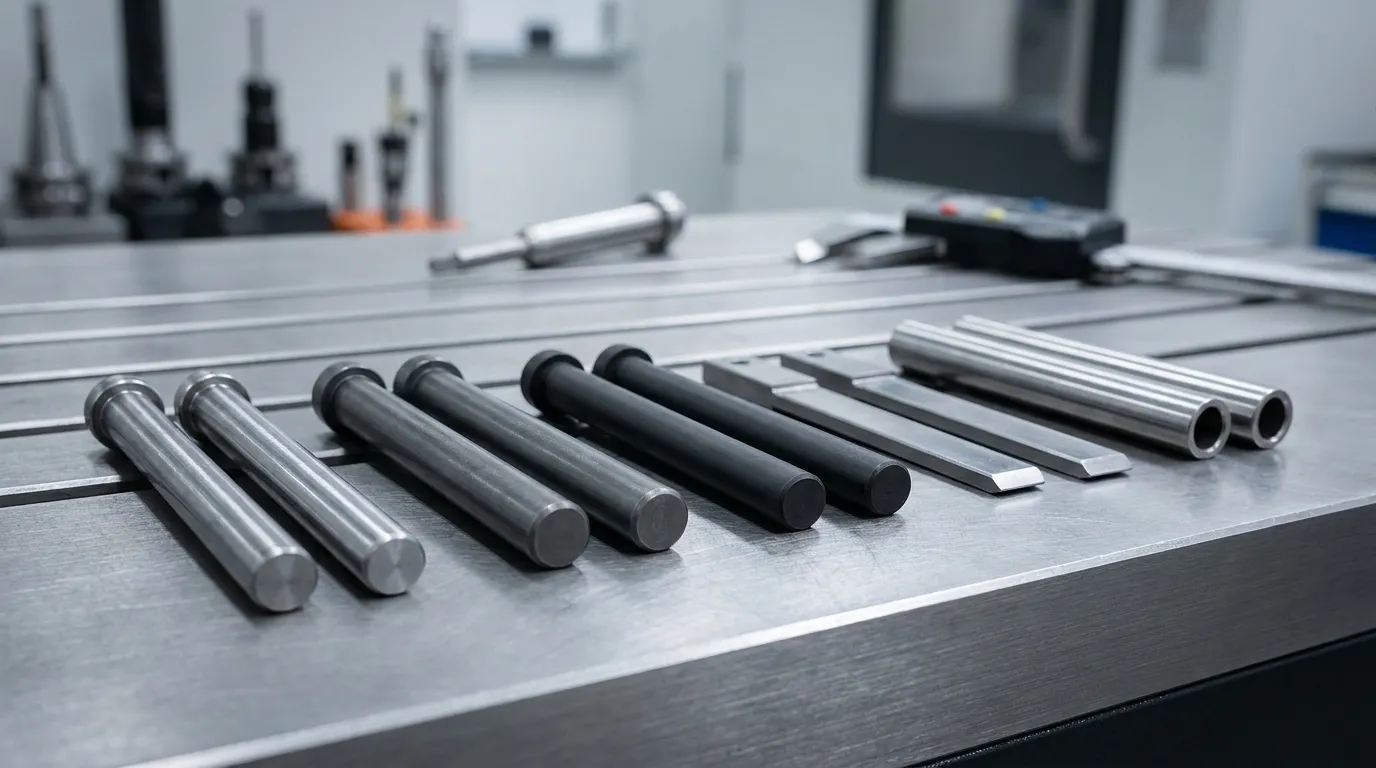
Diferentes tipos de pasadores eyector resuelven distintos problemas de moldeo. Los pines endurecidos a través de la técnica gestionan aplicaciones generales, Los pasadores nitruratos mejoran la resistencia al desgaste, y los pasadores recubiertos reducen la fricción en condiciones exigentes o abrasivas de moldeo.
Los fabricantes eligen los tipos de pasadores eyector según el tipo de resina, Recuento cíclico, Requisitos cosméticos, y geometría de moldes. Los pasadores estándar funcionan bien para muchos moldes, Pero la producción en gran volumen suele requerir materiales o recubrimientos mejorados.
| Tipo de pin | Mejor Uso | Beneficio principal | Limitación principal |
|---|---|---|---|
| Pasadores endurcidos a través | Molduras generales | Bajo coste | Desgaste más rápido |
| Pines H13 nitrurados | Moldes de alto ciclo | Mejor resistencia al desgaste | Precio más alto |
| Pines recubiertos de negro | Resinas abrasivas | Reducción de la fricción | Coste del recubrimiento |
| Eyectores de palas | Costillas finas | Mejor soporte | Mecanizado complejo |
| Mangas eyector | Jefes de ronda | Presión uniforme | Mayor huella |
Los pasadores endurecidos estándar no siempre son la mejor opción. Las resinas abrasivas y los moldes de alto ciclo suelen justificar los pines nitrurados o recubiertos a pesar del mayor coste inicial. Reemplazar los pasadores desgastados repetidamente suele costar más que actualizar los materiales antes.
Los fabricantes que trabajan con productos de consumo texturizados también utilizan pasadores recubiertos para reducir marcas visibles de arrastre. Algunos moldes para carcasas médicas utilizan recubrimientos de baja fricción porque el desacoplamiento suave es más importante que el coste inicial de las herramientas.
Cuando las mangas eyector funcionan mejor que los pasadores
Las fundas eyector funcionan mejor cuando la característica moldeada es redonda y hueca, como los patrones de tornillo o los soportes cilíndricos. Una funda distribuye la fuerza alrededor de la estructura en lugar de concentrar la presión en una sola zona pequeña.
Para moldes con muchas piezas móviles de precisión, Los fabricantes suelen revisar la compatibilidad Repuestos para moldes antes de seleccionar los sistemas eyector.
¿Qué materiales y recubrimientos son los mejores para los pasadores eyectores??
El acero H13 y los aceros para herramientas endurecidos se usan comúnmente para los pasadores eyectores porque resisten el calor, Desgaste, y deformación. Los recubrimientos especializados como DLC o nitruración reducen la fricción y prolongan la vida útil en moldes de alto ciclo.
Los pasadores eyector funcionan bajo presión y calor repetidos. Los materiales blandos se desgastan rápidamente, especialmente en moldes que funcionan con resinas rellenas de vidrio o abrasivas. El acero para herramientas H13 se utiliza ampliamente porque equilibra la tenacidad, Dureza, y estabilidad térmica.
El tratamiento térmico mejora la durabilidad al aumentar la dureza superficial. La nitruración añade otra capa protectora que ayuda a reducir la agallación y el desgaste superficial. Según Guía de pasadores eyector de Aco Mold, Los pasadores recubiertos también pueden reducir la fricción en condiciones exigentes de moldeo.
| Material o recubrimiento | Principal ventaja | Mejor aplicación |
|---|---|---|
| Acero H13 | Resistencia al calor | Moldes de alto ciclo |
| Acero de herramienta endurecido | Durabilidad general | Producción estándar |
| Superficie nitrurada | Reducción de desgaste | Materiales abrasivos |
| Recubrimiento DLC | Menor fricción | Piezas cosméticas |
| Recubrimiento PVD | Protección superficial | Largas series de producción |
El acabado superficial también afecta al rendimiento. Los pasadores rugosos generan resistencia y aumentan el riesgo de atascarse. Las superficies pulidas y lisas suelen mejorar la consistencia del desmoldeante y reducir los daños estéticos en productos visibles.
Los fabricantes que comparan materiales de herramientas suelen evaluar de forma más amplia Componentes de molde de precisión al mismo tiempo, debido a que la durabilidad del eyector afecta a los programas generales de mantenimiento del moho.
¿Por qué los pasadores eyector dejan marcas en las piezas moldeadas??
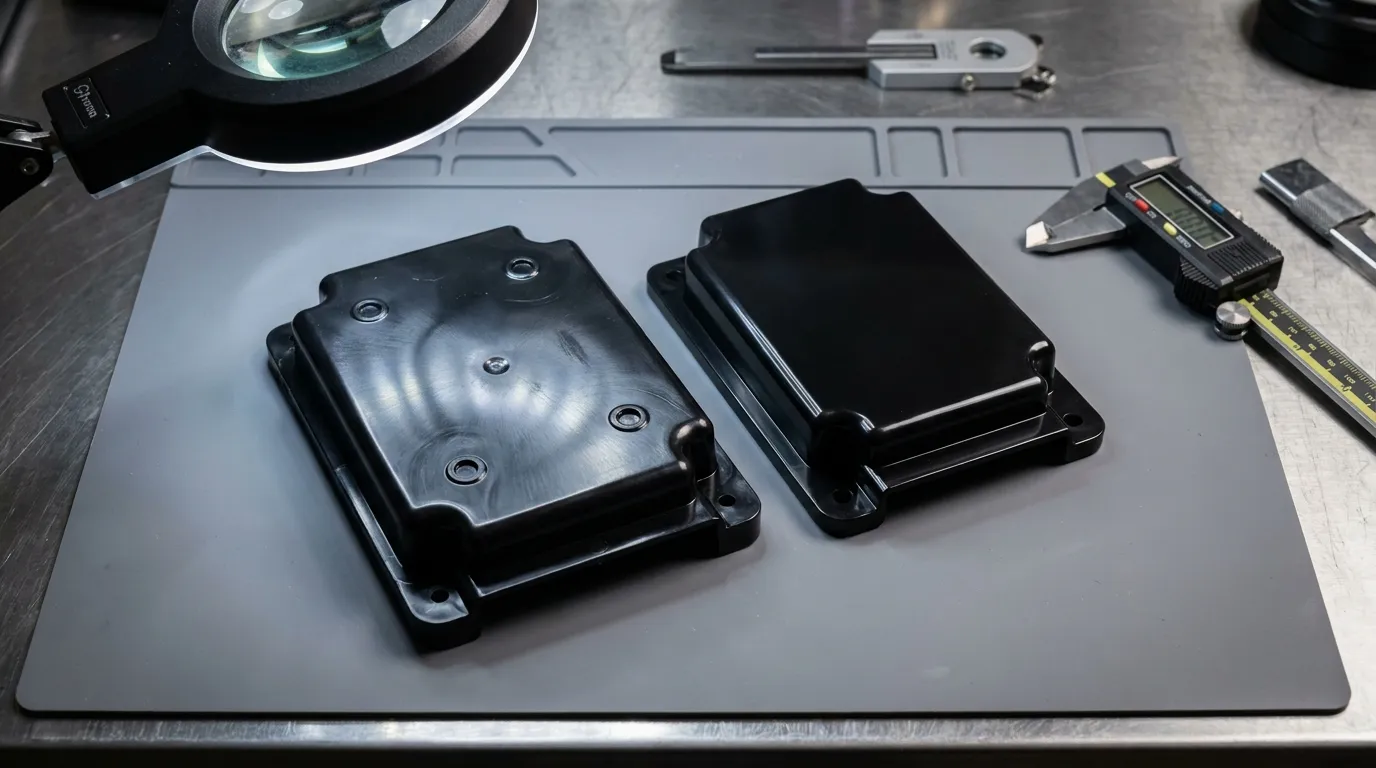
Las marcas de pasadores eyector ocurren cuando la fuerza de eyección concentrada empuja contra superficies plásticas blandas o sin soporte. Mala colocación de los pasadores, Fuerza excesiva, o superficies con textura desajustada pueden hacer que las marcas sean más visibles.
Las marcas de eyección son uno de los problemas estéticos más comunes en el moldeo por inyección. Suelen aparecer como pequeñas marcas circulares, manchas brillantes, o anillos elevados en la superficie terminada de la pieza. En muchos casos, Las marcas son inofensivas. Sobre productos cosméticos, pueden convertirse en un problema de calidad.
Según Guía de Protolabs sobre la colocación de los pasadores eyector, Las superficies sin soporte y la alta concentración de fuerzas aumentan la visibilidad de las marcas. Las paredes finas y los acabados brillantes son especialmente sensibles.
| Síntoma | Causa probable | Solución recomendada |
|---|---|---|
| Marcas circulares profundas | Fuerza de eyección excesiva | Añadir puntos de soporte |
| Manchas brillantes en forma de alfiler | Desajuste superficial | Pines de coincidencia de texturas |
| Panel deformado | Fuerza desigual | Disposición de los pasadores de reequilibrio |
| Arañazos por arrastre | Lanzamiento pobre | Mejora el pulido/recubrimiento |
Añadir más pasadores eyector no mejora automáticamente la eyección. Un diseño mal equilibrado puede incluso aumentar defectos estéticos y desgaste de los pasadores. El objetivo es la fuerza equilibrada, no el recuento máximo de pines.
Marcas de eyección aceptables vs inaceptables
Las pequeñas marcas testigo son normales en muchas zonas industriales. Las carcasas internas y los componentes ocultos suelen permitir marcas de alfiler ligeros sin afectar a la función.
Los productos de consumo visibles son diferentes. Una cubierta texturizada para electrónica o un panel de molduras para automóviles pueden rechazar incluso defectos cosméticos menores. Algunos fabricantes texturizan la cara del pasador para que coincida con las superficies circundantes del molde y reduzcan el contraste visible.
Para conceptos básicos más amplios del diseño de moldes, Los lectores pueden reseñar Conceptos básicos del molde de inyección de plástico junto con la planificación del sistema de eyección.
¿Cómo se posicionan correctamente los pasadores eyectores??
La colocación correcta de los pasadores del eyector distribuye la fuerza de manera uniforme a lo largo de la pieza moldeada. Una mala posición genera concentración de estrés, Flexión, Deformación, o defectos visibles, especialmente en partes de pared fina.
Los pasadores suelen colocarse cerca de estructuras fuertes como las nervaduras, Jefes, y secciones de muro más gruesas. Estas áreas pueden absorber la fuerza de eyección sin deformarse. Las superficies delgadas sin soporte deben evitar el contacto directo con los pasadores siempre que sea posible.
Las piezas grandes y planas requieren un equilibrado cuidadoso de las fuerzas. Un panel de plástico ancho con solo unos pocos pasadores centrales puede flexionarse durante la eyección y crear marcas de hundimiento o distorsión. Añadir puntos de soporte cerca del perímetro suele mejorar la estabilidad.
¿Cuántos pasadores eyector se necesitan?
El número depende de la geometría de la pieza, Contracción de resina, Grosor de la pared, y requisitos de acabado superficial. Según Resumen del pasador eyector de FirstMold, Las piezas más grandes suelen necesitar puntos de soporte más equilibrados para evitar esfuerzos localizados.
Una carcasa sencilla para electrónica de consumo puede usar entre seis y diez pines. Un panel grande de automóvil puede requerir decenas de eyectores cuidadosamente posicionados trabajando juntos.
Lista de comprobación para la colocación de los pasadores eyector
- Coloca los pasadores cerca de las nervaduras y soportes estructurales
- Evita superficies estéticas muy visibles
- Reparte la fuerza de forma uniforme a lo largo de la pieza
- Sostiene cuidadosamente las secciones de pared delgada
- Mantén los diámetros de los pasadores lo suficientemente grandes para resistir la flexión
- Iguala superficies texturizadas cuando la apariencia importa
- Verifica la retracción del pasador antes de cerrar el moho
Las superficies cosméticas no deben depender de una fuerza de eyección agresiva. Rediseñar la geometría de soporte suele ser más seguro que simplemente aumentar la presión de los pasadores.
Qué causa que fallen los pasadores eyector?
Los pasadores eyectores suelen fallar por una mala alineación, Fuerza de eyección excesiva, lubricación insuficiente, materiales abrasivos, o distribución desigual de carga. Los primeros síntomas incluyen pegamiento, Marcas de desgaste, Flexión, y ciclos de eyección inestables.
Las fallas de los pasadores rara vez ocurren sin aviso. La mayoría de los moldes muestran signos tempranos como marcas de arrastre, Lanzamiento inconsistente, o desgaste visible mucho antes de que un pasador se rompa por completo. Detectar esos signos a tiempo ayuda a evitar inactividad y daños en las cavidades.
Los pasadores finos en cavidades profundas son especialmente vulnerables. Un pasador largo y sin soporte puede flexionarse durante la eyección y doblarse gradualmente con ciclos repetidos. Las resinas abrasivas también aceleran el desgaste y aumentan la fricción.
Tabla de diagnóstico de fallos de los pasadores eyector
| Síntoma | Causa probable | Impacto en la producción | Solución recomendada |
|---|---|---|---|
| Pines doblados | Fuerza desigual o pasador de tamaño inferior | Distorsión de las partes | Aumenta el soporte o el diámetro |
| Clavados | Pobre lubricación | Ciclo de interrupción | Mejorar la limpieza y la lubricación |
| Galling | Fricción entre el pasador y el diámetro | Puntuación de superficie | Utiliza recubrimientos o pulido |
| Clavos rotos | Presión excesiva | Daños por moho | Fuerza de eyección por reequilibrio |
| Marcas de desgaste | Resina abrasiva | Defectos cosméticos | Material de mejora del pasador |
Clavijas eyector dobladas
Los moldes interiores de automóviles suelen experimentar curvados de pasadores alrededor de costillas profundas y características de soporte estrechas. Si el diámetro del pasador es demasiado pequeño, Los ciclos de fuerza repetidos acaban generando desviación.
Aumentar el número de puntos de soporte suele funcionar mejor que simplemente usar más fuerza. Los diseños equilibrados reducen el estrés en los pasadores individuales y mejoran la estabilidad a largo plazo del molde.
Pasadores eyector atascados
Los pasadores se atacan cuando aumenta la fricción dentro del tubo eyector. Tierra, Acumulación de resina, Lubricación débil, o los daños superficiales pueden contribuir a problemas de pegamiento.
Los moldes que ejecutan calendarios de producción de alto ciclo suelen requerir intervalos de inspección regulares. Muchos fabricantes combinan el mantenimiento de eyección con un sistema más amplio Sistemas de componentes de dados inspecciones para reducir tiempos de inactividad inesperados.
¿Cómo pueden los fabricantes reducir los problemas con los pasadores eyectores??
La mayoría de los fallos de los pasadores eyector pueden reducirse mediante un ajuste correcto de los pasadores, Colocación equilibrada, Inspección regular, Control de lubricación, y un acabado superficial adecuado. El mantenimiento preventivo suele ser más barato que el tiempo de inactividad por moho y las pérdidas de chatarra.
La mejor estrategia de prevención comienza durante el diseño del moho. Diámetro propio del pin, Ubicación, y apoyar la reducción del estrés antes incluso de que comience la producción. El mantenimiento mantiene el sistema estable durante largas producciones.
Los moldes de alto volumen se benefician de ciclos programados de limpieza e inspección. Esperar a fallos visibles suele llevar a reparaciones más costosas y retrasos en la producción.
Lista de verificación para la prevención de pasadores eyector
- Revisa los pasadores regularmente para detectar desgaste o doblado
- Polir las superficies dañadas antes de que se extienda la agallada
- Sustituir los programas de lubricación débiles
- Utiliza pasadores recubiertos para resinas abrasivas
- Evita una presión de eyección excesiva
- Textura de alfiler de coincidencia en superficies cosméticas
- Verificar la alineación de las placas eyector durante el mantenimiento
- Sustituye los casquillos desgastados antes de que el movimiento de los pasadores se vuelva inestable
Un molde médico que produce carcasas estéticas lisas, por ejemplo, puede justificar los pines recubiertos de DLC porque la reducción de fricción mejora la consistencia de lanzamiento. Una vivienda industrial de bajo volumen puede no necesitar ese coste extra.
Los fabricantes que gestionan el desgaste a largo plazo de herramientas a veces comparan la durabilidad de los eyectores con una mayor Control de desgaste de la herramienta estrategias en diferentes sistemas de producción.
Acertando en el siguiente paso
Los sistemas de moldeo por inyección de pasadores eyector afectan más que la simple eliminación de piezas. Influyen en la calidad cosmética, Estabilidad en ciclos, Costes de mantenimiento, y la vida útil del molde. Decisiones de diseño pequeñas, como la colocación de los pasadores o la selección del recubrimiento, puede evitar problemas graves de producción más adelante.
Si un moho ya muestra pegado, Marcas de testigo, o clavijas dobladas, Empieza revisando la distribución de fuerzas y la geometría de soporte antes de aumentar la presión de eyección. Muchos problemas provienen del desequilibrio más que de la fuerza insuficiente.
Para moldes nuevos, Centrarse en los diseños equilibrados, Materiales duraderos, y una planificación realista del mantenimiento. Estas opciones suelen costar menos que los tiempos de inactividad repetidos y las reparaciones de herramientas.
Preguntas frecuentes
¿Para qué se usan los pasadores eyectores en el moldeo por inyección??
Los pasadores eyectores empujan las piezas de plástico enfriadas fuera de la cavidad del molde tras el moldeo. Ayudan a automatizar la retirada de piezas y a mantener ciclos de producción consistentes, al tiempo que reducen la manipulación manual.
¿Por qué los pasadores eyector dejan marcas circulares??
Las marcas de pasadores eyector aparecen cuando la fuerza se concentra en pequeñas áreas de contacto durante la eyección de piezas. Mala colocación, Presión excesiva, o superficies de plástico blando pueden hacer que las marcas sean más visibles.
¿Qué material es mejor para los pines eyectores??
El acero endurecido para herramientas y el acero H13 son opciones habituales porque resisten el calor, Desgaste, y deformación. Los recubrimientos como la nitruración o los DLC mejoran la vida útil en entornos de moldeo abrasivo.
¿Cuántos pasadores eyector debe tener un molde??
El número de pines eyector depende del tamaño de la pieza, Grosor de la pared, Geometría, y requisitos de fuerza de expulsión. Las piezas más grandes o flexibles suelen necesitar puntos de soporte adicionales para liberar balanceadamente.
Qué causa que los pasadores eyector se doblen?
Los pasadores eyectores se doblan cuando experimentan una fuerza desigual, Mala alineación, Presión excesiva, o un apoyo débil. Los pasadores delgados dentro de cavidades profundas son especialmente vulnerables a la deflexión con ciclos repetidos.
¿Se pueden usar pasadores eyector en superficies texturizadas??
Sí, Pero la superficie del alfiler a menudo necesita un tratamiento de textura similar para evitar círculos brillantes visibles. Un acabado adecuado ayuda a que la zona de eyección se integre con la superficie moldeada circundante.
Compartir:



Escrito por Sunshine
Al sol, Somos un fabricante y proveedor profesional de componentes de moldes de precisión, ofreciendo una amplia gama de productos para aplicaciones de estampado y moldes de inyección. Nuestro enfoque principal es el punzonamiento de troqueles, Pasadores y fundas eyector, y postes guía y casquillos. Con mecanizado CNC avanzado, Control de calidad estricto, y una fuerte capacidad de producción, Garantizamos la fiabilidad, Piezas de alta precisión, junto con componentes estándar en stock para un suministro global rápido y eficiente.
NOTICIAS
CONSIGUE EL SERVICIO
Con piezas de calidad para todos los presupuestos y personal amable formado para que tu visita sea informativa y sin complicaciones.
