



Acabado superficial de molde de inyección: Normas, Opciones, y Impacto en el Coste
El acabado superficial del molde por inyección controla la textura, Brillo, y la rugosidad se transfiere a las piezas de plástico durante el moldeo. Los acabados SPI se utilizan comúnmente para superficies cosméticas pulidas, mientras que los acabados VDI funcionan bien para piezas mate y texturizadas. El acabado correcto afecta al aspecto, Eyección, Visibilidad de arañazos, Desgaste por moho, y coste de herramientas, Por tanto, la selección del acabado debería equilibrar los objetivos cosméticos con la fabricabilidad y la eficiencia de producción.
Un acabado superficial de molde hace más que cambiar el aspecto de una pieza. Puede afectar la fuerza de liberación, Resistencia a los arañazos, Tiempo de pulido, e incluso cuánto tiempo dura el molde en producción. Elegir un acabado equivocado suele llevar a un mayor coste de herramientas o a problemas cosméticos evitables. Esta guía explica cómo funcionan los acabados SPI y VDI, Cuándo usarlos, y cómo adaptar el acabado a tus objetivos de producto y producción.
¿Qué es un acabado superficial de molde por inyección??
El acabado superficial del molde de inyección define la textura y rugosidad transferidas desde la cavidad del molde a la pieza plástica. El acabado seleccionado afecta a la apariencia del producto, Visibilidad de arañazos, Rendimiento de eyección, Desgaste por moho, y coste de herramientas.
Cada pieza de plástico moldeado copia el estado de la superficie de la cavidad del molde. Una cavidad muy pulida crea un aspecto brillante, mientras que una cavidad texturizada crea un acabado mate o con patrones. El acabado superficial también cambia la interacción de la pieza con el molde durante la eyección.
Los acabados suaves suelen tener un aspecto premium, especialmente para productos de consumo. También facilitan la vista de arañazos y huellas dactilares. Los acabados texturizados suelen ocultar mejor el desgaste y mejorar el agarre, Por eso son comunes en interiores de automóviles y carcasas industriales.
La selección del acabado también afecta al tiempo de fabricación. Las superficies pulidas con espejo requieren más mecanizado, Pulido, y trabajo de inspección. Esto incrementa el coste de las herramientas y los requisitos de mantenimiento a lo largo del ciclo de vida del molde.
Si quieres una visión más amplia de la construcción de moldes y los sistemas de herramientas, SunshinePro Guía completa de moldes de inyección de plástico Explica con más detalle el proceso general de ingeniería de moldes.
También puedes revisar el Etapas de producción del molde que influyen en la calidad final de la superficie.
¿Qué significan los estándares de acabado superficial SPI y VDI??
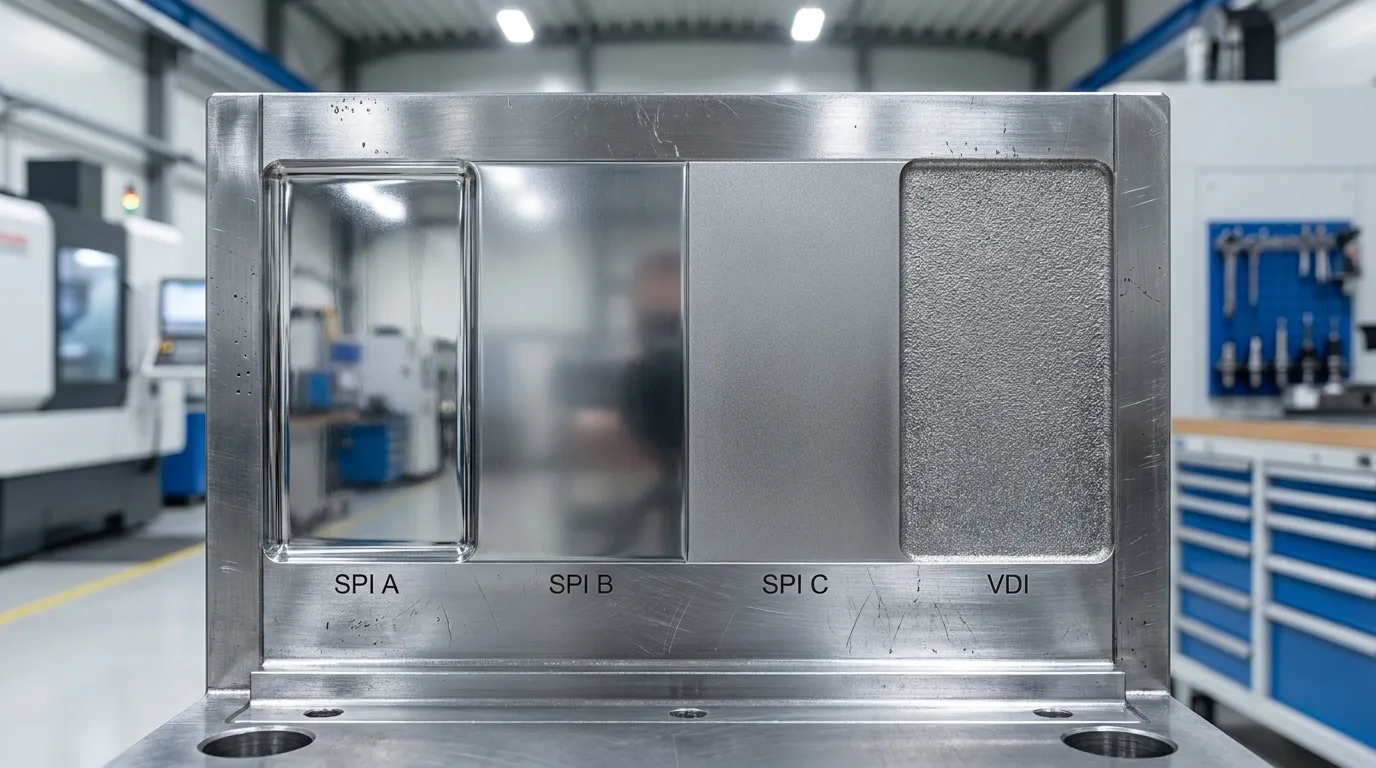
Los estándares SPI clasifican los acabados pulidos de moldes, desde grados A de alto brillo hasta grados D texturizados, mientras que VDI 3400 utiliza escalas de texturas EDM para superficies mate y texturizadas. SPI se utiliza comúnmente para piezas cosméticas pulidas, mientras que el VDI es preferido para acabados industriales texturizados.
La mayoría de las especificaciones de acabado superficial de moldes de inyección utilizan estándares SPI o VDI. SPI significa Sociedad de la Industria de los Plásticos y se centra en acabados pulidos. VDI 3400 se utiliza comúnmente para superficies EDM texturizadas.
Según Guía de acabados SPI de Fictiv y Referencia de acabado superficial de Engineering Product Design, Las cualidades SPI van desde acabados de espejo altamente pulidos hasta superficies rugosas y texturizadas.
Explicación de las notas del final de SPI
| Grado SPI | Apariencia | Uso típico | Coste relativo |
|---|---|---|---|
| SPI A1-A3 | Brillo espejo | Partes ópticas, Cosméticos premium | Más alto |
| SPI B1-B3 | Semibrillante | Viviendas de consumo | Medio-alto |
| SPI C1-C3 | Mate | Componentes de utilidad | Medio |
| SPI D1-D3 | Texturizado | Componentes industriales | Inferior |
Los acabados SPI A pulidos en espejo no son automáticamente la mejor opción. Funcionan bien para la claridad óptica y la estética premium, Pero también revelan huellas dactilares, arañazos, y los defectos de moldeo más fácilmente.
Explicación de las calificaciones de texturas VDI
| Rango VDI | Nivel de textura | Aplicación típica |
|---|---|---|
| VDI 12-18 | Mate fino | Productos de consumo |
| VDI 21-27 | Textura media | Acabado automotriz |
| VDI 30-45 | Textura densa | Viviendas industriales |
Las texturas VDI suelen crearse mediante EDM, o mecanizado por descarga eléctrica. Estos acabados funcionan bien cuando los productos necesitan agarre, Reducción del deslumbramiento, o mejor enmascaramiento por arañazos.
¿Cómo afecta el acabado superficial a la apariencia, Fricción, y eyección?
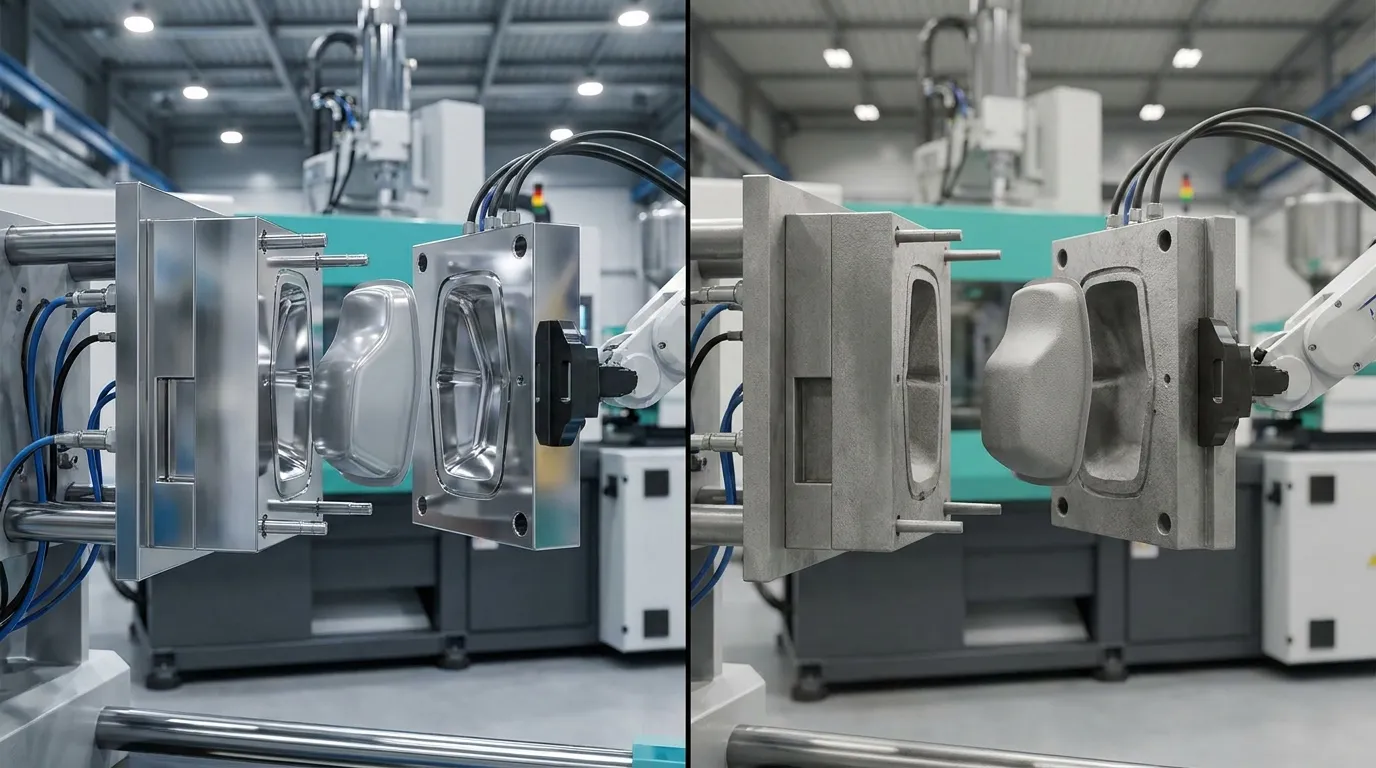
El acabado superficial afecta más que la apariencia. Los acabados de alto brillo pueden aumentar el pegado y revelar arañazos, mientras que los acabados texturizados pueden mejorar el agarre y ocultar defectos, a menudo requieren ángulos de tiro mayores para una eyección suave.
El acabado superficial cambia el comportamiento de la pieza moldeada dentro de la cavidad. Las superficies pulidas y lisas crean más área de contacto entre el plástico y el acero. En algunos materiales, Eso aumenta la fricción durante la eyección.
Las superficies texturizadas rompen los puntos de contacto y pueden ayudar a reducir las marcas visibles de arrastre. También ocultan marcas de hundimiento, huellas dactilares, y pequeños defectos estéticos mejores que las superficies pulidas. Esta es una de las razones por las que los interiores de automóviles suelen usar acabados texturizados en lugar de brillo de espejo.
Según Resumen del acabado superficial de Nicolet Plastics, La selección del acabado debe cumplir tanto con los objetivos de apariencia como con los requisitos de rendimiento en moldeado.
Por qué las superficies texturizadas necesitan un ángulo de dibujo mayor
Los moldes texturizados suelen requerir más tirado porque el plástico agarra la superficie de la cavidad de forma más agresiva durante la eyección. Las texturas más profundas generan más resistencia mecánica, especialmente con materiales más blandos.
| Tipo de acabado | Necesidad típica de draft | Riesgo de eyección |
|---|---|---|
| Alto pulido | Menor calado posible | Riesgo de atasco |
| Textura clara | Reclutamiento moderado | Equilibrado |
| Textura profunda | Se requiere un calado más alto | Posibles marcas de arrastre |
Una carcasa industrial rellena de nylon es un buen ejemplo. Un fabricante eligió una textura agresiva para mejorar el agarre, Pero el ángulo de tiro original era demasiado bajo. Las piezas empezaron a quedarse pegadas durante la eyección, lo que causaba marcas visibles de arrastre y tiempos de ciclo más lentos. Aumentar el tiraje solucionó el problema sin cambiar la resina.
Si estás evaluando acabados texturizados, SunshinePro Directrices para el ángulo de borrador puede ayudarte a evitar problemas de lanzamiento en las primeras fases de diseño.
¿Qué acabado deberías elegir para diferentes tipos de productos??
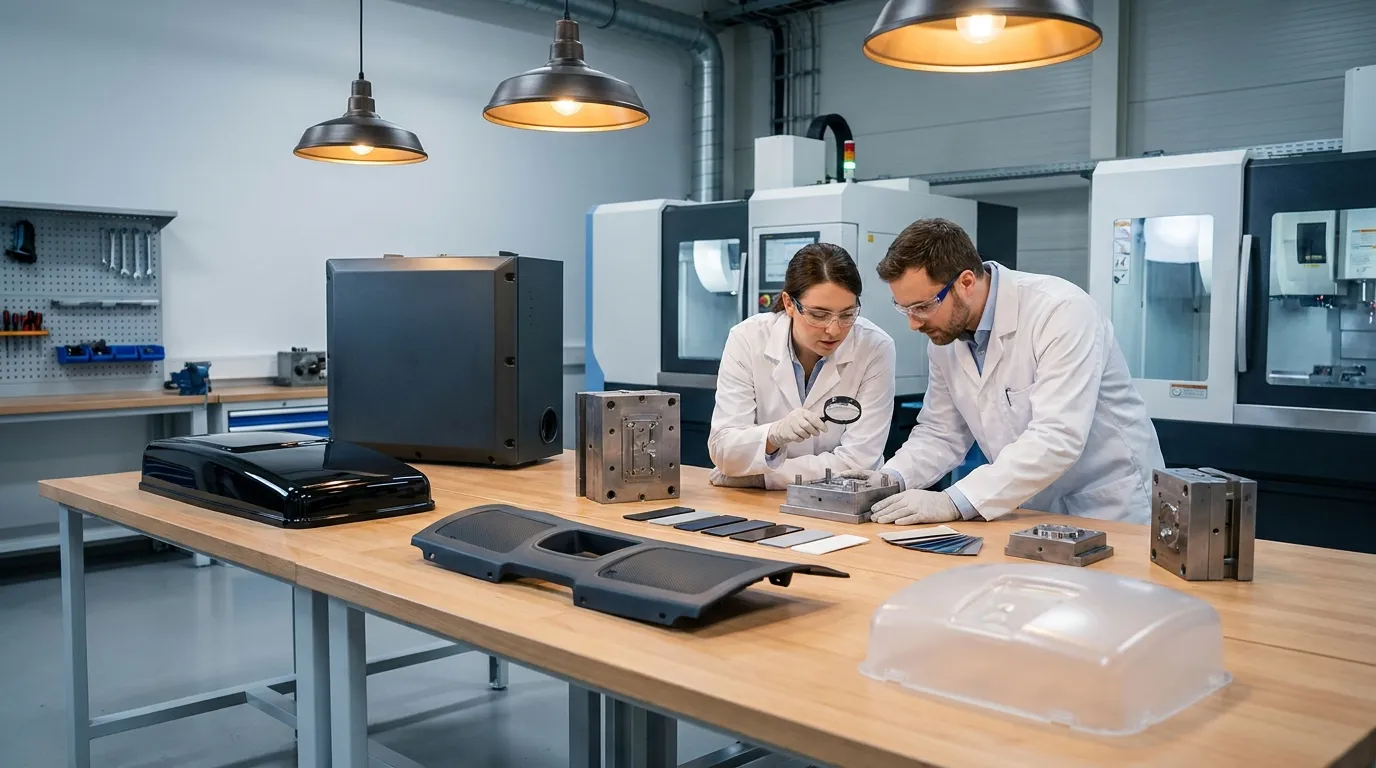
El mejor acabado superficial para moldes de inyección depende de los requisitos de apariencia del producto, Condiciones de manejo, y objetivos de producción. Los acabados SPI A de alto brillo se adaptan a productos cosméticos de consumo, mientras que los acabados VDI texturizados suelen funcionar mejor para el agarre, Resistencia a los arañazos, y durabilidad industrial.
El acabado adecuado depende de cómo se use el producto tras el moldeado. Una carcasa para electrónica cosmética necesita un comportamiento superficial diferente al de un soporte industrial o una carcasa médica.
Los acabados texturizados suelen ser la opción más segura para productos que se manipulan con frecuencia porque ocultan mejor el desgaste estético y reducen las marcas visibles de manipulación con el tiempo.
Selección de acabado por tipo de producto
| Tipo de producto | Acabado recomendado | Razón principal |
|---|---|---|
| Electrónica de consumo | SPI A2 o B1 | Apariencia estética premium |
| Acabado interior de automóviles | VDI 24-30 | Reducción del deslumbramiento y del arañazos |
| Recinto médico | Finalización SPI B | Limpieza más fácil con brillo moderado |
| Viviendas industriales | Textura VDI | Durabilidad y agarre |
| Partes estructurales internas | Finalización SPI C | Menor coste de herramientas |
Una empresa de electrónica de consumo proporciona un ejemplo común. Su primer diseño de carcasa utilizaba un acabado SPI A pulido con espejo porque el producto necesitaba un aspecto premium. Tras el lanzamiento en producción, Las quejas por huellas dactilares aumentaron. El fabricante cambió a una textura VDI fina que reducía las manchas visibles sin modificar la geometría del molde.
Para una planificación más amplia de la manufacturabilidad, SunshinePro Decisiones sobre el DFM La guía explica cómo las elecciones estéticas afectan a las herramientas y la eficiencia de la producción.
¿Cuánto aumenta el coste del molde??
El acabado superficial puede cambiar significativamente el coste del molde porque las cavidades de alto pulido requieren un mecanizado adicional, Pulido manual, Inspección, y mantenimiento. Los acabados espejo suelen aumentar el tiempo de fabricación y solo deben especificarse cuando la apariencia o la claridad óptica realmente lo requieran.
El pulido de alto brillo añade mano de obra en varias etapas de la producción del molde. Los fabricantes de herramientas a menudo necesitan múltiples pasadas de pulido, Abrasivos más finos, y trabajos adicionales de inspección para eliminar pequeños defectos superficiales.
Según Guía de acabados superficiales de moldeo por inyección del Grupo BEC, Las decisiones de fabricación relacionadas con el acabado pueden afectar fuertemente al coste de las herramientas y al tiempo de entrega.
Por qué el pulido en espejo aumenta el tiempo de fabricación
El pulido de espejos es lento porque cada pequeña marca de mecanizado debe eliminarse manualmente. Las cavidades altamente pulidas también requieren un mantenimiento cuidadoso para preservar la calidad superficial durante largas producciones.
| Tipo de acabado | Tiempo relativo de herramientas | Demanda de mantenimiento |
|---|---|---|
| Pulidor de espejo SPI A | Más alto | Alto |
| SPI B semibrillante | Moderado | Medio |
| SPI C mate | Inferior | Inferior |
| Textura VDI | Moderado | Medio |
Muchos fabricantes sobreespecifican los acabados de alto brillo incluso cuando la pieza rara vez es visible. En esos casos, Un acabado mate de menor coste a menudo mejora la fabricabilidad sin afectar al valor del producto.
Un proyecto industrial bracket lo muestra claramente. El diseño original especificaba un acabado pulido para los componentes internos ocultos. Tras la revisión, el equipo de herramientas cambió a un acabado mate SPI C. Eso reducía la mano de obra de pulido y acortaba el tiempo de entrega del molde sin cambiar el rendimiento de las piezas.
Si estás comparando presupuestos de herramientas, SunshinePro Factores de coste de herramientas El artículo explica cómo es la complejidad del moho, Nivel de llegada, y el diseño de cavidades influyen en la fijación de precios.
¿Qué acabados funcionan mejor con diferentes materiales plásticos?
Diferentes plásticos responden de forma distinta a superficies pulidas y texturizadas. El comportamiento de la resina afecta la consistencia del brillo, Visibilidad de arañazos, y rendimiento de lanzamiento.
| Material | Mejores tipos de acabado | Preocupación Común |
|---|---|---|
| ABS | SPI A o B | Huellas dactilares en superficies brillantes |
| Policarbonato (PC) | SPI A | Requisitos de claridad óptica |
| Polipropileno (PP) | SPI B o VDI | Menor nitidez de detalles superficiales |
| Nailon | SPI C o textura | Resistencia a la eyección |
| Resinas rellenas de vidrio | Mate o textura | Desgaste por molde causado por rellenos abrasivos |
Los materiales rellenos merecen una atención extra. Los plásticos rellenos de vidrio pueden desgastar las cavidades pulidas más rápido porque las fibras de refuerzo son abrasivas. En muchas aplicaciones industriales, Los acabados mate o texturizado resisten mejor en largas tiradas de producción.
Las carcasas de equipos médicos suelen usar acabados semibrillantes en lugar de pulido espejo. El nivel moderado de brillo facilita la limpieza de las superficies sin añadir un coste innecesario de pulido.
Errores comunes en el acabado superficial que aumentan los defectos y el coste
Muchos problemas de acabado en el molde comienzan con una sobreespecificación. Elegir un acabado de alto brillo sin tener en cuenta el comportamiento de la resina, Ángulo de tiro, o el desgaste en producción puede aumentar el coste de las herramientas mientras genera problemas cosméticos y de eyección evitables.
El error más común es elegir un acabado basándose únicamente en la apariencia. Los objetivos cosméticos importan, Pero la selección del acabado también afecta al desmoldeante, Mantenimiento, y estabilidad en producción.
Otro problema frecuente es elegir la textura demasiado tarde en el proceso de diseño. Añadir textura después de finalizar los ángulos de borrador puede crear problemas de adhesiones o marcas visibles de arrastre durante la expulsión.
Lista de comprobación para acabados superficiales
- Igualar el nivel de llegada con la visibilidad real del producto
- Aumentar el ángulo de tiro para superficies texturizadas
- Revisa la compatibilidad de resinas antes de aprobar el nivel de pulido
- Evita el pulidor de espejos a menos que la apariencia lo requiera
- Considera el mantenimiento y el desgaste a largo plazo
- Confirma las zonas de prioridad cosmética en los planos
Un panel de acabado texturizado para automóviles es un ejemplo práctico. El diseño original utilizaba un acabado pulido que reflejaba fuertemente la luz solar dentro del habitáculo del vehículo. Cambiar a una textura VDI media redujo el deslumbramiento y ocultó los arañazos del uso diario.
Puedes analizar los SunshinePro Proceso de revisión de herramientas para entender cómo deben evaluarse las decisiones finales antes de la aprobación de la herramienta.
¿Cómo deberías especificar el acabado superficial del molde en los planos de ingeniería??
Las especificaciones de acabado transparente reducen la confusión de los proveedores y ayudan a mantener la consistencia estética entre las etapas de producción. El dibujo debe identificar tanto el estándar de acabado como las superficies exactas donde se aplica el acabado.
La mayoría de los fabricantes utilizan señales SPI o VDI directamente en el plano de ingeniería. Las zonas de prioridad cosmética también deben estar claramente etiquetadas para que el fabricante de moldes sepa dónde importa más la apariencia.
Lista de verificación de especificaciones de acabado superficial
- Especifica la calidad de acabado SPI o VDI directamente en el dibujo
- Marca claramente las superficies cosméticas
- Identifica por separado las zonas texturizadas y pulidas
- Confirmar los requisitos de borrador para superficies texturizadas
- Revise la compatibilidad de resinas antes de la aprobación final
- Alinea las expectativas de acabado con el presupuesto de herramientas
Un buen proceso de especificación evita revisiones costosas posteriormente. Pequeños cambios en la profundidad de textura o el nivel de brillo pueden afectar al tiempo de pulido, Esfuerzo de mantenimiento, y la consistencia en la producción.
Para una orientación más amplia sobre planificación de moho, SunshinePro Revisión de la especificación del molde Resource explica cómo las decisiones de diseño afectan al rendimiento y la manufacturabilidad de las herramientas.
Acertando en el siguiente paso
El mejor acabado superficial para moldes de inyección equilibra la apariencia, Eficiencia de producción, y durabilidad a largo plazo. Una superficie pulida puede mejorar el atractivo estético, Pero también puede aumentar el coste de las herramientas y revelar los arañazos más fácilmente. Los acabados texturizados suelen rendir mejor en aplicaciones de alto contacto donde el agarre y la resistencia al desgaste importan más que el brillo.
Antes de aprobar un acabado, revisa el tipo de resina, Visibilidad del producto, Ángulo de tiro, y presupuesto de herramientas juntos. Una decisión práctica de acabado al principio de la fase de diseño suele evitar costosas revisiones del molde y problemas de producción posteriores.
Preguntas frecuentes
¿Qué es el acabado SPI en moldeo por inyección?
El acabado SPI es un sistema estandarizado de clasificación de superficies de molde utilizado para piezas moldeadas por inyección. Las cualidades van desde acabados pulidos de alto brillo hasta acabados mate texturizados, ayudar a los fabricantes a definir claramente los requisitos cosméticos y funcionales de la superficie.
¿Cuál es la diferencia entre los acabados SPI y VDI??
Los acabados SPI describen principalmente la calidad de la superficie pulida, mientras que los acabados VDI se usan comúnmente para superficies EDM texturizadas. SPI suele seleccionarse para su brillo cosmético, mientras que VDI funciona mejor para texturas mate y productos industriales.
¿El acabado texturizado requiere un ángulo de tirado más grande??
Sí, Los acabados texturizados suelen requerir ángulos de tiro más grandes para ayudar a que las piezas se liberen limpiamente del molde. Las texturas más profundas crean mayor resistencia superficial, lo que aumenta el riesgo de marcas de arrastre durante la eyección.
¿Qué acabado de moldeo por inyección oculta mejor los arañazos?
Los acabados mate y texturizados suelen ocultar los arañazos, huellas dactilares, y pequeños defectos estéticos mejores que superficies pulidas con espejo. Las piezas muy pulidas tienden a mostrar desgaste de manejo más fácilmente en el uso diario.
¿Cuestan más los moldes pulidos?
Sí, Los moldes pulidos suelen costar más porque requieren mecanizado adicional, Pulido manual, Inspección, y trabajos de mantenimiento. Las cavidades pulidas con espejo también pueden aumentar el tiempo de entrega de las herramientas y el esfuerzo de mantenimiento a largo plazo.
¿Qué acabado es el mejor para electrónica de consumo?
La electrónica de consumo suele utilizar acabados SPI A o SPI B cuando la apariencia estética premium es lo que más importa. Las texturas VDI finas pueden funcionar mejor cuando la resistencia a las huellas y el agarre son prioridades más altas que el brillo.
Compartir:



Escrito por Sunshine
Al sol, Somos un fabricante y proveedor profesional de componentes de moldes de precisión, ofreciendo una amplia gama de productos para aplicaciones de estampado y moldes de inyección. Nuestro enfoque principal es el punzonamiento de troqueles, Pasadores y fundas eyector, y postes guía y casquillos. Con mecanizado CNC avanzado, Control de calidad estricto, y una fuerte capacidad de producción, Garantizamos la fiabilidad, Piezas de alta precisión, junto con componentes estándar en stock para un suministro global rápido y eficiente.
NOTICIAS
CONSIGUE EL SERVICIO
Con piezas de calidad para todos los presupuestos y personal amable formado para que tu visita sea informativa y sin complicaciones.
