



Pasadores eyector de molde: Cómo elegir pines para un despegue liso de piezas
Mold ejector pins control how molded parts release from the mold after cooling. Choosing the right pin type, Material, Tamaño, and placement helps prevent sticking, pin marks, Deformación, y fuerza de eyección desigual. Standard pins work for many molds, but sleeve ejectors, coated pins, and optimized layouts improve release performance in high-volume or complex molding applications.
A poorly designed ejection setup can ruin an otherwise good mold. Parts stick, surfaces show stress marks, and production slows down from bent pins or uneven release force. That’s why mold ejector pin selection matters far beyond basic part removal. The right layout protects part quality, reduces downtime, and keeps cycles stable during long production runs.
What do mold ejector pins actually do during part release?
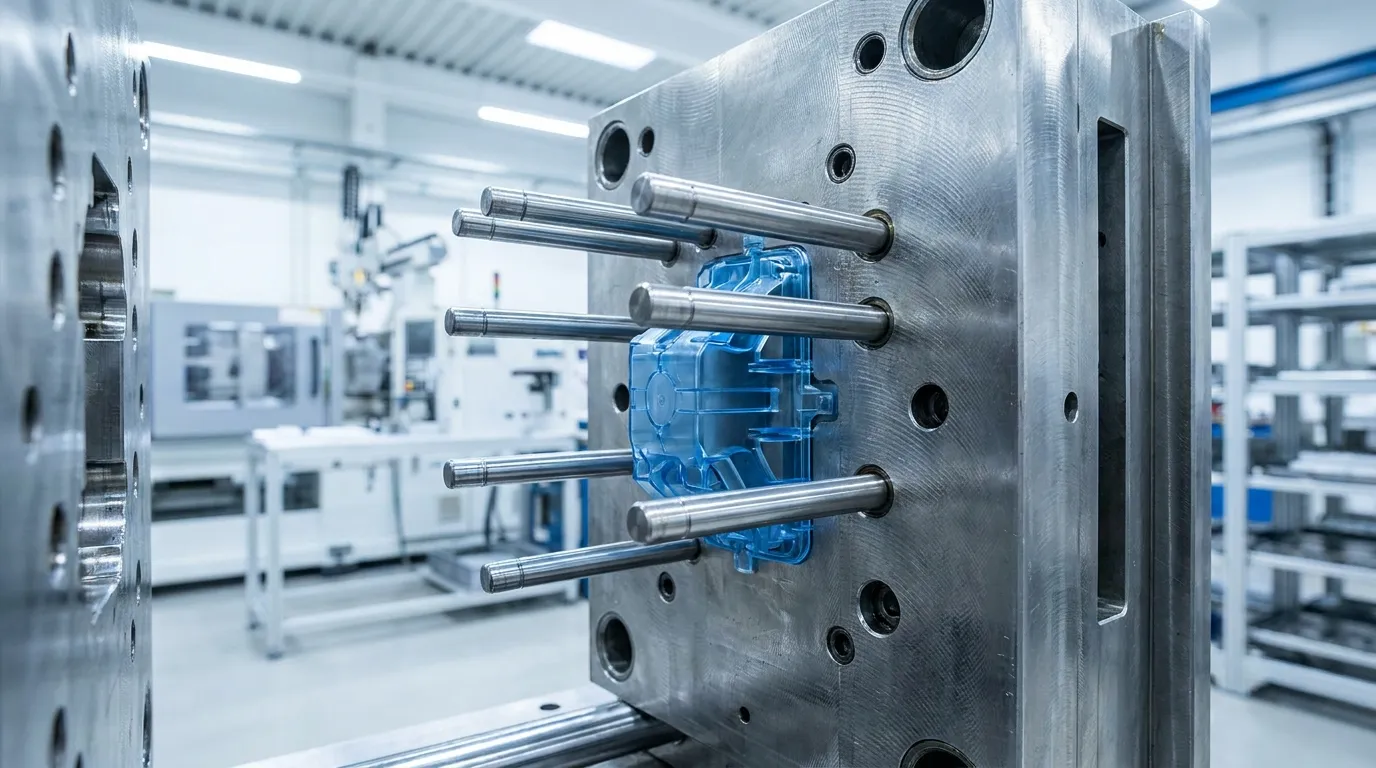
Mold ejector pins push cooled parts off the mold core using controlled force. Correct pin sizing and placement reduce sticking, Deformación, stress marks, and uneven release that can damage molded parts or shorten mold life.
Ejector pins are part of the mold’s ejection system. Después de que el plástico se enfríe y se abra el molde, the pins push the part away from the core so it can drop safely or move to the next handling step.
The process sounds simple, but release force has to stay balanced. If too much force concentrates in one area, the part can warp or crack. Poor pin placement can also leave visible circles or white stress marks on finished surfaces.
High-cycle molds depend on stable ejection to maintain consistent production. Según Primer molde, ejector systems directly affect release reliability and mold durability during repeated production cycles.
Muchos fabricantes empiezan revisando su conjunto Sistemas de eyección por moldeo por inyección before adjusting pin layouts for specific parts.
Why does ejector pin placement matter so much?
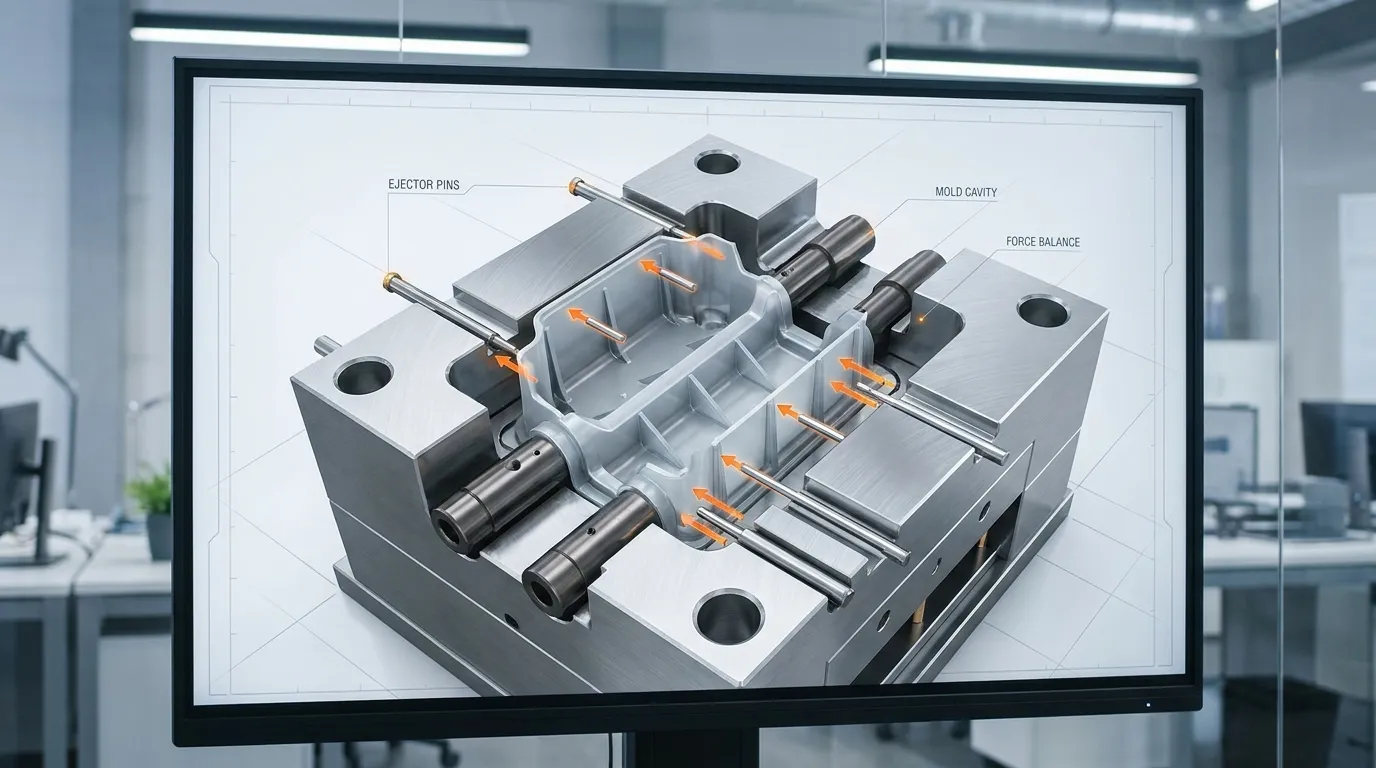
Ejector pin placement matters because uneven release force can warp parts, create white stress marks, or leave visible pin impressions. Pins should support strong structural areas while avoiding cosmetic surfaces and thin unsupported walls.
Placement affects how force travels through the molded part during ejection. Strong ribs, Jefes, and thicker sections usually handle ejection pressure better than thin cosmetic walls.
Thin-wall products are especially sensitive. A small electronics housing, por ejemplo, may develop whitening near the ejector area if the pin pushes against unsupported plastic. Even when the mold opens correctly, uneven pressure can distort the part during release.
Zonas comunes donde se quedan piezas durante la eyección
Parts often stick around:
- Costillas profundas
- Núcleos altos
- Superficies texturizadas
- Ángulos de tiro cerrados
- Características cilíndricas delgadas
These areas create more friction during release. Según Moho Aco, balanced ejection helps reduce release resistance and surface defects.
| Característica Parcial | Riesgo común | Mejor estrategia de clavado |
|---|---|---|
| Muros delgados | Marcas de tensión | Añadir una distribución de fuerzas más amplia |
| Costillas profundas | Pegada | Coloca los alfileres cerca de las bases de las nervaduras |
| Superficies cosméticas | Marcas visibles | Mueve los pines a zonas ocultas |
| Núcleos altos | Lanzamiento desigual | Uso de eyectores de manga |
| Grandes partes planas | Deformación | Distribuye los pines de forma uniforme |
Temas más detallados sobre arquitectura de mohos y distribución de fuerzas pertenecen a un ámbito más amplio Conceptos básicos del molde de inyección de plástico reference rather than this focused guide.
How do you choose the right mold ejector pin type?
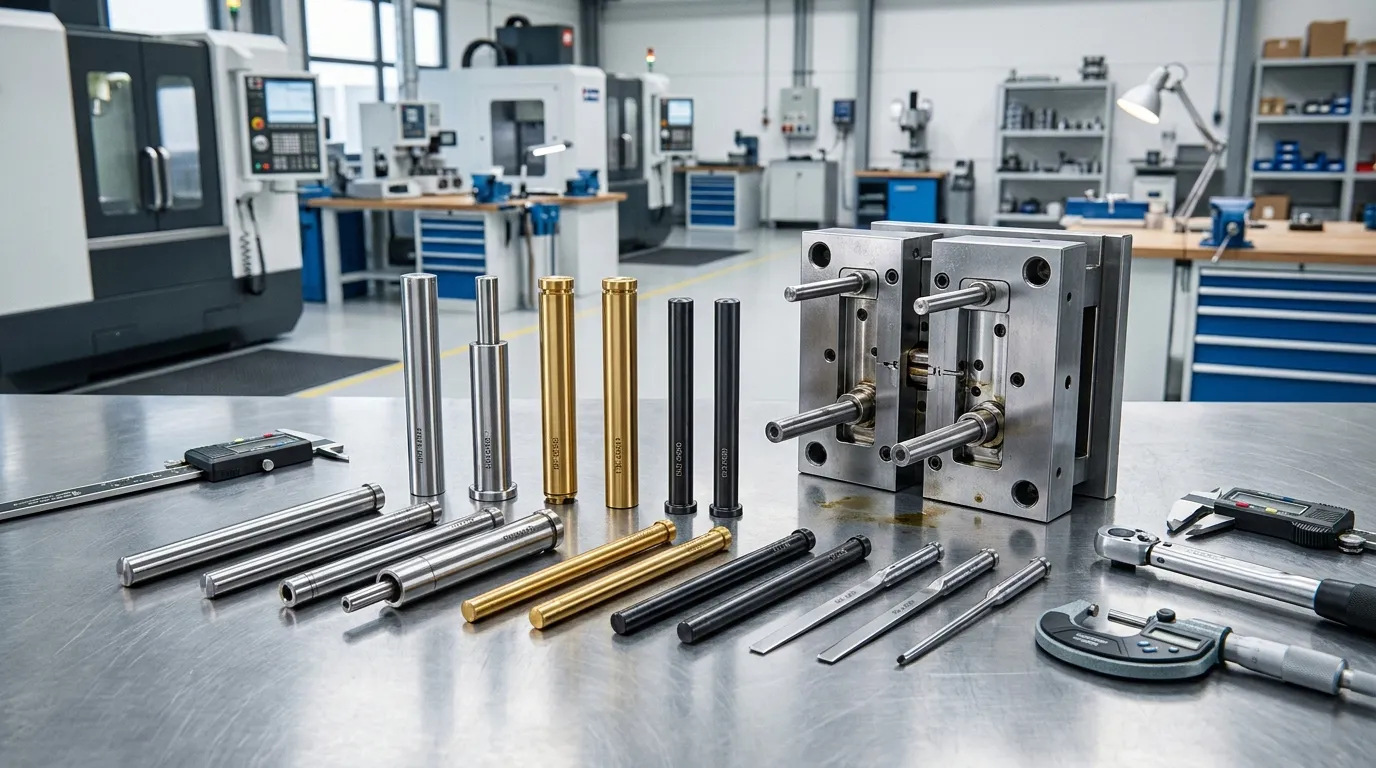
The best mold ejector pin type depends on part geometry, Comportamiento de la resina, Requisitos cosméticos, and cycle volume. Standard straight pins handle general molding, while sleeve ejectors, coated pins, and vented designs solve more specialized release problems.
Straight ejector pins work well for many common molds. They’re simple, Rentable, and easy to maintain. Aun así, they are not always the safest choice for difficult geometries.
A deep cylindrical cap mold, por ejemplo, may deform during release if standard pins apply uneven pressure around the core. En ese caso, sleeve ejectors distribute force more evenly and reduce distortion risk.
| Tipo de eyección | Mejor Uso | Beneficio principal |
|---|---|---|
| Clavijas rectas | Moldes generales | Simple y económico |
| Eyectores de manga | Núcleos cilíndricos | Distribución uniforme de la fuerza |
| Eyectores de palas | Costillas finas | Mejor soporte en espacios estrechos |
| Eyectores ventilados | Zonas de trampas de gas | Mejora de la liberación de aire |
| Pines recubiertos | Resinas abrasivas | Menor desgaste y fricción |
Según El hombre de la monja, ejector pin standards and hardness levels play a major role in long-term mold reliability.
If you need a broader comparison of styles and configurations, Esta guía para Tipos de pasadores eyector covers additional ejector variations.
Which ejector pin materials and coatings perform best?
Hardened steel ejector pins work for most molds, but DLC or PVD coatings improve wear resistance and reduce friction in high-cycle molds or abrasive resin applications. Material selection should match production volume and resin behavior.
Most standard molds use hardened tool steel ejector pins because they balance strength, Resistencia al desgaste, y coste. For low-volume production, that’s often enough.
High-cycle molds using abrasive materials create different conditions. Glass-filled resin, por ejemplo, increases friction and can wear standard pins faster than many buyers expect. Some mold shops switch to DLC-coated pins to reduce maintenance intervals and extend service life.
Cuando están recubiertos, los pasadores eyectores merecen el coste extra
- El volumen de producción es alto
- La resina contiene fibra de vidrio o rellenos
- Los pasadores se mueven a través de zonas de alta fricción
- La resistencia a la corrosión es importante
- El tiempo de inactividad en mantenimiento es caro
Según Moho Aco, DLC and PVD coatings can reduce friction and improve wear resistance in demanding molding conditions.
Material selection should also match the broader tooling environment. Many buyers compare ejector materials alongside other Componentes de molde de precisión during mold design reviews.
How many ejector pins does a mold need?
Mold ejector pin quantity depends on part size, Grosor de la pared, Geometría, and release resistance. The goal is balanced ejection force with minimal cosmetic impact, not simply adding as many pins as possible.
There’s no universal pin count formula. A small packaging cap may need only a few pins, while a large automotive panel may require a carefully distributed layout across multiple support points.
Adding more pins is not always the correct fix for sticking parts. Poor force balance often creates bigger problems than low pin quantity. Extra pins can also leave more visible marks on finished surfaces.
A multi-cavity packaging mold provides a good example. One mold may release center cavities cleanly while outer cavities stick or warp. En muchos casos, the issue comes from uneven force distribution rather than insufficient pin count.
Tabla de decisión sobre la colocación de los pasadores de eyector
| Condición del moho | Enfoque recomendado | Riesgo principal si se ignora |
|---|---|---|
| Parte grande y plana | Distribuye los pines de forma uniforme | Deformación |
| Carcasa de pared delgada | Secciones débiles de soporte | Blanqueamiento por estrés |
| Característica de núcleo profundo | Uso del eyector de manga | Distorsión |
| Acabado cosmético alto | Ocultar ubicaciones de los pines | Marcas visibles |
| Molde de múltiples cavidades | Fuerza de cavidad de equilibrio | Lanzamiento desigual |
For a broader overview of mold system planning, many engineers review a complete Selección de componentes del molde resource before finalizing ejector layouts.
What problems happen when ejector pins are selected incorrectly?
Incorrect ejector pin sizing or placement often causes pin marks, pegado, bent pins, and uneven release force. Most ejection problems come from poor force distribution rather than defective pins alone.
Poor ejector performance usually appears as a visible molding defect first. The part may show circular impressions, white stress marks, Distorsión, or inconsistent release behavior between cycles.
Long unsupported pins can also bend during production. This often happens when release resistance becomes too high for the selected diameter. Poor alignment or excessive friction increases the problem further.
Por qué aparecen marcas de pasadores eyector en las piezas moldeadas
Pin marks happen when pressure concentrates in small areas during release. Superficies cosméticas, thin walls, and poor cooling conditions make the marks easier to see.
A thin-wall electronics housing is a common example. If pins push near unsupported cosmetic sections, the plastic can whiten or deform during ejection even when molding temperatures remain correct.
Por qué se doblan los pasadores eyector durante la producción
Bent pins usually indicate excessive force or poor support. Long slender pins are more vulnerable because they flex under repeated load.
Según Tekwell Machinery, incorrect ejector settings and release timing can also contribute to ejection failures during molding operations.
Lista de verificación para la resolución de problemas de fallos de eyección
| Problema visible | Causa probable | Problema relacionado con los PIN | Solución recomendada |
|---|---|---|---|
| Marcas de alfiler | Fuerza concentrada | Área de contacto pequeña | Aumento de la distribución |
| Marcas blancas de tensión | Pared delgada sin soporte | Mala colocación | Mueve los bolos a zonas más fuertes |
| Pines doblados | Resistencia excesiva | Diámetro subdimensionado | Aumentar el soporte de los pasadores |
| Lanzamiento desigual | Disposición desequilibrada | Mal espaciado | Reequilibra muchos puntos |
| Pieza adhesiva | Alta fricción | Tipo incorrecto de eyector | Usa mangas o alfileres recubiertos |
Muchos talleres de molde solucionan estos problemas con detalle Solución de problemas en el perno eyector reviews before redesigning the entire mold.
When should you use sleeve ejectors or special ejector designs?
Standard straight pins handle many molds well, but specialty ejectors solve problems that simple pins cannot. Núcleos cilíndricos, narrow ribs, and trapped air zones often need more specialized solutions.
Sleeve ejectors work best around round cores because they apply force evenly around the feature. They reduce distortion on caps, tubes, and deep cylindrical parts. Blade ejectors support narrow ribs and thin sections where standard round pins would leave concentrated stress.
Vented ejectors help release trapped gas during molding. Air-assisted systems may also improve release in difficult geometries with heavy vacuum or friction conditions.
| Diseño especial | Mejor aplicación | Beneficio principal |
|---|---|---|
| Eyector de manga | Núcleos redondos | Presión de liberación uniforme |
| Eyector de cuchillas | Costillas finas | Mejor soporte estrecho |
| Eyector ventilado | Trampas de gas | Mejora de la ventilación |
| Asistencia aérea | Liberación de alto vacío | Menor fricción |
For more advanced configurations, some mold builders compare additional Soluciones especiales de eyección before selecting final tooling components.
What should mold buyers confirm before approving ejector pin layouts?
Before approving mold ejector pin layouts, buyers should verify force balance, cosmetic surface protection, maintenance accessibility, and resin compatibility. Early review prevents expensive mold modifications after steel cutting or production startup.
Pin layouts should be reviewed before machining begins. Changes after steel cutting can increase lead times, Coste de herramientas, y retrasos en la producción.
Según Aprios, mold complexity directly affects production timelines. Catching ejection issues early helps avoid redesign work later.
Lista de verificación de aprobación del comprador
- Confirma que los alfileres evitan superficies estéticas
- Revisa el soporte alrededor de paredes delgadas
- Verificar la distribución equilibrada de fuerzas
- Revisar la accesibilidad del mantenimiento
- Ajustar el material del pasador al tipo resina
- Confirmar soporte para núcleos profundos
- Comprobar el riesgo de desgaste en aplicaciones abrasivas
Muchos compradores también reseñan de forma más amplia Planificación de moldes de inyección requirements before approving final tooling layouts.
Acertando en el siguiente paso
Good ejection design protects more than part release. It affects cosmetic quality, Vida útil del molde, maintenance cost, and cycle consistency across the entire production run. Small pin placement mistakes can create expensive problems once production starts.
The best mold ejector pins setup depends on part geometry, Comportamiento de la resina, y volumen de producción. Standard pins work well in many molds, but specialty ejectors, better force distribution, and upgraded coatings often improve long-term reliability. Antes de aprobar un molde, review the ejection layout carefully and confirm the system fits the actual molding conditions instead of relying on default pin placement.
Preguntas frecuentes
What is an ejector pin in injection molding?
An ejector pin is a hardened metal component that pushes a molded part out of the mold after cooling. It applies controlled force to release the part without damaging the mold or the finished surface.
What causes ejector pin marks on plastic parts?
Ejector pin marks usually appear when force concentrates in small areas or pins are placed on cosmetic surfaces. Poor cooling, insufficient draft angle, or uneven release force can make the marks more visible.
¿Cuántos pasadores eyector debe tener un molde??
The correct number depends on part size, Grosor de la pared, Geometría, and release resistance. The goal is balanced force distribution without adding unnecessary visible pin locations.
Which ejector pin material lasts longest?
Hardened tool steel ejector pins usually provide the best durability for high-cycle molding. DLC or PVD coatings can extend service life further in abrasive resin or high-friction applications.
When should sleeve ejectors be used?
Sleeve ejectors work best around cylindrical cores or round features where standard pins cannot distribute force evenly. They reduce distortion risk on tubular and deep-core molded parts.
Why do ejector pins bend during production?
Ejector pins usually bend because of uneven release force, Mala alineación, excessive resistance, or unsupported pin length. Incorrect pin diameter selection can also increase bending risk.
Compartir:



Escrito por Sunshine
Al sol, Somos un fabricante y proveedor profesional de componentes de moldes de precisión, ofreciendo una amplia gama de productos para aplicaciones de estampado y moldes de inyección. Nuestro enfoque principal es el punzonamiento de troqueles, Pasadores y fundas eyector, y postes guía y casquillos. Con mecanizado CNC avanzado, Control de calidad estricto, y una fuerte capacidad de producción, Garantizamos la fiabilidad, Piezas de alta precisión, junto con componentes estándar en stock para un suministro global rápido y eficiente.
NOTICIAS
CONSIGUE EL SERVICIO
Con piezas de calidad para todos los presupuestos y personal amable formado para que tu visita sea informativa y sin complicaciones.
