



Causas de fallo en el pasador de límite de molde: Bending, Desgaste, y daños por impacto
Mold limit pin failure usually points to more than a damaged pin. Bending often indicates side loading, Desalineación, Encuadernación, Apoyo pobre, or loose mounting. Scoring and diameter loss can reveal contamination, Ajuste incorrecto, or damaging sliding contact. Crecimiento de setas, Hendidura, and cracking commonly indicate repeated hard impact, incorrect contact timing, or unequal loading.
A limit pin works as part of a larger mechanical system. Its bore, mounting seat, Superficie de parada de acoplamiento, surrounding plates, y otros Piezas estándar de molde (Inferido) can all influence how force reaches the pin. Replacing the visibly damaged component without inspecting that system may cause the new pin to fail in the same position.
The correct troubleshooting sequence is:
- Identify the visible failure mode.
- Determine the mechanical condition that could produce it.
- Inspect the pin and surrounding components.
- Confirm the cause with measurements and operating evidence.
- Correct the cause before installing a replacement.
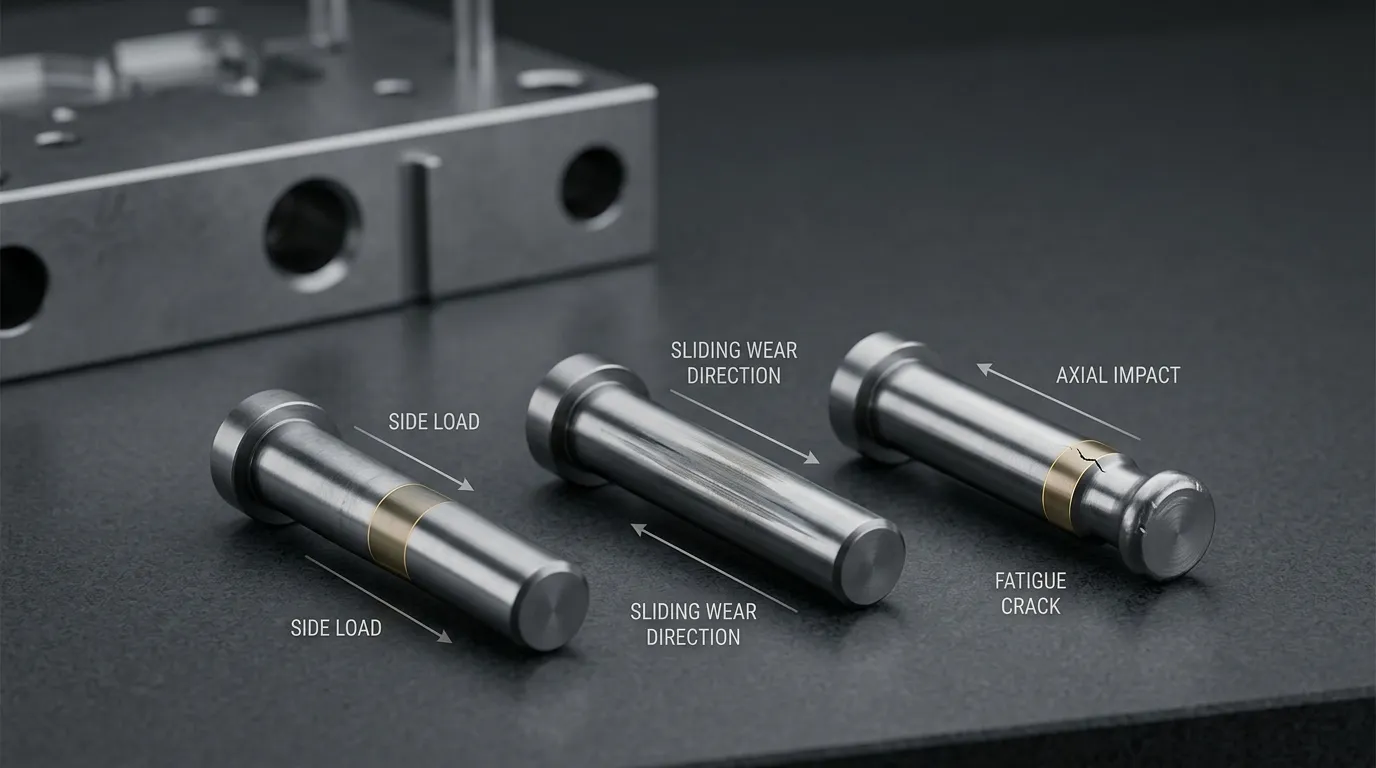
Lo que puede decirte el patrón de daño
Physical damage provides useful clues, but one mark rarely proves a root cause by itself. Treat each observation as a starting point for inspection.
| Daños observados | Mecanismo probable | Condiciones para inspeccionar | Chequeo de confirmación |
|---|---|---|---|
| Clavo doblado en una dirección | Carga lateral o compresión excéntrica | Mold alignment, Posición del ánima, Encuadernación, contact location, mounting condition | Compara la dirección de flexión con las marcas de desgaste y el patrón de contacto |
| Vástago curvado o arqueado sin desgaste lateral intenso | Inestabilidad de compresión o pandeo | Longitud sin soporte, Diámetro del pin, support condition, Obstrucción, sobrecarga | Comprueba la rectitud, support points, and installed geometry |
| Banda pulida unidireccional | Contacto lateral repetido | Desalineación, tilted installation, Diámetro dañado, nonparallel movement | Mide el desgaste alrededor de la circunferencia e inspecciona el tubo |
| Arañazos longitudinales profundos | Desgaste abrasivo | Escombros, rough bore, damaged mating surface, inadequate cleaning | Inspecciona la dirección de las ranuras y busca partículas o superficies elevadas |
| Material difundido o transferido | Desgaste adhesivo o astillado | Ajuste ajustado, Encuadernación, sliding under load, Condición de lubricación | Comprueba que haya captación de material en ambas superficies de contacto |
| Extremo aplanado o en forma de hongo | Impacto repetido y deformación plástica | Stroke, Temporización de contacto, stop-face condition, installed height | Compara todos los pines correspondientes e inspecciona el tope opuesto |
| Hendidura descentrada | Impacto excéntrico | Unequal contact, tilted pin, nonparallel plate, damaged stop surface | Examina las marcas de los testigos y comprueba la posición de contacto |
| Crack near a thread, Hombro, or surface defect | Esfuerzo cíclico en una concentración de esfuerzo | Repeated bending, Impacto, abrupt geometry, machining damage | Preserva la superficie de fractura y examina el origen de la grieta |
| La misma posición del pasador falla repetidamente | Problema del sistema local no corregido | Bore, Escaño, stop face, Alineación de placas, load sharing, Movimiento térmico | Compara esa posición con los pasadores vecinos y el historial de producción |
La terminología de desgaste estandarizado se define en ASTM G40. En la práctica, the most important distinction is whether material was removed by particles or rough contact, transferred through adhesive sliding, or deformed by direct impact.
Por qué los pasadores de límite de molde se doblan o se doblan
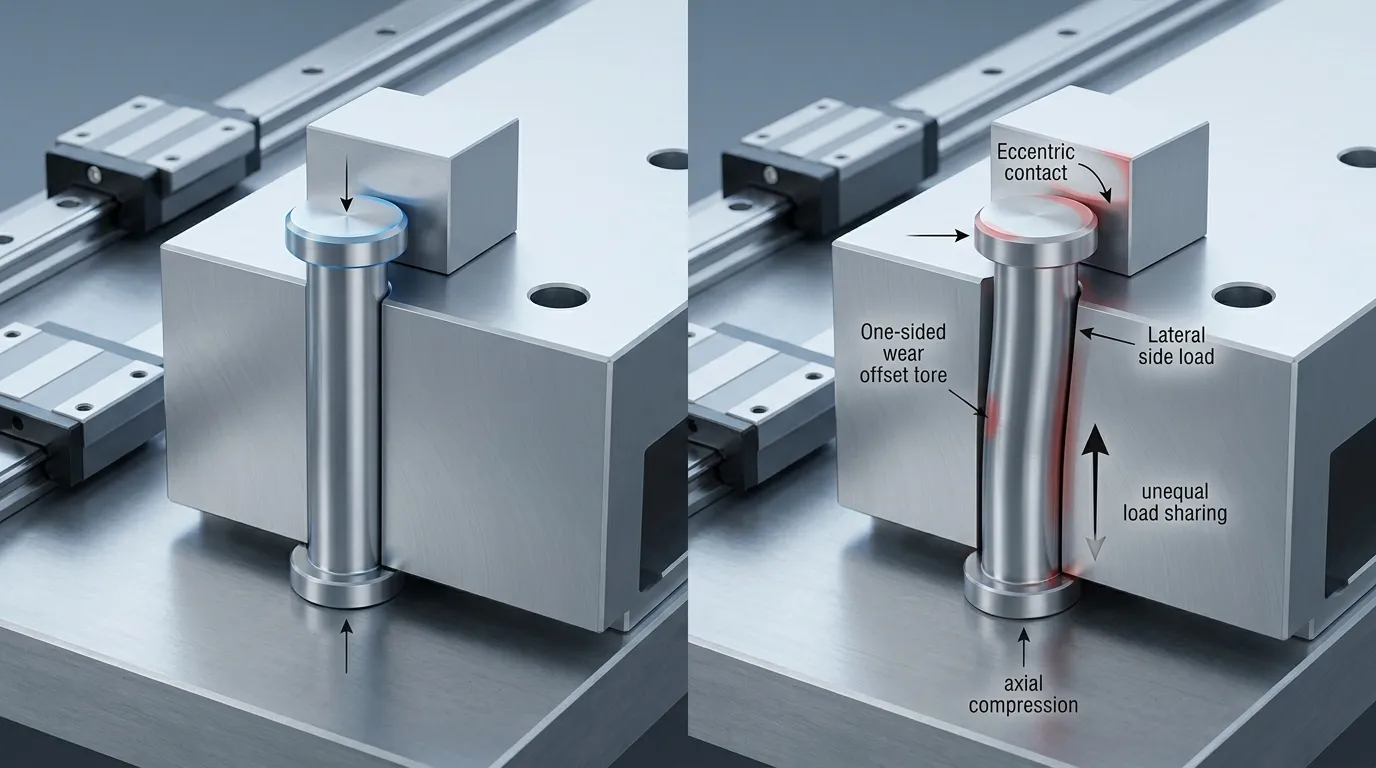
A limit pin normally performs best when force acts close to its centreline. Once contact becomes eccentric, part of the load acts sideways. That lateral component creates bending stress, even when the total machine load has not changed.
Common bending causes include:
- Un alfiler que está fuera de posición o ya no recto
- Movimiento no paralelo entre placas de molde
- Un pasador que contacta la superficie de tope alejándose de su centro
- Encuadernamiento durante parte del recorrido del molde
- A loose thread, Retenedor, or mounting seat
- Soporte insuficiente a lo largo de la longitud del pasador expuesto
- Una obstrucción que obliga a la placa o pasador a desplazarse lateralmente
- Un pin contacta antes que los otros pines límite
A harder replacement pin does not correct any of these conditions. It may resist some surface wear, but the lateral load will remain.
Desalineación, Binding, and Eccentric Contact
Misalignment changes an intended axial stop into a bending load. The first evidence is often a one-sided wear band, an off-centre mark on the contact face, or a bend that points away from the loaded side.
Inspect the complete movement path:
- Does the pin enter or pass through its bore without side contact?
- Is the bore worn more heavily on one side?
- Do the plates remain parallel through the full stroke?
- Does the pin begin binding only after the mold heats up?
- Do all corresponding limit pins touch at the same time?
- Is the mating stop surface flat and correctly positioned?
Broader problems involving guided movement, Ajuste, and alignment may also involve Pasadores y casquillos de molde. Those components should be inspected when the limit pin’s bending direction matches wider guide-system wear.
Longitud sin soporte, Sobrecarga, and Loose Mounting
A long exposed section is more vulnerable to lateral deflection and compression instability. Under sufficient axial load, a slender or poorly supported pin may bow rather than remain straight. This is different from a pin that bends because its contact point is visibly off-centre, although both conditions can occur together.
Mounting problems can reduce effective support. A pin that is not fully seated may project farther than intended. A loose thread or damaged retainer may allow movement at the base. A distorted mounting seat can tilt the entire pin before it reaches the stop surface.
Check the installed condition against the approved drawing rather than assuming the failed pin had the correct projection, Compromiso, or support.
Why Limit Pins Wear, Partitura, or Gall
Not all polished surfaces indicate harmful wear. Luz, even contact may simply show where the pin is working. Concern increases when material loss is concentrated on one side, deep grooves appear, the diameter changes measurably, or metal transfers between surfaces.
The location and direction of wear matter:
| Patrón de desgaste | Causa probable | Qué verificar |
| Incluso pulir alrededor de la circunferencia | Contacto normal o distribuido | Pérdida de diámetro y límites de dibujo |
| Pulido unilateral | Desalineación o carga lateral | Bore position, Movimiento de placas, pin straightness |
| Ranuras largas y rectas | Partículas abrasivas o anilía rugosa | Contaminación, muelas, damaged counterpart |
| Superficie rasgada o manchada | Desgaste adhesivo o astillado | Ajuste, sliding load, Calor, Lubricación |
| Desgaste local cerca del extremo de montaje | Soporte o movimiento flojo en el asiento | Hilo, Retenedor, Diámetro, seating condition |
| Desgaste que solo aparece durante la producción | Cambio térmico en la separación o alineación | Dimensiones y movimiento entre calor y frío |
Measure the diameter at several positions along the shank and in more than one direction. One measurement near an unworn area can hide localized material loss.
Desgaste abrasivo por residuos o contacto rugoso
Abrasive wear occurs when hard particles or raised surface defects cut or plough the pin. Typical evidence includes directional grooves, fine metallic debris, or a rough track that follows the direction of movement.
Fuentes posibles incluyen:
- Contaminación dentro del tubo del pasador
- Rebabas o bordes elevados tras el mantenimiento
- Daños en la superficie receptora
- Productos de corrosión o depósitos endurecidos
- Desgaste de los restos atrapados entre superficies móviles
Replacing the pin without removing the abrasive source will usually reproduce the same scoring. Clean the movement path, inspect the bore under suitable lighting, and check for raised material rather than looking only for visible dirt.
Desgaste por adhesivo, Galling, and Binding
Adhesive wear develops when loaded surfaces slide against each other and local contact causes material to transfer or tear. Severe adhesive wear is often described as galling. The surface may appear smeared, rough, picked up, or partially seized rather than cleanly scratched.
Contributing conditions include:
- Espacio de trabajo insuficiente
- Desalineación que fuerza un contacto lateral continuo
- Expansión térmica que cierra la distancia libre disponible
- Malas condiciones de la superficie
- Carga deslizante sin lubricación adecuada cuando se requiere lubricación
Tribology covers the interaction of surfaces in relative motion, including friction, Adhesión, Lubricación, y desgaste, as explained by the Instituto Nacional de Estándares y Tecnología.
Lubrication can reduce friction in an appropriate sliding interface, but it cannot correct an off-centre stop, Diámetro dañado, loose mounting, or excessive impact. Applying more lubricant without identifying the contact condition may hide the symptom temporarily while the mechanical cause remains.
Por qué se desarrollan los daños por impacto y las grietas por fatiga
A limit pin that repeatedly strikes its mating surface can deform even when it does not break immediately. The contact face may flatten, mushroom at the edge, develop a local indentation, or begin cracking near a shoulder or thread.
Repeated hard contact may result from:
- Golpe incorrecto o sobrerecorrido
- El contacto ocurre antes de lo previsto
- Diferentes alturas instaladas entre varios pasadores
- Placas no paralelas
- Una superficie de tope dañada o hundida
- Escombros en la cara de contacto
- Velocidad excesiva en el momento del contacto
- Un pasador lleva más carga que los demás
The impact mark should be near the intended contact area. A mark near one edge suggests eccentric loading and should prompt checks of pin position, Movimiento de placas, and the mating stop.
Contacto duro repetido y reparto desigual de carga
Multiple limit pins do not automatically share load equally. A small difference in installed height, Condición del asiento, Alineación de placas, or stop-surface position may cause one pin to contact first. That pin then absorbs the initial impact and may carry most of the load.
Compare all corresponding pins rather than inspecting only the failed one. Busca:
- Diferentes tamaños de marcas de testigo
- Diferentes niveles de pulido o hundimiento
- Un alfiler con el extremo en forma de seta mientras otros permanecen ligeramente marcados
- Escombros bajo un asiento de montaje
- Un tope de apareamiento hundido o dañado
- Diferencias en la proyección de los pines
Repeated failure at the same position strongly suggests a local contact or support problem, not random pin quality variation.
Grietas por fatiga tras doblar o impactar repetidamente
Fatigue develops when cyclic stress initiates a small crack and causes it to grow over repeated load cycles. A pin may eventually fracture even though no single cycle appears severe enough to cause immediate breakage.
Cracks often begin where local stress is concentrated, como:
- Una raíz de hilo
- Un hombro afilado
- Una transición abrupta de diámetro
- Una puntuación profunda
- Un borde de contacto dañado
- Un defecto de mecanizado o de superficie
ASTM E466 identifies material, Geometría, Condición de la superficie, Dureza, Fin, Tensión, and other variables that can affect fatigue-test results for metallic materials. The standard does not provide a universal service-life value for a mold limit pin.
Do not polish, moler, or discard a fractured pin before the crack origin has been reviewed. Surface alteration can remove evidence needed to distinguish progressive fatigue from final overload.
Cómo diagnosticar la causa raíz antes de cambiar el pasador
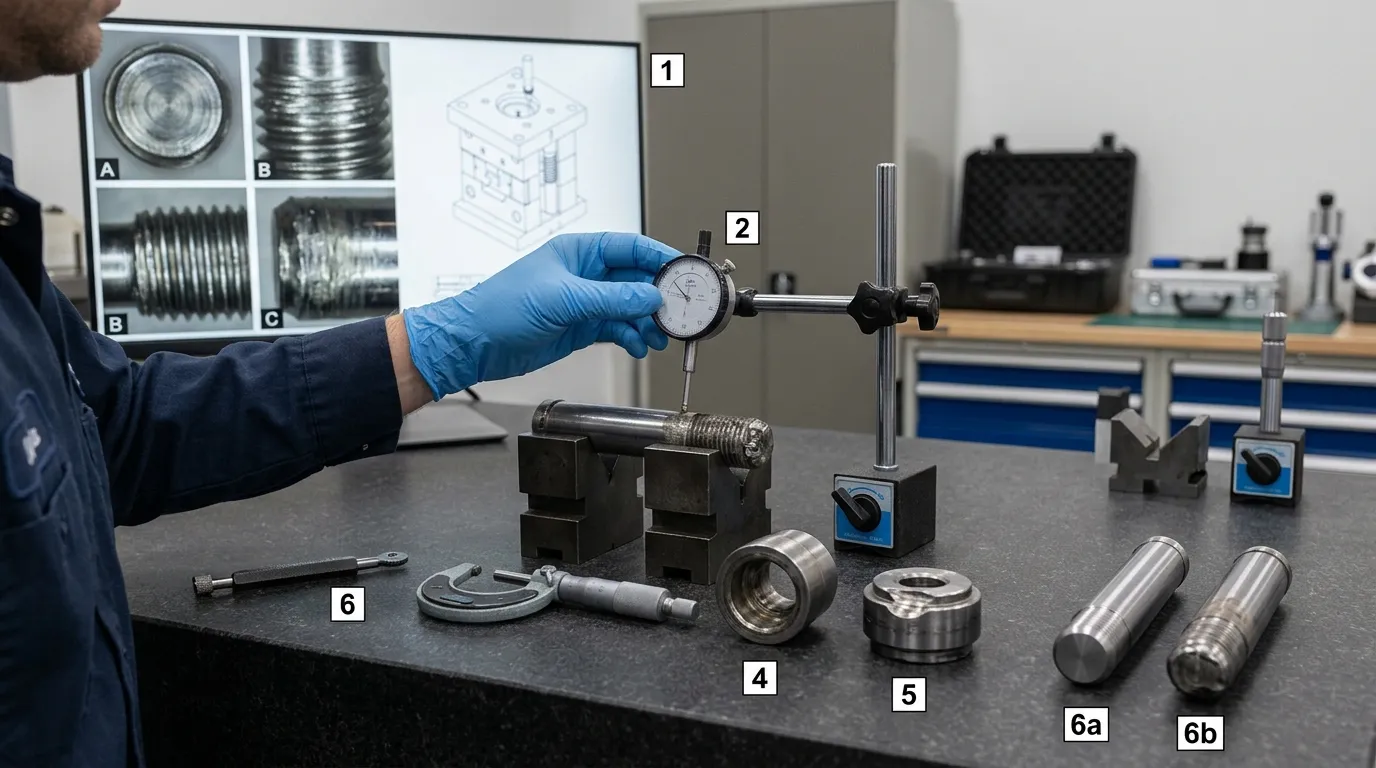
Before entering the mold area or beginning service work, isolate hazardous energy according to the rules that apply at the operating location. In the United States, Guía OSHA para maquinaria de moldeo por inyección requires appropriate lockout and tagout during qualifying servicing work. Interlocks should not be treated as a substitute for proper energy isolation.
Use the following sequence after the equipment has been made safe:
- Record the pin’s installed position and orientation. Mark which side faced the observed wear, Curva, or impact.
- Photograph the damage before cleaning. Capture the shank, Cara de contacto, mounting area, Diámetro, stop surface, and neighbouring pins.
- Compare all corresponding pins. Differences in wear or impact marks can expose unequal contact timing.
- Check straightness or runout. Do not rely only on visual judgment.
- Measure diameter at several locations. Check more than one direction at each position to identify ovality or one-sided loss.
- Inspect the contact face and transitions. Look for peening, Hendidura, edge chipping, grietas, and off-centre witness marks.
- Inspect the thread, Retenedor, Escaño, and mounting bore. Confirm that the pin was fully seated and securely located.
- Inspect the receiving bore and mating stop. Busca la puntuación, raised material, Hendidura, Contaminación, and unequal contact.
- Compare the findings with the approved drawing or unused part. Acceptance depends on the component’s actual specification, not a universal wear limit.
- Review the operating history. Note when the failure appeared, whether the mold had recently been serviced, and whether the problem changes after warm-up.
Conserva la evidencia antes de limpiar o volver a trabajar
Keep the failed pin in its original condition until the basic investigation is complete. Record:
- Molde y posición del pasador
- Orientación de instalación
- Fecha de producción o periodo de ciclo
- Mantenimiento reciente o cambios en componentes
- Fotografías de daños
- Medidas
- Cualquier escombro o material transferido
- Observaciones operativas en caliente frente a frío
A fracture surface, wear track, or contact mark may contain more useful information than the final dimensional measurement.
Mide el pasador e inspecciona todo el sistema de contacto
The pin should never be evaluated in isolation. A correct replacement installed into a damaged bore or against an indented stop face can fail quickly.
Failure-specific measurements may include:
- Recta o salida
- Diámetro a lo largo de la longitud de trabajo
- Pérdida de diámetro local
- Proyección de pasadores o altura instalada
- Condición de rosca o retenedor
- Condición del asiento
- Diámetro del diámetro del ánima y desgaste visible
- Posición de contacto en el tope de apareamiento
- Altura relativa de los pines emparejados
For broader guidance on tolerance, Acero, Fin, and supplier inspection, Consulte Piezas de molde de precisión. The actual acceptance criteria should still come from the approved component drawing or specification.
Relacionar la causa confirmada con la acción correctiva
Corrective action should follow the evidence. Avoid changing material, Dureza, or diameter before confirming that the failure did not originate elsewhere.
| Hallazgo confirmado | Causa raíz probable | Acciones correctivas | Implicación de reemplazo |
| Curvatura direccional con desgaste unilateral | Desalineación o carga lateral | Correct bore, Movimiento de placas, Alineación, o encuadernación | Reemplazar solo después de restaurar el camino de carga |
| Pasador arqueado con desgaste lateral limitado | Soporte inadecuado o inestabilidad por compresión | Review exposed length, Apoyo, Asientos, and applied load | La geometría o el soporte pueden necesitar revisión |
| Ranuras largas y abrasivas | Escombros o contraparte rugosa | Eliminar la contaminación y reparar la superficie dañina | No instales un pasador nuevo en el mismo diámetro dañado |
| Pastilla de superficie o metal borronizada | Agallado o atado | Correct fit, Alineación, Condición de la superficie, heat-related clearance, y requisitos de lubricación | Verificar las dimensiones y el estado de la superficie antes de reemplazarlo |
| Extremo en forma de setas o aplanado | Impacto duro repetido | Check stroke, Velocidad de contacto, stop face, installed height, and load sharing | Sustituye solo después de corregir las condiciones de impacto |
| Hendidura descentrada | Contacto excéntrico | Correct pin position, Paralelismo de placas, or stop-surface geometry | Confirma contacto centrado con el reemplazo |
| Grieta cerca del hilo o del hombro | Concentración de esfuerzos cíclicos | Review geometry, Montaje, repeated bending, and impact history | Puede ser necesaria una revisión de ingeniería antes de la reespecificación |
| Montaje suelto o asiento dañado | Fallo en la retención | Repair the thread, Retenedor, Escaño, or bore | Un pin nuevo por sí solo no es suficiente |
| Sospecha de dureza o problema de material | Condición suministrada incorrecta o desajuste en la especificación | Verifica el material y la dureza mediante documentación o pruebas | No asumas fallo material solo por apariencia |
Cuando el reemplazo es suficiente—y cuando el molde necesita un rediseño
A like-for-like replacement may be reasonable when the damage followed an isolated event, the surrounding components remain within specification, and the pin’s dimensions, Escaño, Diámetro, Alineación, and contact timing are correct.
Further correction or design review is warranted when:
- La misma posición ha fallado más de una vez
- El pasador se dobla repetidamente en la misma dirección
- Un pasador hace contacto antes que los demás
- El asiento de montaje o el tubo receptor está dañado
- La cara de tope está hundida o desigual
- La sección del pasador expuesta carece de soporte adecuado
- La temperatura de funcionamiento cambia la distancia o la alineación
- El reemplazo debe diferir del dibujo aprobado
- Se están considerando cambios en materiales o dureza
Hardness and toughness must be considered together. Greater hardness may improve resistance to some wear conditions, but it does not automatically improve tolerance to impact, Concentración de esfuerzos, or bending.
Análisis de SunshinePro Página del producto del pasador de límite de molde lists S45C with a hardness of 15–17 HRC for that product, along with precision grinding, Tratamiento térmico al vacío, standard options, y personalización no estándar. Those details describe the listed product; they are not universal specifications for every limit-pin application.
Where formal Rockwell hardness verification is required, the test method should follow an applicable standard such as ISO 6508-1:2023. Test results must also be interpreted against the approved drawing or material specification.
Qué proporcionar para una revisión de reemplazo o fallo
A supplier can review a failed component more effectively when the inquiry includes evidence rather than only a requested diameter and length.
Prepárate:
- El dibujo aprobado o los requisitos dimensionales completos
- El pin fallido o una muestra claramente identificada
- Fotografías de los daños y orientación instalada
- La ubicación del pasador en el molde
- Rectitud, diámetro, and wear measurements
- Details of the bore, Escaño, Retenedor, and mating stop condition
- Material y dureza requeridos
- Requisitos de tratamiento térmico cuando se especifica
- Ciclo e historial de fallos
- Cambios de temperatura de funcionamiento o relacionados con el calentamiento
- Detalles de mantenimiento reciente o modificación de moho
- Si se está considerando un reemplazo estándar o una pieza personalizada revisada
SunshinePro states that it supplies standard mold components and drawing-based custom parts, with a workflow covering drawing review, Procesamiento, and inspection. After the root cause has been investigated, submit the drawing, damage evidence, Medidas, and operating history through the Página de contacto de SunshinePro for a standard or custom limit-pin review.
Compartir:



Escrito por Sunshine
Al sol, Somos un fabricante y proveedor profesional de componentes de moldes de precisión, ofreciendo una amplia gama de productos para aplicaciones de estampado y moldes de inyección. Nuestro enfoque principal es el punzonamiento de troqueles, Pasadores y fundas eyector, y postes guía y casquillos. Con mecanizado CNC avanzado, Control de calidad estricto, y una fuerte capacidad de producción, Garantizamos la fiabilidad, Piezas de alta precisión, junto con componentes estándar en stock para un suministro global rápido y eficiente.
NOTICIAS
CONSIGUE EL SERVICIO
Con piezas de calidad para todos los presupuestos y personal amable formado para que tu visita sea informativa y sin complicaciones.
