



Diseño de pasador perforador para patrones repetidos de agujeros pequeños
El diseño de pasadores de perforación no es simplemente cuestión de elegir un diámetro pequeño y un material duro. Un diseño fiable debe coordinar el patrón de agujeros, Material de la lámina, Geometría de punzonadas, Sistema de apoyo, Fuerza de corte combinada, La Autorización, Camino de babosa, y método de mantenimiento.
El desafío aumenta a medida que el diámetro del agujero disminuye o se perforan más agujeros en cada golpe. Un largo, La punta sin soporte puede desviarse. Un grupo denso puede superar la capacidad de prensado o deformar la lámina. Pequeños slugs pueden obstruir el chip o volver a la superficie de trabajo. Por tanto, el punzón debe diseñarse como parte del sistema completo de corte.
Para información más amplia sobre los puñetazos, Sistemas de stripper, Elementos guía, y otras piezas de herramientas, véase el Guía de componentes del chip (Inferido). Esta guía se centra específicamente en los pins de perforación usados para patrones repetidos de agujeros pequeños.
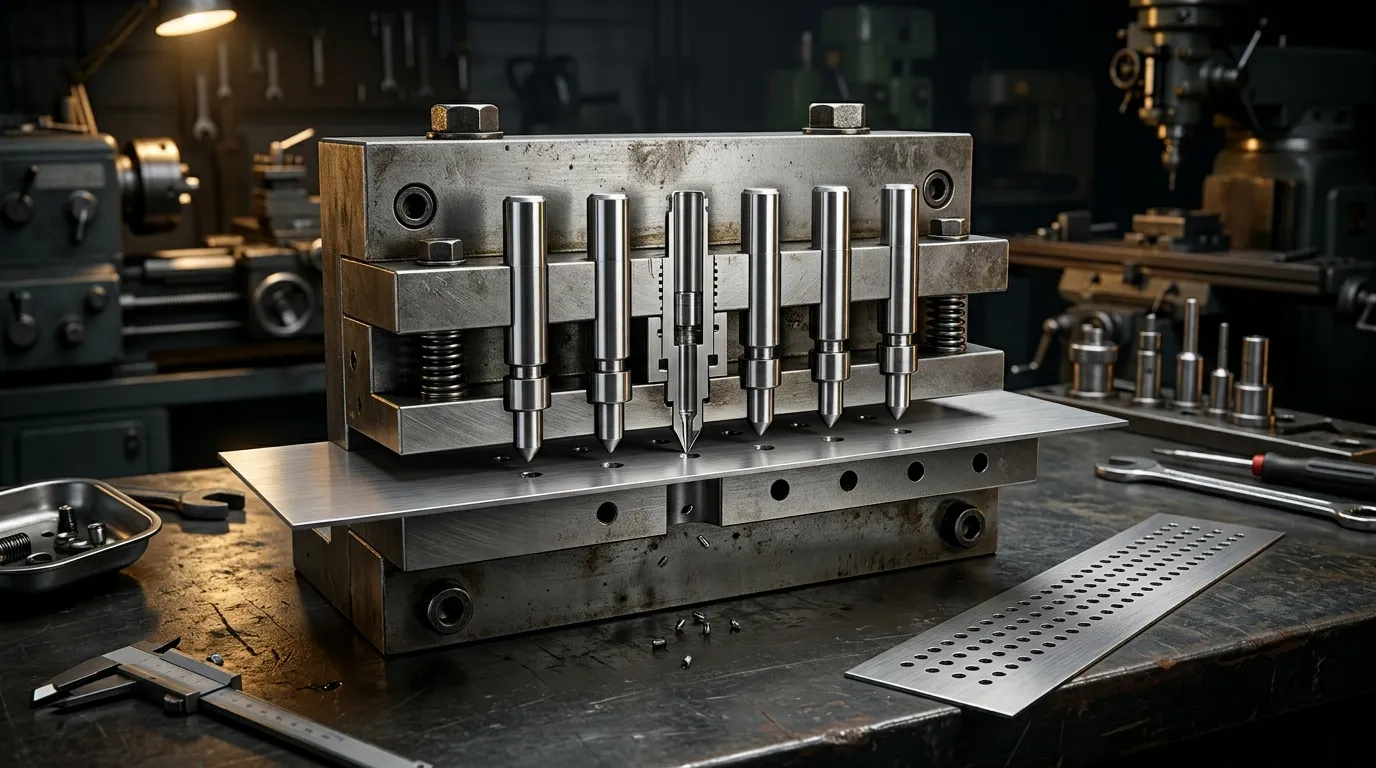
Lo que debe diseñarse junto en un sistema de perforación?
Un pasador de perforación forma una parte de un camino de carga que se extiende a través de la herramienta:
- La punta de corte entra en la lámina.
- El vástago de punzón transfiere la carga de corte hacia arriba.
- La placa de perforación localiza y retiene el pasador.
- La placa de soporte soporta el punzón contra la reacción axial.
- El decapante controla la lámina y puede guiar el punzón cerca de la punta.
- La abertura del troquel proporciona el filo de corte opuesto.
- El proyectil pasa por el alivio del troquel y sale de la herramienta.
Una debilidad en una parte puede afectar a toda la operación. Un material de punzón resistente no evitará la falla si la punta de trabajo es demasiado larga, El stripper permite el movimiento lateral, o la apertura del dado está desalineada. Un pasador del tamaño correcto puede seguir produciendo resultados inestables si varias puntas generan una fuerza combinada excesiva o si el camino del slug se bloquea.
Por eso no se debe tratar el tooling de perforación como un ejercicio aislado de selección de componentes. La construcción general del troquel y las decisiones sobre tipos de matriz se abordan de forma más amplia en el Guía de troqueles de punzonados. Aquí, El diseño comienza con el patrón repetido de agujeros y avanza hacia el pasador de perforación.
Define el patrón de agujeros y los requisitos de la hoja antes de diseñar el pasador
El diámetro de trabajo es solo una entrada. Antes de seleccionar una arquitectura o material de pines, definir las condiciones que controlan la operación de corte.
El paquete de diseño debe incluir:
- Material y estado de la lámina
- Grosor nominal de la lámina y tolerancia al espesor
- Diámetro del agujero, Forma, y tolerancia dimensional
- Inclinación del agujero en ambas direcciones
- Material restante entre los agujeros adyacentes
- Disposición de los patrones, incluyendo filas alineadas o escalonadas
- Área abierta obligatoria
- Dirección de la muela y altura permitida
- Requisitos de planitud de la lámina
- Expected production volume
- Capacidad de prensa y emisora disponible
- Requisitos de lubricación y limpieza
- Método planificado de afilado y reemplazo
Estas entradas están conectadas. Cambiar el grosor de la lámina afecta a la fuerza de corte, Geometría de la bala, Tamaño práctico del agujero, y la transparencia de los troqueles. Reducir el paso del orificio deja menos material entre aberturas adyacentes y puede debilitar tanto la lámina como el troquel. Aumentar el número de puntas eleva el perímetro combinado de corte y la fuerza total.
Tamaño del agujero, Material, y espesor, estableció la primera comprobación de viabilidad
Un agujero pequeño es más difícil de perforar cuando su diámetro se aproxima o cae por debajo del grosor de la lámina. El límite práctico exacto depende del material de trabajo, Material de punzonador, Orientación, Alineación, Construcción de herramientas, y la calidad requerida del agujero.
Una lámina dura o de alta resistencia generalmente genera una mayor carga de corte que un material más blando del mismo grosor. Una pequeña sección transversal de punzón debe soportar esa carga sin doblarse, Chips, o rompiendo. Las herramientas guiadas pueden soportar una relación diámetro-grosor más exigente que una herramienta larga, Punzón no guiado, Pero la guía no elimina la necesidad de una fuerza suficiente en el punzón.
Referencias técnicas como la guía de MISUMI sobre Perforado de agujeros de pequeño diámetro enfatizar secciones cortas de trabajo, Apoyo escalonado, y la eliminación controlada de balas. Las proporciones de proveedores pueden ser útiles para una comprobación temprana de viabilidad, Pero no deberían tratarse como límites universales de diseño.
Pitch, Web restante, y planitud definen el riesgo a nivel de patrón
El paso del agujero es la distancia centro-centro entre perforaciones adyacentes. La red restante, A veces llamado el puente, es el material que queda entre sus bordes.
Un patrón puede contener agujeros factibles individualmente, pero aun así ser difícil de fabricar si la red se estrecha demasiado. Las perforaciones densas pueden:
- Reducir la rigidez local de la lámina
- Debilitar el material del troquel entre aberturas
- Aumentar el riesgo de interacción con los agujeros
- Láminas de producción con estiramiento o ondulación
- Crea envasado de aceite sobre un panel más grande
- Concentra la carga de corte en una región de la herramienta
Las filas alineadas y las filas escalonadas no distribuyen la carga de la misma manera. Un patrón escalonado puede mejorar la distribución en áreas abiertas o reducir la alineación directa de secciones débiles, pero no resuelve automáticamente la distorsión. El requisito de planitud del panel acabado debe considerarse junto con la secuencia completa de punzonado.
Elige la arquitectura de pasador perforador que soporte la pequeña punta de trabajo
Un pasador de perforación normalmente contiene varias regiones funcionales:
- La punta de trabajo que crea el agujero
- Una transición o hombro detrás de la punta
- Un vástago más grande que transfiere y soporte la carga
- Una función de retención que localiza el punzón en la placa perforadora
- Un margen de ajuste o rectificado cuando sea necesario
La pequeña parte de trabajo debe durar solo el tiempo que requiera la operación. Una longitud extra sin soporte aumenta la sensibilidad al movimiento lateral y a la flexión. La longitud requerida debe permitir una penetración adecuada, Guiado de stripper, Retirada, y afilado futuro.
Recto, Escalonados, y los pines de varios pasos sirven a diferentes tamaños de sección
| Arquitectura de los pines | Lógica típica de diseño | Principal ventaja | Limitación principal |
|---|---|---|---|
| Clavo recto | La sección de trabajo y el vástago tienen la misma o similar sección transversal | Geometría simple y fabricación | Una sección muy pequeña de longitud completa puede carecer de rigidez |
| Pasador escalonado | La punta de trabajo pequeña está sostenida por un vástago más grande | Mejor soporte detrás de la sección de corte | La posición y transición del hombro requieren un diseño cuidadoso |
| Pasador multipaso | Varias transiciones conectan una punta pequeña con un cuerpo mucho más grande | Cambio más gradual entre secciones muy diferentes | Geometría e inspección más complejas |
La discusión de MISUMI sobre Diseño de perforador distingue recta, escalonados, y punzones de varios pasos según la resistencia y tamaño de la sección funcional.
A menudo se considera un punzón escalonado cuando el agujero necesario es demasiado pequeño para que un pasador largo y recto permanezca lo suficientemente rígido. El vástago más grande proporciona soporte, mientras que la sección más pequeña realiza el corte. La transición debe transferir la carga sin crear una concentración de esfuerzos innecesariamente aguda.
Longitud de trabajo y geometría de transición controlan la deflexión y el esfuerzo
Dos punzones con el mismo diámetro de punta pueden comportarse de forma muy diferente si uno tiene una sección de trabajo mucho más larga sin soporte.
A medida que la sección delgada se alarga, el pin se vuelve más vulnerable a:
- Deflexión lateral
- Desalineación con la apertura del dado
- Desgaste desigual en los laterales
- Astillado en el filo cortante
- Rotura por fatiga
- Flexión durante el desmontado
La transición detrás de la punta de trabajo también importa. Una reducción abrupta de la sección puede crear una zona muy estresada. Una transición mejor soportada distribuye la carga en el vástago más grande mientras preserva el acceso necesario a la chapa y al decapador.
No existe una única relación universal de longitud de trabajo para cada material y aplicación. La geometría final debe tener en cuenta la penetración, Grosor de la lámina, Puesto de stripper, Longitud de guiado, Límite de rectificado, y la carga real sobre la punta.
Guide, Retener, y retrocede el golpe durante toda la carrera
Los punzones pequeños requieren soporte tanto axial como lateral.
La placa de perforación retiene y localiza el vástago. La placa de soporte sostiene el punzón contra la reacción de corte. El decapador controla la lámina durante la retirada y puede guiar el punzón cerca de la zona de corte. Estos elementos deben permanecer alineados con la apertura del dado.
Incluso un pasador correctamente dimensionado puede fallar si el sistema de soporte permite la carga lateral.
La guía del decapante limita el puñón que se mueva cerca de la punta de corte
Un punzón guiado por un decapante pasa por una abertura controlada en la placa de decapante antes de entrar en la lámina. Este apoyo cercano reduce la distancia que la punta pequeña puede desplazarse lateralmente.
Nota técnica de MISUMI sobre Guía para desmontadores para perforadores de agujeros Explica que los golpes pequeños son especialmente vulnerables al movimiento lateral. El stripper puede reducir ese movimiento, pero solo cuando la propia stripper se mueve con precisión.
Si el stripper se inclina, Turnos, o tiene un espacio libre excesivo, puede transferir el error al punzón en lugar de corregirlo. La apertura de la stripper, Punzón, y la apertura del troquel debe tratarse por tanto como un sistema de alineación.
La placa de perforación y la placa de respaldo completan el camino axial de carga
La placa de perforación posiciona el pasador, pero puede que no proporcione suficiente resistencia a la carga axial concentrada por sí sola. Una cabeza o vástago pequeño puede generar una alta presión local detrás del pasador.
Una placa de respaldo extiende esta reacción hacia una zona de soporte más fuerte. Sin un respaldo adecuado, El punzón puede hundirse o hundirse en el soporte, Cambio de altura y alineación de trabajo.
La guía de MISUMI sobre Diseño de la placa de respaldo Destaca este problema para punzones con secciones transversales de soporte pequeñas.
La trayectoria de carga debe mantenerse plana, rígido, y correctamente ubicada. Un golpe fuerte colocado contra un soporte débil o mal sostenido puede perder posición bajo cargas repetidas.
Ajusta el número de pasadores y la disposición del patrón a la fuerza de punzonamiento disponible
Una punzón cluster produce varios agujeros en un solo golpe. Esto puede reducir el número de ciclos de prensa requeridos, pero la prensa debe cortar el perímetro combinado de todas las puntas activadas.
La carga total no se determina solo por el número de agujeros. Depende de:
- Perímetro total de corte comprometido
- Espesor de la lámina
- Resistencia al corte del material de trabajo
- Número de puntas cortando simultáneamente
- Agudeza del puñetazo
- La limpieza
- Condiciones de desmontaje
- Eficiencia de herramientas y prensa
Añadir más puntas puede aumentar la potencia por golpe, pero también aumenta la carga de corte, Volumen de babosa, Exposición al mantenimiento, y la posibilidad de deformación de la lámina.
Fuerza estimada a partir del perímetro total de corte, No solo el recuento de agujeros.
Una relación conceptual de fuerza de golpe es:
La fuerza de punzonazo ≈ perímetro total de corte × el grosor de la lámina × la resistencia al corte del material
Para un cúmulo, El perímetro total de corte es la suma de los perímetros de todas las puntas activadas durante la misma parte de la carrera.
Esto significa que diez pequeños agujeros redondos no generan la misma carga que diez ranuras con un perímetro combinado mucho mayor. Dos patrones con áreas abiertas similares también pueden requerir fuerza diferente porque sus longitudes de filo son diferentes.
Mate Precision Guía de punzonado de cluster Utiliza el perímetro total de corte como factor central de planificación de fuerzas y recomienda comprobar la carga de los grupos frente a los límites de la máquina y la estación.
El cálculo debe tratarse como una estimación de ingeniería. La herramienta en sí también debe tener en cuenta la fuerza de desmontaje, Balance de carga, Situación de prensa, y los límites de herramientas del fabricante.
El escalonamiento y la distribución de carga pueden reducir los problemas a nivel de patrón
Si todas las puntas adyacentes entran en el material al mismo tiempo, La carga de corte puede concentrarse en un área pequeña. Esto puede aumentar la fuerza máxima y estirar la sábana alrededor del patrón.
Las posibles respuestas de diseño incluyen:
- Dividiendo el patrón en más de una estación
- Usar menos puntas activas
- Organizar las filas para que el compromiso se distribuya
- Escalonar longitudes de punta donde el sistema de herramientas lo permite
- Equilibrando el patrón alrededor del centro de herramientas
- Cambio de la secuencia de puñetazo
Estos métodos pueden reducir la concentración local, pero también pueden añadir complejidad a la herramienta o cambiar la secuencia de carga. Deben preservar la ubicación de los orificios terminados y la geometría de las piezas.
Información de Wilson Tool sobre Perforación con herramientas de racimo También identifica el estiramiento de láminas y el envasado de aceite como preocupaciones prácticas en trabajos de perforación densa.
Coordinar la separación de troqueles con la evacuación de proyectiles
La apertura de punzón y troquel forman un par de corte. El espacio entre ellos influye en la carga de corte, Comportamiento de fractura, Formación de Burr, Desgaste de herramientas, y liberación de balas.
Los patrones repetidos de pequeños agujeros hacen que la gestión de residuos sea especialmente importante. Un grupo con 20 puntas crea 20 slugs durante cada ciclo completo de punzonado. Incluso cuando cada babosa es pequeña, El flujo acumulado de residuos puede llegar a ser considerable.
El dado debe proporcionar:
- Espacio de corte adecuado
- Adecuado para el país
- Relieve bajo el filo de corte
- Una ruta de salida continua
- Acceso para inspección y limpieza
- Protección contra la recirculación de babosas
La autorización debe verificarse para el material, Espesor, y Filo Requerido
El espacio libre normalmente se considera por lado entre el punzón y los bordes de corte. El valor adecuado depende del material de la lámina, Grosor, condición de borde requerida, Condición de punzón, y método de herramientas.
Un espacio demasiado pequeño puede aumentar la fuerza y el desgaste. Un espacio demasiado grande puede aumentar las muelas, Rollover de borde, o variación dimensional. A medida que el producto de punción y matriz se desgasta, Cambios efectivos de espacio incluso si las dimensiones originales siguen siendo correctas.
Para este artículo, Lo importante es que el diámetro del pasador no puede finalizarse de forma independiente a la apertura del troquel. Los valores exactos de espacio libre requieren material- y cálculo y validación específicos de la aplicación.
Cada agujero adicional añade otro proyectil que debe salir de forma fiable
Las babosas pequeñas sí:
- Acumulación en pasajes de troqueles restringidos
- Puente sobre tramos estrechos en relieve
- Compactarse hasta convertirse en un bloqueo
- Adhire a la cara del puñetazo
- Volver a la superficie de trabajo
- Dañar la sábana durante un golpe posterior
El alivio del dado debería permitir que las babosas se alejen sin atraparse unas a otras. El acceso a la herramienta debería permitir la limpieza antes de que los restos aumenten la carga de corte o dañen el punzón.
Tirar de babosas requiere especial atención. Un slug que sigue el punzón hacia arriba puede ser presionado hacia atrás contra la lámina o atrapado entre la herramienta y la pieza. Geometría, Autorización, Lubricación, Condición de la superficie, y el diseño de rutas de desecho puede influir en este comportamiento.
Seleccione el material del pasador y el tratamiento superficial según el modo de fallo esperado
El material de punzón más duro disponible no es automáticamente la mejor opción. La selección del material debe responder al riesgo dominante de fallo.
Los riesgos comunes incluyen:
- Desgaste abrasivo
- Desgaste adhesivo o astillado
- Astillado de filo
- Rotura por fatiga
- Deformación plástica
- Impacto de la desalineación
- Corrosión o daños superficiales
Un material que resiste bien el desgaste puede ser menos tolerante a los golpes o las cargas laterales. Un material más resistente puede soportar mejor la desalineación, pero requerir un afilado más frecuente.
Acero para herramientas, HSS, y Equilibrio del carburo, desgaste y tenacidad de forma diferente
| Familia material | Características útiles | Principal preocupación de diseño |
| Acero para herramientas | Equilibrio amplio de resistencia, Resistencia al desgaste, Tratamiento térmico, y remolabilidad | El rendimiento depende mucho del grado y del tratamiento térmico |
| Acero de alta velocidad o metalurgia en polvo | Puede proporcionar una mayor resistencia al desgaste manteniendo una tenacidad útil | El coste y la dificultad del mecanizado pueden aumentar |
| Carburo | Alta resistencia al desgaste y resistencia a la compresión | Más sensible al impacto, Chips, y errores de alineación |
El carburo puede ser adecuado para estabilización, abrasivo, Aplicaciones de alto volumen, pero no es una solución universal para cada pequeño agujero. Una punta delgada de carburo expuesta a carga lateral o impacto puede astillarse donde sobreviviría un punzón de acero más resistente.
La selección debe tener en cuenta el material de la hoja, Diámetro de la punta de trabajo, Longitud sin soporte, Orientación, Lubricación, Situación de prensa, y historial de fallos previos.
SunshinePro Pasador de perforación personalizado Página lista SKH51, SKH9, DC53, Materiales de grado ASP, y carburo entre sus opciones materiales declaradas. La idoneidad final aún debe confirmarse con el dibujo y la aplicación reales.
Acabado superficial, Recubrimiento, y Interacción Superficial de Dirección de Lubricación
El acabado superficial influye en la fricción, Pastilla de material, Lanzamiento, y el estado del sustrato bajo un recubrimiento. Una superficie de trabajo más lisa puede ayudar a reducir la adherencia en aplicaciones adecuadas, Pero el acabado por sí solo no puede corregir una punta sin soporte o un troquel desalineado.
Recubrimientos como TiN, TiCN, y los DLC pueden considerarse para condiciones seleccionadas de desgaste o fricción. Su valor depende de:
- Sustrato de punzonador
- Material de la pieza
- Preparación superficial
- Geometría de aristas
- Lubricación
- Temperatura
- Impacto y carga lateral
- Adhesión del recubrimiento
No se debe usar un recubrimiento como reparación estructural. No puede compensar la longitud de trabajo excesiva, Mala guía para stripper, Respaldo débil, o despeje incorrecto.
La lubricación también forma parte del sistema. Puede reducir la fricción, Desgaste por adhesivo, y resistencia al desmantelamiento, pero el lubricante debe ser compatible con el material de trabajo, Proceso posterior, y requisitos de limpieza.
Diseñar la herramienta para el reemplazo, Afilado, e Inspección
Las herramientas de perforación deberían estar en condiciones de reparación antes de que comience la primera producción. Un diseño que funciona bien al principio pero que no puede repararse económicamente puede generar inactividad innecesaria más adelante.
El plan de mantenimiento debería abordar:
- Reemplazo individual de pasadores
- Disponibilidad de la punta de repuesto
- Tolerancia de afilado
- Ajuste de longitud tras el rectificado
- Acceso a los pines retenidos
- Identificación de la punta
- Puntos de inspección
- Límites de reemplazo
Las herramientas fijas de múltiples puntas y las puntas reemplazables crean diferentes modelos de mantenimiento
Un punzón fijo de múltiples puntas puede ser compacto y mecánicamente sencillo. Si una punta está dañada, sin embargo, La reparación puede afectar a toda la herramienta.
Los sistemas de punta reemplazable permiten cambiar punzones individuales sin descartar todo el cuerpo del grupo. Wilson Tool describe configuraciones reemplazables entre sus opciones de herramientas de perforación.
Las puntas reemplazables no son adecuadas para todos los patrones. Un espaciamiento muy reducido puede dejar insuficiente espacio para las características individuales de retención. El diseño también debe permitir el acceso para su retirada, Ubicación precisa tras la sustitución, y un sistema práctico de piezas de repuesto.
La mejor configuración depende de la densidad del patrón, Frecuencia de mantenimiento, Tamaño de la herramienta, y el coste de reemplazar una posición dañada en comparación con el mantenimiento del conjunto completo.
El rectificado cambia más que el filo de corte
El afilado elimina material de la cara de corte. Esto cambia la longitud del punzón y puede modificar la penetración, Ajuste, Relación de stripper, o la longitud guiada disponible.
Después de la rectificación, inspeccionar:
- Diámetro o perfil de la punta
- Condición de vanguardia
- Longitud de trabajo restante
- Rectitud
- Concentricidad entre la punta y el vástago
- Condición de transición
- Daños superficiales
- Función de retención
- Longitud total o posición de ajuste
Un pasador no debería permanecer en servicio solo porque su filo aún pueda afilarse. Si la geometría restante ya no proporciona suficiente soporte o alineación, Cambiar puede ser más seguro que otro rectificado.
Diagnosticar problemas de patrones revisando la variable de diseño detrás de ellos
Los síntomas de producción rara vez identifican una causa raíz garantizada. Indican qué relaciones de diseño deben revisarse primero.
| Síntoma de producción | Posibles causas de diseño | Puntos a revisar |
| Vagar del punzón o variar la posición del agujero | Punta larga sin soporte, Guiado débil del stripper, Desalineación | Longitud de trabajo, Espacio para el decapazante, Alineación de placas, Concentricidad |
| Rotura repetida de puñones | Fuerza excesiva, Carga lateral, Concentración de esfuerzos, Resistencia insuficiente | Longitud de la punta, Transición, Material, Autorización, Alineación de prensa |
| Astillado de filo | Material quebradizo, Impacto, Mala condición del borde, Contacto desigual | Grado de material, Tratamiento térmico, Punch Face, Alineación |
| Crecimiento rápido de las muelas | Desgaste por puñón o matriz, Cambio de la autorización efectiva | Filos de corte, La apertura, Intervalo de afilado |
| Pastilla de galling o material | Material adhesivo para trabajo, Mal acabado, lubricación inadecuada | Acabado superficial, Recubrimiento, lubricante, Autorización |
| Tirón de babosas | Adhesión, Espacio inadecuado, Malas condiciones de liberación | Punch face, La apertura, lubricante, Camino de babosa |
| La obstrucción | Alivio restringido o acumulación excesiva de slug | El país, Relevo, Ruta de salida, Acceso de limpieza |
| Agujeros desiguales a lo largo de un grupo | Carga desequilibrada, diferentes longitudes de punta, Desviación de placas | Proyección de punta, Apoyo, Rigidez de la herramienta |
| Ondulación en lámina o enlatado de aceite | Patrón denso, Compromiso concentrado, Web insuficiente | Pitch, Secuencia de patrones, Recuento activo de puntas |
| Carga de prensa excesiva | Demasiado perímetro de corte simultáneo, Bordes opacos, Deficiente despeje | Recuento de clavos, Perímetro de corte, Material, Condición de arista |
Para una revisión más amplia de golpes fracturados o astillados, véase Rotura de punzones en troqueles de estampado. El enfoque aquí debe mantenerse en las variables de diseño creadas por diámetros pequeños y patrones repetidos.
Prepara un paquete de dibujo y RFQ listos para el proveedor
Un proveedor no puede evaluar una aplicación de perforación solo con el diámetro del punzón. El mismo pasador nominal puede comportarse de forma muy diferente en aluminio fino, Acero de alta resistencia, Lámina recubierta, o un cúmulo denso de múltiples puntas.
Un paquete útil de RFQ debería incluir:
- Material y estado de la pieza
- Grosor nominal y tolerancia
- Forma del agujero, Dimensiones, y tolerancias
- Dibujo completo del patrón
- Pitch y red restante
- Dirección requerida de la mueva
- Requisito de planitud o distorsión
- Intención de una sola punta o herramienta de clúster
- Diámetro y longitud de la punta de trabajo
- Dimensiones del vástago
- Geometría escalonada y de transición
- Método de retención
- Información sobre apertura y liberación del troquel, si ya está definido
- Tipo de prensa y capacidad relevante
- Volumen de producción
- Condiciones de lubricación
- Historial actual de fallos en proyectos de reemplazo
- Material solicitado y tratamiento térmico
- Requisitos de acabado superficial o recubrimiento
- Características de inspección requeridas
- Regrinding y estrategia de pasadores de repuesto
- Elaboración de los criterios de revisión y aceptación
Incluye el patrón, Prensa, y historial de fallos—no solo el diámetro del pasador
Para un proyecto de reemplazo, proporcionar el patrón completo y el contexto de producción siempre que sea posible. La información útil de apoyo puede incluir:
- Fotos del puñetazo desgastado o roto
- Imágenes de la hoja dañada
- Ubicación de fallos dentro del patrón
- Historial actual de afilado
- Progresión de la muela
- Evidencia de bloqueo de babosas
- Cambios en la carga de prensa
- Dimensiones existentes del punzón y el troquel
Esta información ayuda a distinguir un problema de material de una geometría, Alineación, Autorización, o problema de flujo de residuos.
Confirmar el alcance de la fabricación y los criterios de aceptación antes de la producción
La RFQ debe indicar si se le pide al proveedor:
- Fabricar un alfiler en un dibujo aprobado
- Revisa la manufacturabilidad de la geometría del pasador
- Recomienda un material o recubrimiento
- Produce pasadores de repuesto a partir de una muestra
- Documentación de inspección de suministros
- Participar en el diseño de dados o aplicaciones más amplias
Estos son diferentes ámbitos de responsabilidad.
SunshinePro afirma que produce Pines de perforación personalizados a partir de planos y listas de clientes de mecanizado CNC, EDM, Rectificado de precisión, Tratamiento térmico, y recubrimientos opcionales en la página del producto. Material específico del proyecto, Tolerancia, Fin, Idoneidad del recubrimiento, y los requisitos de inspección deben confirmarse aún en comparación con el dibujo.
Para una revisión técnica o presupuesto, proporciona el dibujo del patrón, Material y grosor de la lámina, Geometría de punzonadas, Información de prensa, y cualquier detalle actual de fallo a través de la Página de contacto de SunshinePro.
Compartir:



Escrito por Sunshine
Al sol, Somos un fabricante y proveedor profesional de componentes de moldes de precisión, ofreciendo una amplia gama de productos para aplicaciones de estampado y moldes de inyección. Nuestro enfoque principal es el punzonamiento de troqueles, Pasadores y fundas eyector, y postes guía y casquillos. Con mecanizado CNC avanzado, Control de calidad estricto, y una fuerte capacidad de producción, Garantizamos la fiabilidad, Piezas de alta precisión, junto con componentes estándar en stock para un suministro global rápido y eficiente.
NOTICIAS
CONSIGUE EL SERVICIO
Con piezas de calidad para todos los presupuestos y personal amable formado para que tu visita sea informativa y sin complicaciones.
