



Herramientas B vs Herramientas D: Dimensiones, Capacidad, y compatibilidad
Las herramientas B y D son familias dimensionales de perforadoras y matrices para prensas de tabletas. El botín B tiene un cañón de punzón y envolvente de troquel más pequeños, lo que permite más estaciones en una torreta determinada. Las herramientas D son físicamente más grandes y suelen acomodar una envoltura de tableta más grande y diferentes configuraciones de espacio.
Ninguno de los dos es universalmente mejor. La elección correcta depende de la prensa y la torreta instaladas, Geometría de tabletas, Comportamiento de formulación, condiciones requeridas de permanencia y compresión, Norma de herramientas, y objetivo de producción. Para un contexto más amplio sobre B, D, BB, y configuraciones de bases de datos, véase Tipos de herramientas de prensa para tabletas.
"Capacidad" también necesita una definición clara. En una comparación entre herramientas B y D, puede referirse a:
- El tamaño de la tableta que puede adaptarse el equipo;
- el número de estaciones y la producción potencial;
- las condiciones de compresión y permanencia disponibles para formar una tableta aceptable.
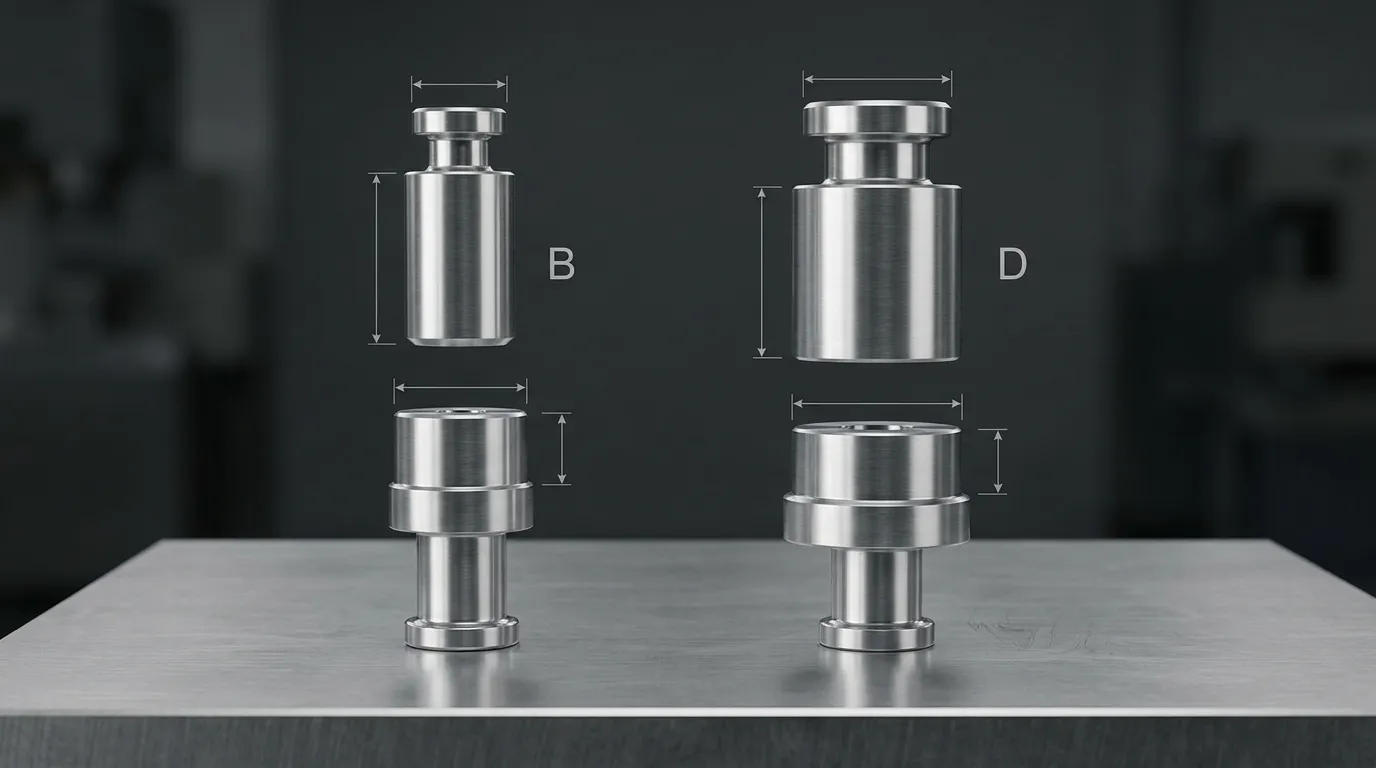
Herramientas B y D comparadas de un vistazo
| Criterio de comparación | Herramientas B | Herramientas D |
|---|---|---|
| Diámetro nominal del cañón perforado | Unos 19 mm | Unos 25,35 mm |
| Diámetro exterior nominal de la cabeza de punzón | Unos 25,27 mm | Unos 31,6 mm |
| Diámetro exterior del troquel común | Unos 30,16 mm | Unos 38,10 mm |
| Altura común del dado | Unos 22,22 mm | Unos 23,81 mm |
| Referencia máxima común para tabletas redondas | Hasta unos 16 mm | Hasta unos 25 mm |
| Tendencia de densidad de la estación de la torreta | Más alto, donde la torreta está diseñada para herramientas B | Más bajo que una torreta B comparable porque cada estación necesita más espacio |
| Tendencia a la permanencia | Depende de la forma de la cabeza, Geometría de prensa, y velocidad | A menudo asociado a una mayor posición plana o una oportunidad de permanencia más larga, pero no de forma universal |
| Dirección típica de selección | Sobre de tableta más pequeño o mayor densidad de estaciones | Una capa de tableta más grande o un proceso que requiere una cabeza y configuración de espacio diferente |
| Intercambiabilidad directa | No | No |
Estas son dimensiones de referencia comunes, No es una especificación de compra completa. ISO 18084 define dimensiones principales de perforación y matriz, Tolerancias, Características, y medidas relacionadas con la intercambiabilidad. Un documento técnico de KORSCH también menciona cañones nominales de punzonados de 19 mm y 25 mm, con diámetros de 30,16 mm y 38,10 mm para configuraciones B y D respectivamente. Las herramientas aprobadas y los planos de la torreta deben controlar el orden final. Estándares Tepha 4Itech 4Itech Estándares 4
Diferencias dimensionales que determinan el ajuste de las herramientas
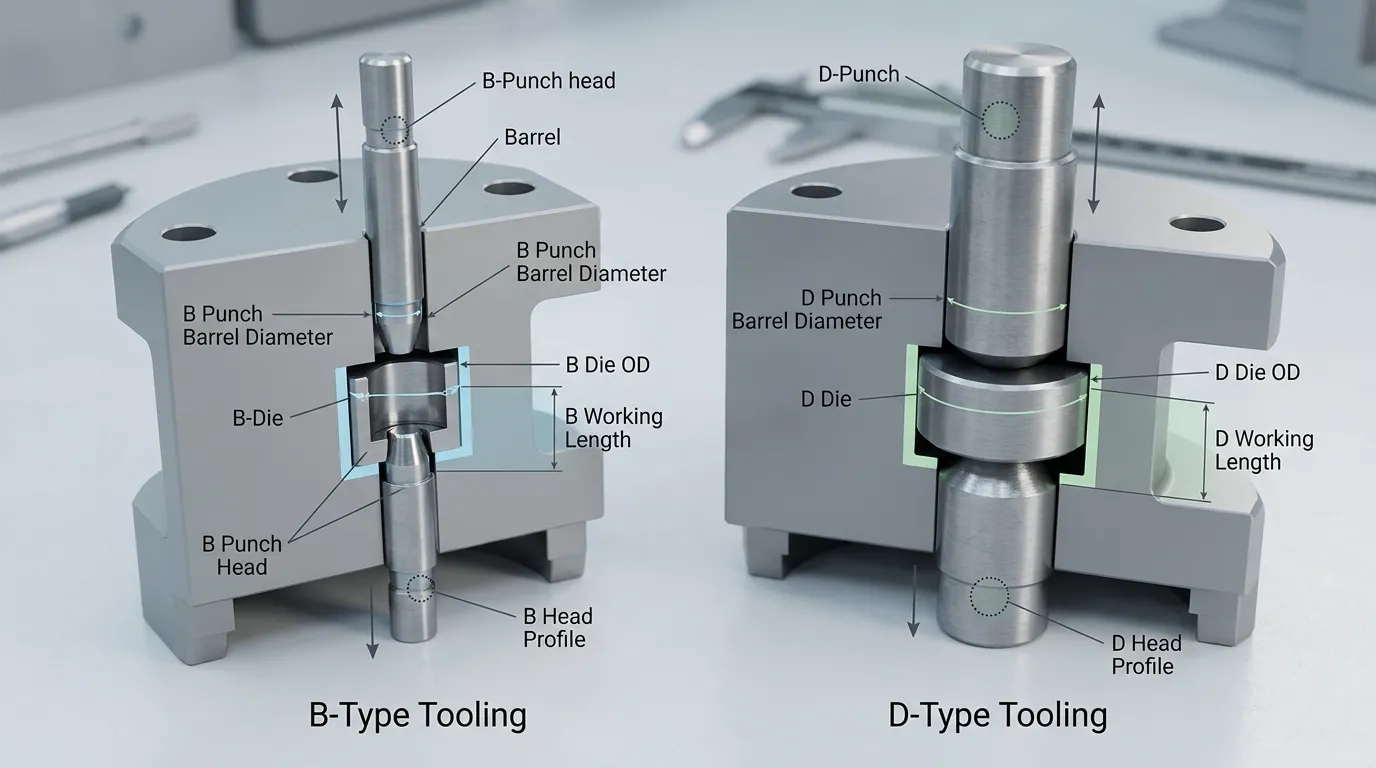
La diferencia visible de tamaño entre las herramientas B y D no es simplemente una cuestión de capacidad. Determina si los componentes pueden funcionar físicamente en una torreta concreta.
Un cañón de punzón recorre una guía de punzón de tamaño preciso. Un punzón B con un cañón nominal cercano a 19 mm no puede simplemente reemplazar un punzón D diseñado para una guía cercana a 25,35 mm. La misma restricción se aplica a los troqueles: un diámetro exterior común de un dado B es aproximadamente 30,16 mm, mientras que un dado D común es aproximadamente de 38,10 mm. Los bolsillos de los dados de la torreta y el sistema de retención deben coincidir con esas dimensiones. Estándares Itech 1
La geometría de la cabeza de punzón también importa. La cabeza contacta las cámaras de prensa de tabletas y los rodillos de compresión, así que su diámetro, Grosor, Radio, plano, y la geometría bajo la cabeza influye en cómo se desplaza el punzón a lo largo del ciclo de compresión. Dos punzones pueden compartir una designación B o D y aun así ser incompatibles porque siguen estándares diferentes o diseños específicos de cada máquina.
Dimensiones de punzón y matriz que deben coincidir
Un proveedor normalmente necesita más que las palabras "herramientas B" o "herramientas D". Las dimensiones y características críticas incluyen:
- Upper- y diámetro del cañón de la parte inferior del punzón;
- Diámetro exterior y perfil de la cabeza de punzón;
- Upper- y menor longitud total de punzadas;
- Longitud de trabajo;
- Dimensiones de la punta de punzón y profundidad de la copa;
- Diámetro exterior y altura del troquel;
- Dimensiones del diámetro;
- El Groove, Taper, o características de retención;
- Ubicación y ángulo anti-llave en mano;
- Rotación de la torreta de prensa de tabletas.
La longitud de trabajo es especialmente importante porque la variación dentro de un conjunto de herramientas puede afectar al grosor y consistencia final de la tableta. Longitud total, Diámetro del cañón, El OD, El Aburrimiento, y la forma de la cabeza también se consideran dimensiones críticas de inspección en la guía establecida para la gestión de herramientas. I Holland Ltd
Por qué una etiqueta nominal B o D no garantiza la intercambiabilidad
B y D describen familias de tamaño de herramientas. No lo hacen, solos, confirmar el estándar completo.
Las configuraciones Euro/ISO y TSM pueden diferir en la forma de cabeza de punzón, Cabeza plana, Grosor de cabeza, Ángulo de leva bajo la cabeza, Longitud total nominal, y keying. Estas diferencias pueden restringir la intercambiabilidad incluso cuando ambas herramientas se describen como herramientas B o ambas como herramientas D. Los punzones superiores con forma y múltiples puntas también requieren la posición correcta de llave anti-gira para la rotación de la torreta y la disposición de despegue de la tableta. I Holland Ltd
Qué significa "capacidad" en una comparación B-v-D
La capacidad de herramientas debe evaluarse en tres categorías separadas. Una familia que ofrece más capacidad de tamaño de tableta no proporciona automáticamente más capacidad de producción, y una herramienta más grande no establece una clasificación universal segura de fuerza de compresión.
Capacidad del tamaño de la tableta
El uso de herramientas D proporciona una envoltura física mayor para la punta del punzón y el diámetro del troquel. Una referencia común en la industria es aproximadamente 25 mm para una tableta redonda bajo herramientas D y aproximadamente 16 mm bajo herramientas B. Estas cifras son útiles para el cribado preliminar, Pero no son límites universales de diseño. KORSCH 1
El proveedor también debe tener en cuenta:
- Dimensiones de las tabletas mayores y menores;
- Perfil redondo o con forma;
- Profundidad de copa;
- Espesor de terreno y telaraña en el borde;
- Geometría de la línea de marcador;
- Relieve;
- Grosor de la tableta y peso objetivo;
- Resistencia de la punta del punzón;
- Espacio entre la punta y el diámetro del troquel.
A con forma, Anotado, en relieve, o que la tableta multicapa no requiera inherentemente herramientas D. Esas características dependen del diseño de la tableta, Geometría de punta perforada, Keying, Capacidad de la máquina, y carga mecánica. La decisión B-or-D se refiere a la envolvente de herramientas disponible y la configuración de la prensa, no si la cara de la tableta es simple o compleja.
Capacidad de producción y densidad de estaciones de torreta
Porque el botelaje B utiliza un cañón y un envolvente de troquel más pequeños, una torreta de un tamaño dado de círculo de cabeceo puede albergar a menudo más estaciones B que D. Más estaciones pueden aumentar la producción teórica cuando la prensa funciona a la misma velocidad.
Para una punta única, Prensa de una sola cara, La relación básica es:
Tabletas teóricas por hora = velocidad de la torreta en revoluciones por minuto × número de estaciones × 60
Para herramientas de varias puntas, Multiplica el resultado por el número de puntas de tabletas en cada estación. KORSCH utiliza esta relación en su discusión técnica sobre la selección de torretas y la producción con múltiples puntas. KORSCH
Eso no significa que las herramientas B garanticen una mayor producción real. La salida validada real también depende de:
- Velocidad máxima sostenible de la torreta;
- Formulación de flujo y relleno de matriz;
- Requisitos de permanencia en compresión;
- Rendimiento del alimentador;
- Capacidad de control de peso en tabletas;
- Comportamiento de eyección y despegue;
- Condición de las herramientas;
- Requisitos de rechazo e inspección;
- Configuración de punta única o de varias puntas.
Una formulación difícil de comprimir puede requerir un funcionamiento más lento. En ese caso, La ventaja en el número de estaciones puede verse parcial o totalmente compensada por la menor velocidad sostenible.
Fuerza de compresión y capacidad de permanencia
El tiempo de permanencia es el periodo durante el cual las puntas del punzón permanecen en o cerca de la separación mínima bajo compresión. Está influenciado por la geometría de la cabeza de punzón, Tamaño de cabeza plana, Geometría de rodillos de compresión, Velocidad de cabeceo-círculo de la torreta, y velocidad de presión.
El uso de herramientas D suele asociarse con una geometría de cabeza más grande y una mayor oportunidad de permanencia, Pero la relación no es absoluta. Tanto las herramientas B como D pueden usar cabezas planas modificadas o extendidas, y el resultado exacto depende del estándar y prensa seleccionados.
Un estudio revisado por pares que comparó las herramientas B y D encontró que el diámetro plano de la cabeza y el tipo de herramientas afectaban a las propiedades mecánicas de las tabletas, Pero los resultados también cambiaron con la composición de la formulación y la fuerza de compresión. Por tanto, el estudio apoya una decisión dependiente de la formulación, no la afirmación de que las herramientas D siempre producen tabletas más fuertes. Investigación sobre herramientas B/D y geometría de cabezas de punzón Interacciones reportadas entre tipos de herramientas, dwell, Fuerza, Resistencia a la tracción, Friabilidad, y comportamiento de la capa. ResearchGate 2Taylor & Francis Online 2
La guía técnica de Natoli explica de forma similar que aumentar la cabeza de punzón plana puede alargar la permanencia a la misma velocidad de torreta tanto para las herramientas TSM-B como TSM-D. La sensibilidad a la velocidad de deformación de la formulación puede determinar si ese tiempo adicional mejora el rendimiento de producción. Ingeniería de Natoli
No se puede seleccionar una fuerza máxima segura solo con la etiqueta B o D. También depende de la valoración de la prensa, Área y forma de la punta de punzón, Material de la herramienta, Tratamiento térmico, Diseño de la cabeza, Estado de la herramienta, Formulación, y cálculos de ingeniería aprobados.
La compatibilidad requiere más que elegir B o D
Un orden correcto de herramientas debe cumplir varias capas de compatibilidad:
- Familia de herramientas: B o D;
- Norma de herramientas: EU/ISO, TSM, o otra especificación específica de la máquina;
- Geometría de torretas: Guías de punzón, Los Bolsillos, Distribución de la estación, y retención;
- Geometría de punzonadas: Forma de cabeza, Longitudes, Longitud de trabajo, y keying;
- Geometría de tabletas: Pista, Copa, Partitura, Relieve, Tierras, y die bore;
- Requisitos de proceso: Profundidad de relleno, Fuerza, dwell, Eyección, y salida.
La familia de herramientas y el estándar de herramientas son decisiones diferentes
La herramienta B no es sinónima de la herramienta TSM, y las herramientas D no son sinónimo de las herramientas europeas. Tanto las familias B como D pueden configurarse bajo los convenios TSM o EU/ISO.
La norma añade detalles dimensionales más allá del cañón y la envoltura del troquel. Diferencias en la longitud total, Forma de cabeza, Ángulo bajo la cabeza, y el keying puede impedir que una herramienta funcione correctamente en otra pulsación. Para un tratamiento dedicado a esa segunda capa de compatibilidad, véase Estándares de herramientas para tabletas de la UE frente a TSM. I Holland Ltd
Detalles de prensa y torreta para verificar
Antes de aprobar a cualquiera de las familias, confirmar:
- Fabricante y modelo de prensa para tabletas;
- Modelo de torreta, Dibujado, o número de identificación;
- Número de estaciones de torreta;
- Tamaño de la guía de punzón B o D;
- Diámetro del bolsillo del troquel, Altura, y diseño de retención;
- Upper- y longitudes totales de menor impacto;
- Longitud de trabajo de la herramienta;
- Perfil de la cabeza de punzón y geometría inferior;
- Norma de herramientas;
- Ubicación y ángulo de la clave;
- Rotación de la torreta en sentido horario o antihorario;
- Dibujo de herramientas existentes o muestra de referencia física.
Una máquina anunciada como compatible con varias familias de herramientas puede utilizar torretas intercambiables u otra disposición diseñada específicamente. Eso no hace que los componentes ordinarios B y D sean intercambiables dentro de una torreta fija.
Cómo elegir entre herramientas B y D
La prensa y torreta existentes deberían ser la primera restricción de selección. Si la máquina ya utiliza una torreta B o D fija, Cambiar la familia de herramientas puede requerir una torreta de reemplazo o una ingeniería de maquinaria más extensa.
| Requisito | El B-tooling puede ser el mejor punto de partida | Las herramientas D pueden ser el mejor punto de partida |
|---|---|---|
| Equipamiento instalado | La prensa y la torreta están diseñadas para el uso de herramientas B | Prensa y torreta están diseñadas para herramientas D |
| Geometría de tabletas | La tableta cabe cómodamente dentro del sobre verificado de la herramienta B | Una tableta requiere el sobre de la herramienta D verificada más grande |
| Prioridad de producción | Una mayor densidad de estaciones es valiosa | La potencia requerida puede alcanzarse con el número disponible de estaciones D |
| Comportamiento de formulación | Se logra una calidad aceptable de tableta dentro del tiempo disponible | La formulación se beneficia de la cabeza D seleccionada y la configuración de permanencia |
| Requisito de compresión | Los cálculos de fuerza y resistencia en la punta son aceptables para la herramienta B propuesta | La tableta y el proceso propuestos requieren una capa de herramientas más amplia, sujeto a verificación de ingeniería |
| Estado de compatibilidad | Familia B, Estándar, Longitudes, la, y la claveación están confirmadas | Familia D, Estándar, Longitudes, la, y la claveación están confirmadas |
Las herramientas B suelen ser el mejor punto de partida cuando
Considera el equipo B cuando la prensa ya tiene una torreta B compatible, La tableta encaja dentro de su envolvente de diseño verificado, y una mayor densidad de estaciones ofrece una ventaja productiva útil. La formulación debe seguir alcanzando las propiedades requeridas en la tableta a la velocidad de prensa y a la duración disponibles.
Las herramientas en D suelen ser el mejor punto de partida cuando
Considera las herramientas D cuando la prensa tiene una torreta D compatible, La tableta requiere una capa de punta y matriz más grandes, o la geometría seleccionada de la cabeza proporciona una ventana de compresión más adecuada. El proceso debe seguir cumpliendo su objetivo de salida con el número de estaciones y la velocidad de operación disponibles.
Para y verifica antes de elegir cualquiera de las dos
No elijas solo de una tabla de tallas genérica cuando:
- Se desconoce el estándar de herramientas;
- El dibujo de la torreta no está disponible;
- La tableta está cerca del límite de tamaño asumido;
- Se requiere una fuerza inusualmente alta o una permanencia larga;
- Las herramientas con forma o con múltiples puntas requieren una orientación precisa de las claves;
- Una herramienta de reemplazo debe coincidir con un conjunto existente;
- Se está considerando una conversión de B a D o de D a B;
- La prensa contiene geometría de herramientas propietaria o modificada.
Conceptos erróneos comunes de las herramientas B-versus-D
| Concepto erróneo | Interpretación más precisa |
|---|---|
| La herramienta D es la herramienta europea. | D es una familia de tamaño de herramientas. EU/ISO y TSM son capas de estándares separadas. |
| Las herramientas B siempre producen más tabletas. | Puede permitir más emisoras, Pero la potencia real también depende de la velocidad, dwell, alimentación, Formulación, Consejos para el Punch, y requisitos de validación. |
| El utillaje D siempre soporta más fuerza. | La fuerza segura depende de la prensa, Geometría de cabeza y punta, Material de la herramienta, Área de la tableta, Formulación, y cálculos de ingeniería. |
| Solo las herramientas D pueden producir moldeados, Anotado, en relieve, o tabletas multicapa. | Estas características dependen del diseño de la punta de punzón, Keying, Geometría de tabletas, y capacidad de máquina. |
| La herramienta del año B se ajusta a la prensa del año B. | Longitud total, Forma de cabeza, Ángulo bajo la cabeza, Los detalles, Keying, y la geometría específica de la máquina puede diferir. |
| El diámetro máximo de la tableta publicado es un límite garantizado. | Es una referencia preliminar. El diseño propuesto aún necesita revisión mecánica y específica para la prensa. |
| Cambiar punzones y troqueles convierte una presión B en D. | Normalmente se requiere una configuración diferente de torreta o máquina porque las guías de punzón y los bolsillos del dado son distintos. |
Qué incluir en una RFQ de herramientas B o D
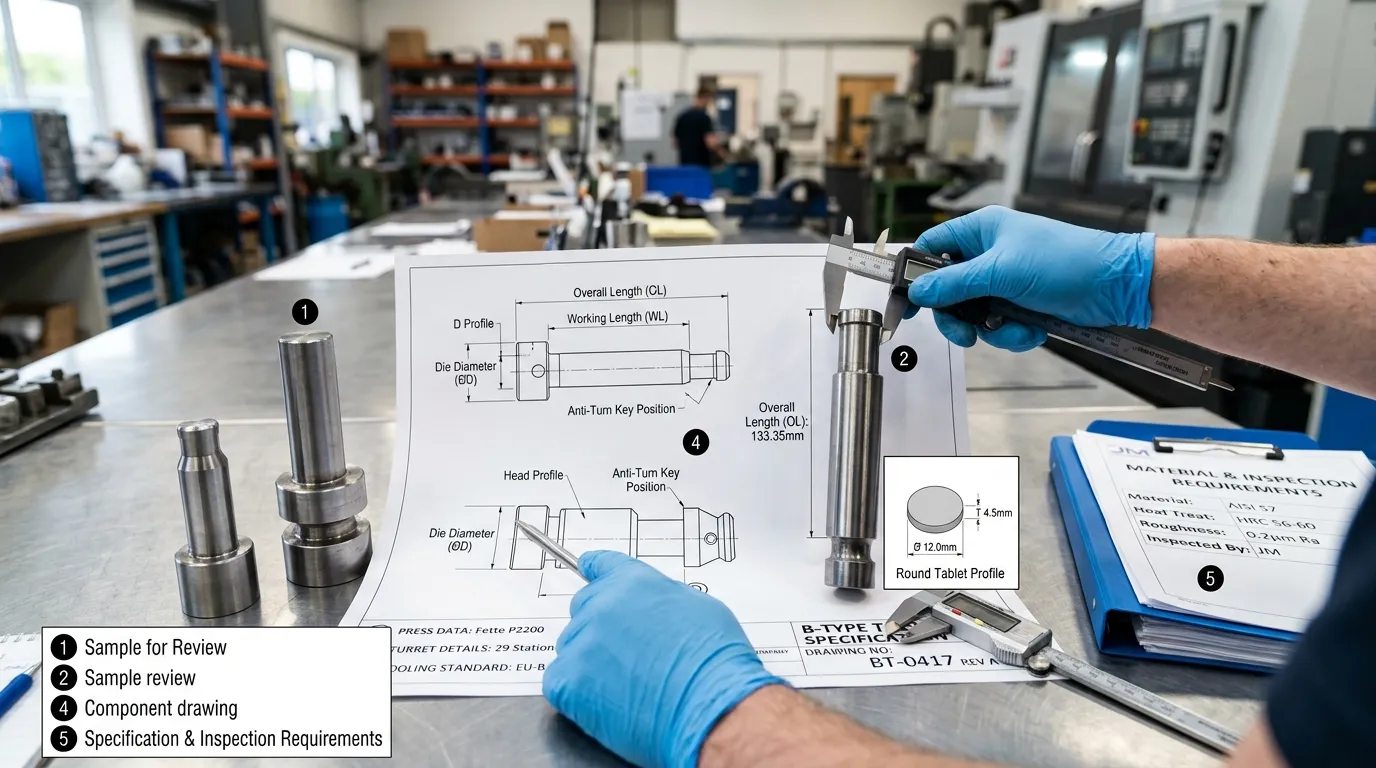
Una consulta útil sobre herramientas debe contener suficiente información para la revisión dimensional y de procesos. Incluye:
- Fabricante y modelo de prensa para tabletas;
- Designación de la torreta y número de estaciones;
- familia B o D requerida;
- EU/ISO, TSM, o un estándar específico de máquina;
- Upper- y dibujos de punzonado inferior;
- El dibujo;
- Longitudes generales y de trabajo;
- Geometría de cabeza de punzón y bajo cabeza;
- El OD, Altura, Diámetro, Groove, y retención;
- Ubicación anti-llave en mano y rotación de la torreta;
- Dibujo en tableta con todas las dimensiones principales;
- Copa, Partitura, Relieve, Tierras, y detalles de tolerancia;
- Objetivos de peso y grosor de la tableta;
- Cuestiones de formulación como la abrasión, Corrosión, o pegado;
- Material necesario para la herramienta, Tratamiento térmico, o recubrimiento;
- Requisitos de inspección dimensional y documentación de materiales;
- una muestra existente cuando no está disponible un dibujo aprobado.
SunshinePro Herramientas de prensa para tabletas Page afirma que suministra prensas de tabletas perforadas y muercas, Listados de acero de alta velocidad, Mecanizado CNC, Tratamiento térmico, y personalización a partir de dibujos o muestras, y dice que se pueden proporcionar informes de inspección de materiales. Estas declaraciones verificadas apoyan una investigación basada en el dibujo, sino la familia B o D requerida, Estándar, Dimensiones, Material, y debe confirmarse el alcance de tolerancia para el orden específico. SunShinePro
Principio de Selección Final: Adapta las herramientas a la prensa, Tableta, y Proceso
Elige las herramientas B o D trabajando en este orden:
- Confirma la prensa instalada, Torreta, y estándar de herramientas.
- Verifica que la geometría de la tableta encaje con el envolvente de herramientas disponible.
- Revisa los requisitos de permanencia y compresión de la formulación.
- Evalúa la producción utilizando el recuento real de estaciones y la velocidad sostenible de prensa.
- Controla el pedido final con herramientas aprobadas y dibujos en tableta.
Para un requisito personalizado o de reemplazo, preparar los datos de prensa, Detalles de la torreta, Dibujos, Estándar, Orientación de claves, y muestra existente cuando corresponda. Entonces contacta con SunshinePro para una revisión de especificaciones y fabricación en lugar de depender únicamente de la designación B o D.
Compartir:



Escrito por Sunshine
Al sol, Somos un fabricante y proveedor profesional de componentes de moldes de precisión, ofreciendo una amplia gama de productos para aplicaciones de estampado y moldes de inyección. Nuestro enfoque principal es el punzonamiento de troqueles, Pasadores y fundas eyector, y postes guía y casquillos. Con mecanizado CNC avanzado, Control de calidad estricto, y una fuerte capacidad de producción, Garantizamos la fiabilidad, Piezas de alta precisión, junto con componentes estándar en stock para un suministro global rápido y eficiente.
NOTICIAS
CONSIGUE EL SERVICIO
Con piezas de calidad para todos los presupuestos y personal amable formado para que tu visita sea informativa y sin complicaciones.
