



Ajuste de prensa de pasador para moldes de inyección: Guía de selección de ajuste H7
Una prensa de pasador de varilla apta para moldes de inyección no puede seleccionarse únicamente con la designación H7. H7 define el rango de tamaño permitido del agujero, No es el ajuste completo. El pasador también debe tener una clase de tolerancia especificada o límites de diámetro superior e inferior confirmados.
El emparejamiento correcto depende de qué componente del molde deba retener la varilla, si debe eliminarse el componente de apareamiento, El diámetro nominal, Material de la placa, Duración del enfrentamiento, y calidad de los agujeros. Se cubren sistemas de alineación más amplios en Pasadores y casquillos de molde (Inferido). Esta guía se centra únicamente en los pasadores de espiga fijos que se instalan en placas de molde y componentes de herramientas relacionados.
Tampoco debe confundirse un pasador de varilla con un pasador guía. Los pasadores de varilla localizan los componentes ensamblados, mientras Pasadores guía de molde Entra repetidamente en los casquillos guía a medida que el molde se abre y cierra.
¿Qué significa H7 en un ajuste con perno de varilla?
El sistema ISO asigna zonas de tolerancia separadas a los orificios y ejes. En una designación H7:
- H identifica la posición de la zona de tolerancia de agujeros en relación con el tamaño nominal.
- 7 identifica el grado de tolerancia.
- El ancho real de tolerancia cambia con el diámetro nominal.
- Se necesita una clase de eje o pasador separada para definir el ajuste completo.
ISO 286-1 establece la terminología y el sistema de códigos para las tolerancias, Desviaciones, y encaja. ISO 286-2 Proporciona las desviaciones límite específicas por diámetro para agujeros y ejes.
Esto significa que una nota de dibujo que especifica solo "Ø10 H7" controla el agujero pero no especifica completamente la relación clavija-perno. El diseñador también debe señalar la clase de pasadores, referencia a un estándar de pines aplicable, o proporcionar los límites aceptables de diámetro de los pasadores.
Por qué el agujero y el pasador necesitan clases de tolerancia separadas
Un agujero nominal de 10 mm no se fabrica exactamente a 10.000 mm cada vez. Se permite situarse entre los límites inferiores y superiores definidos. El pasador de varilla también tiene su propio rango dimensional permitido.
El ajuste depende de cuatro valores:
- Agujero más pequeño permitido.
- Mayor agujero permitido.
- Pin más pequeño permitido.
- Pin más grande permitido.
Cambiar solo la clase de pasadores puede convertir el mismo agujero H7 en un espacio libre, Transición, o relación de interferencia. Clases como h6, M6, N6, y p6 posicionan la zona de tolerancia del pin de forma diferente respecto a la línea de tamaño nominal. Su idoneidad no puede juzgarse solo por las cartas; los límites ISO aplicables deben comprobarse para el diámetro seleccionado.
Autorización, Transición, y Resultados de Interferencia
| Comportamiento en forma | Condición dimensional | Propósito funcional típico |
|---|---|---|
| Autorización | El agujero permanece más grande que el pasador en todos los límites permitidos | Montaje fácil, Eliminación, o movimiento |
| Transición | Los rangos de tolerancia permiten un ligero espacio libre o una ligera interferencia | Ubicación precisa con un comportamiento de ensamblaje estrictamente controlado |
| Interferencia | El pasador permanece más grande que el agujero en todos los límites permitidos | Retención positiva en el componente seleccionado |
Un emparejamiento H7/m6 no debería describirse automáticamente como un ajuste garantizado a presión. Dependiendo de los límites aplicables, puede producir una condición de transición. Una zona de pines más estrecha puede proporcionar una interferencia más consistente, Pero una mayor interferencia no es automáticamente mejor. Puede aumentar la fuerza de inserción, dañar el agujero, Distorsionar una placa delgada, o complicar futuras eliminaciones.
Selecciona el ajuste según la función del componente del molde
La selección del ajuste debe comenzar con el montaje del molde, No con una tabla de tolerancias.
Identificar:
- el componente en el que debe permanecer fija la varilla;
- El componente que debe ubicarse sobre la varilla;
- con qué frecuencia se separará el ensamblaje;
- si la varilla debe ser reemplazable;
- si la placa puede soportar de forma segura un ajuste por interferencia.
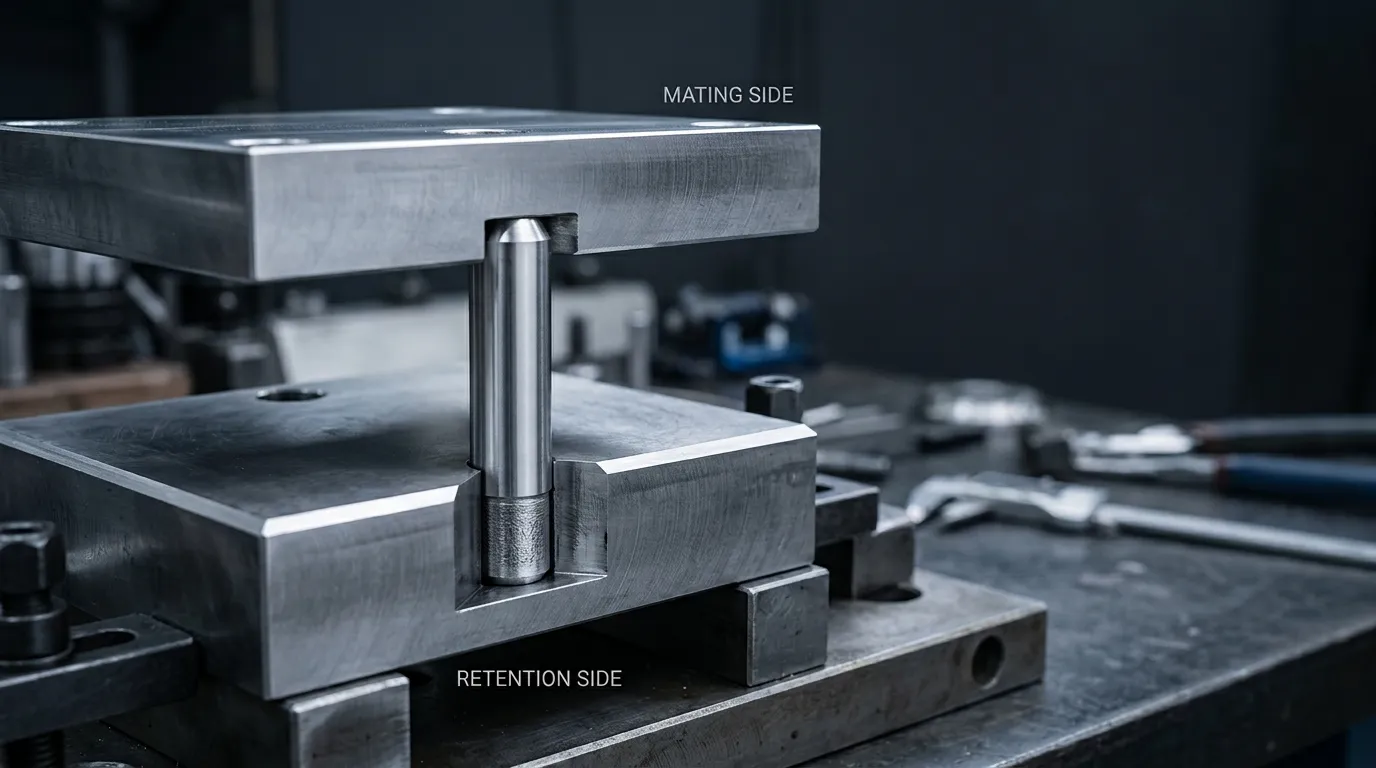
Un arreglo común utiliza interferencia o una condición de transición controlada en el lado de retención y una condición de clearance verificada en el componente de acoplamiento. Esto mantiene la varilla unida a una placa mientras permite que el otro componente se ensamble y separe sin ataduras innecesarias.
El lado de la retención: donde el palo debe permanecer fijo
El orificio lateral de retención sostiene la varilla durante el montaje del molde, Manejo, Mantenimiento, y la separación repetida de los componentes de acoplamiento.
Antes de seleccionar interferencia, comprobar:
- Material de la placa y dureza;
- Grosor de la placa alrededor del agujero;
- Distancia desde el agujero hasta el borde más cercano;
- Longitud de compromiso de la varilla;
- Acceso para futuras extracciones;
- si la placa es un componente permanente o reemplazable.
No se debe elegir por defecto el ajuste más ajustado disponible. La retención requerida debe equilibrarse con el estrés local, Fuerza de instalación, y reparabilidad.
Para una instalación a ciegas, Considera cómo se va a quitar la varilla antes de mecanizar el agujero. Un agujero pasante, Acceso lateral trasero, o una varilla de tirada roscada internamente puede evitar que un simple componente de localización se convierta en un problema de mantenimiento.
El Bando de Apareamiento: Ubicación sin encuadernación innecesaria
El componente de apareamiento debe ubicarse con precisión sobre la varilla, Pero también puede que necesite separarse durante el mantenimiento del moho.
Un agujero de acoplamiento orientado a la holgura suele ser más práctico cuando el componente es:
- eliminado con frecuencia;
- ensamblado a mano;
- posicionados por más de una varilla;
- Sensible a la contaminación o a las muelas;
- Probablemente experimente diferencias de temperatura durante el montaje.
Encajar la misma varilla con presión en dos placas separadas puede hacer que el conjunto sea sensible a errores de posición. También puede impedir que se llenen los asientos, dañar los bordes del agujero, o dificultar la separación posterior.
La disposición correcta depende de la aplicación. Un inserto ensamblado permanentemente puede justificar una relación diferente respecto a una placa retirada en cada ciclo de mantenimiento.
Tabla de Selección de Ajuste Funcional
| Condición de aplicación | Resultado deseado | Verificación principal |
| El palo debe permanecer en una placa robusta | Retención controlada o interferencia garantizada | Límites de pines y agujeros, Material, Compromiso, Distancia de arista |
| Debe retirarse la placa de acoplamiento | Espacio predecible para el ensamblaje | Mayor agujero de acoplamiento frente a agujero de acoplamiento más pequeño |
| El componente requiere una ubicación extraíble muy precisa | Autorización controlada estrictamente o transición aprobada | Pila total de tolerancias y precisión en la posición de los agujeros |
| El agujero está desgastado o agrandado | Reparación sobredimensionada diseñada | Material restante de la placa, nuevo tamaño de agujero, Límites de pines personalizados |
| La placa es fina o cerca de un borde | Tensión local limitada | Revisión de ingeniería antes de aumentar la interferencia |
| Dowel es inaccesible desde atrás | Característica de extracción planificada | Estilo de varilla de tirón, Extremo roscado, o acceso alternativo |
Calcular la separación o interferencia en el peor caso
No apruebes un ajuste de varillas solo por dimensiones nominales. Calcular ambas condiciones extremas de fabricación.
Utiliza este proceso:
- Identificar el diámetro nominal de la varilla.
- Encuentra el rango de diámetros aplicable en el estándar de tolerancia de corriente.
- Registrar las dimensiones más pequeñas y grandes del agujero H7.
- Registrar las dimensiones de los pasadores más pequeñas y grandes.
- Calcular la condición más laxo posible.
- Calcular la condición más estricta posible.
- Confirma si todo el campo de tiro produce espacio libre, Transición, o interferencia.
Utiliza ambos extremos de tolerancia
Los cálculos básicos son:
Espacio máximo = agujero más grande − pasador más pequeño
Espacio mínimo = agujero más pequeño − pasador más grande
Un resultado positivo representa la limpieza. Un resultado de clearance negativo representa interferencia.
Por ejemplo:
- Si el resultado de la mínima clearance es positivo, Existe espacio libre en todas las combinaciones permitidas.
- Si un resultado es positivo y el otro negativo, El ajuste es transicional.
- Si incluso la combinación más suelta produce un valor de libre negativo, la interferencia está garantizada dentro de los límites especificados.
La interferencia máxima también puede expresarse como:
Interferencia máxima = pino mayor − agujero más pequeño
Estos cálculos deben utilizar valores del mismo sistema estándar y el rango correcto de diámetros nominales. No mezcles una tolerancia de pasadores de catálogo, una clase de huecos ISO, y un tamaño nominal asumido sin verificar que sean compatibles.
Método de ejemplo trabajado para una varilla de molde
Para una varilla nominal de 10 mm, primero recuperar los límites de agujero de H7 y los límites de clase de pines seleccionados de la edición actual de ISO 286-2.
Luego crea una tabla de cálculo:
| Valor requerido | Fuente |
| Agujero H7 más pequeño | Límite ISO 286-2 para el rango de diámetros aplicable |
| El agujero H7 más grande | Límite ISO 286-2 para el rango de diámetros aplicable |
| Clavo más pequeño | Límite de dibujo seleccionado por clase de pin o proveedor |
| Pasador más grande | Límite de dibujo seleccionado por clase de pin o proveedor |
| Máxima altura libre | Agujero mayor menos pasador más pequeño |
| Espacio mínimo | Agujero más pequeño menos el mayor pin |
El resultado establece la relación dimensional, Pero por sí solo no demuestra que el ajuste sea seguro para la placa del molde. Material de la placa, Geometría local, Método de inserción, y las condiciones de servicio aún necesitan revisión.
Comprueba el diseño del molde antes de aumentar la interferencia
La interferencia crea presión de contacto entre el pasador y la pared del agujero. La misma interferencia dimensional puede comportarse de forma diferente en una placa gruesa de acero endurecido y en una delgada, componente más blando cerca de un borde.
Material de la placa, Dureza, y Geometría Local
Revisa estos factores antes de finalizar el ajuste:
- Material de la placa: Los materiales más blandos pueden deformarse más fácilmente alrededor del agujero.
- Dureza de la placa: Afecta cómo responde el orificio durante la inserción y la extracción.
- Grosor de la pared: Las secciones delgadas pueden ser menos tolerantes a alta presión local.
- Distancia de arista: Un agujero cercano a un borde tiene menos material circundante.
- Daños existentes: Puntuación, Taper, Grietas, o que la reparación anterior cambie el estado de la articulación.
- Profundidad del agujero: Un agujero ciego profundo puede atrapar escombros o aire y complicar la extracción.
Evita asumir que un ajuste usado con éxito en una placa de molde puede transferirse sin cambios a otro material o geometría.
Compromiso, Temperatura, y frecuencia de mantenimiento
Un acoplamiento más largo aumenta el área de contacto entre el pasador y el orificio, Pero también puede aumentar la dificultad de instalación y extracción. No existe una relación universal de acoplamiento adecuada para cada placa de molde.
La temperatura también importa cuando se miden o ensamblan el pasador y la placa bajo diferentes condiciones. La inspección y ensamblaje dimensional debe usar un sistema definido, condición controlada cuando la tolerancia es lo suficientemente ajustada como para que la variación de temperatura afecte al resultado.
La frecuencia de mantenimiento también cambia la disposición preferida. Un componente de localización que se separa regularmente puede beneficiarse de un diseño de varilla reemplazable o extractible en lugar de un ajuste ciego permanente.
Mecanizar e inspeccionar correctamente el agujero de la vara
Una llamada correcta de tolerancia no puede compensar un agujero mal producido. El agujero final debe tener el tamaño requerido, pero también debe estar correctamente posicionado y tener una forma aceptable.
Drill, Ream, Deburr, y Clean
Una secuencia práctica de producción de agujeros es:
- Establece la posición del agujero a partir de los datums correctos del molde.
- Asegura y sostiene la placa.
- Ubica el agujero donde sea necesario para reducir el paso del taladro.
- Taladro por debajo del diámetro final.
- Escarido al tamaño final especificado utilizando herramientas y condiciones de proceso adecuadas.
- Desbarba la entrada y salida sin crear un nuevo borde afilado.
- Virutas limpias, Partículas abrasivas, Residuos de aceite, y escombros atrapados.
- Inspecciona el agujero antes de presionar el pasador.
Un escariador sigue el agujero existente. Puede mejorar el diámetro y el acabado, pero no puede corregir de forma fiable el deambular severo del taladro, pobre rectitud, CHARLA, o un eje mal ubicado. SPIROL's Guía de preparación de agujeros para pasadores de ajuste de presión Asimismo, enfatiza la rigidez de la sujeción y la perforación precisa como requisitos previos para producir un agujero controlado.
La tolerancia al tamaño no controla la geometría del agujero
H7 controla el tamaño permitido del agujero. No controla de forma independiente:
| Control dimensional | Control geométrico |
| Diámetro mínimo del agujero | Posición del agujero |
| Diámetro máximo del agujero | Orientación del eje |
| Ancho de tolerancia de tamaño | Rectitud |
| Ubicación de la zona de tolerancia | Redondez o cilindricidad |
Un agujero puede medir dentro de los límites de H7 y aun así causar bloqueo si su eje está inclinado, su forma es estrecha, o un patrón de dos agujeros está mal posicionado.
ISO 1101 proporciona el lenguaje de símbolos y las reglas de interpretación utilizadas para las especificaciones geométricas. El dibujo del molde debe aplicar solo los controles geométricos necesarios para la función de localización en lugar de depender del llamado de tamaño H7 para controlar cada característica.
Inspecciona el pasador y el agujero antes de montar
Antes de presionar la varilla:
- Confirma el diámetro real del pasador o los límites garantizados del proveedor;
- Verifica el diámetro del agujero con un método de medición adecuado;
- Comprobar si hay taper, Boca de campana, muelas, y daños superficiales;
- Confirma que el agujero y el pasador estén limpios;
- Verifica que la posición del agujero permita que el componente de acoplamiento se ensamble;
- inspeccionar a una temperatura controlada cuando la tolerancia sea sensible a la variación térmica.
Una descripción de catálogo como "terreno de precisión" no reemplaza los límites dimensionales requeridos para el cálculo.
Instalación, Eliminar, y reparar la varilla sin dañar el moho
Una instalación correcta mantiene el pasador alineado con el eje del agujero y evita daños innecesarios a la placa.
Instalación de prensa controlada
Utiliza la siguiente secuencia:
- Inspecciona el pasador y el agujero.
- Confirma el extremo de inserción y la entrada previstos.
- Sostiene la placa cerca del agujero.
- Alinea el pasador con el eje del agujero.
- Aplicar fuerza axial controlada con el equipo de prensado adecuado.
- Monitoriza la inserción para detectar resistencia repentina o desalineación.
- Para e inspecciona en lugar de forzar un ajuste anormal.
El martilleo incontrolado puede inclinar el pasador, dañar el borde de entrada, Marca la superficie del suelo, o agrandar la primera parte del agujero. Una prensa no corrige un desajuste excesivo de tolerancia; solo aplica la fuerza de forma más controlada.
Extracción de planos y reparación de agujeros desgastados
Una varilla en un agujero pasante puede a menudo ser impulsada o presionada hacia fuera desde la parte trasera. Los agujeros ciegos necesitan un método planificado de eliminación, como:
- una varilla de tirada con rosca interna;
- Una característica de extracción accesible;
- un casquillo de localización desmontable;
- un diseño de placa que permite el acceso trasero.
Tras la expulsión, Mide el agujero en lugar de instalar un pasador nuevo automáticamente. Un suelto, cónico, Anotado, o un agujero agrandado puede dejar de proporcionar la retención prevista.
Una reparación sobredimensionada puede ser posible escariando el agujero dañado a un diámetro controlado y especificando un pasador correspondiente. La reparación debe dejar suficiente material de placa alrededor y preservar la posición requerida del agujero. Actualiza el dibujo para que no se pidan reemplazos futuros al tamaño original.
Especifica el ajuste del varón en el plano y la solicitud de oferta del proveedor
Un dibujo completo debe comunicar la relación funcional, no solo el diámetro nominal.
Mínimos de Llamadas de Dibujo
Incluye:
- Diámetro nominal del pin;
- Longitud de la varilla;
- H7 u otra tolerancia de agujeros;
- Clase de tolerancia de pin o límites explícitos de diámetro;
- Norma de pines aplicable;
- Material del pasador y requisitos de dureza;
- El requisito de acabado superficial era funcional;
- Componente del lado de la retención;
- Duración de enfrentamiento requerida;
- Tamaño y tolerancia del orificio de acoplamiento;
- Controles relevantes de posición o orientación del agujero;
- Forma final o característica de extracción;
- Requisitos de cantidad y documentos de inspección.
ISO 8734 cubre clavijas paralelas hechas de acero endurecido y acero inoxidable martensítico. ISO 2338 cubre pasadores paralelos hechos de acero sin endurecer y acero inoxidable austenítico. Referenciar un estándar de producto ayuda a definir la categoría de pin, pero el dibujo debe establecer el ajuste requerido por el conjunto del molde.
Preguntas para confirmar con el proveedor de pernos de varilla
Pregunta al proveedor:
- ¿Qué diámetros de los pines superior e inferior están garantizados??
- ¿Qué estándar de tolerancia y edición se están utilizando??
- ¿Se aplica la tolerancia citada al diámetro y material seleccionados??
- Qué opciones de materiales y dureza están disponibles?
- ¿Se puede producir un diámetro de reparación personalizado o sobredimensionado??
- Qué registros dimensionales o materiales pueden proporcionarse?
- ¿Necesita el proveedor el material de la placa?, Duración del enfrentamiento, o condición de aptitud requerida?
SunshinePro Página del producto de Dowel Pin listas rectas, cónico, y configuraciones personalizadas, junto con el acero aleado, Acero inoxidable, y opciones de acero para herramientas. También indica que el diámetro, Longitud, Clase de tolerancia, Calidad de material, y el acabado superficial puede personalizarse, con mecanizado CNC, molienda, y el tratamiento térmico se listan como procesos de producción. Estas son opciones a nivel de proveedor, no prueba que una tolerancia o material sea correcto para cada molde.
Un componente de catálogo puede ser adecuado cuando sus límites reales coinciden con el cálculo. Cuando un componente estándar no cumple el diámetro requerido, Material, Característica de eliminación, o tamaño de reparación, revisa la elección entre personalizado y Piezas estándar de molde.
Lista final de verificación para la selección de Dowel-Fit
Antes de liberar el dibujo o reparar el molde:
- Identifica el componente que debe retener la varilla.
- Define cómo se ensamblará y separará el componente de acoplamiento.
- Selecciona el comportamiento funcional requerido: Autorización, Transición, o interferencia.
- Recuperar los límites de agujero y pasador específicos de diámetro.
- Calcula las condiciones más estrechas y flexibles posibles.
- Revisa el material de la placa, Dureza, Grosor de la pared, Distancia de arista, y compromiso.
- Confirma que el agujero puede mecanizarse y controlarse geométricamente.
- Defina el método de inspección.
- Instalación controlada por el plano.
- Proporcionar un método de retirada futuro.
- Completa el dibujo con requisitos tanto de agujero como de pasador.
- Confirma los límites dimensionales reales del proveedor antes de hacer el pedido.
Para una varilla personalizada o tamaño de reparación, Presenta el dibujo del molde, Diámetro nominal, Ajuste obligatorio, Material de la placa, Duración del enfrentamiento, y las expectativas de inspección a través de SunshinePro Página de contacto. La tolerancia final debe confirmarse frente a la aplicación real en lugar de seleccionarse solo a partir de la designación H7.
Compartir:



Escrito por Sunshine
Al sol, Somos un fabricante y proveedor profesional de componentes de moldes de precisión, ofreciendo una amplia gama de productos para aplicaciones de estampado y moldes de inyección. Nuestro enfoque principal es el punzonamiento de troqueles, Pasadores y fundas eyector, y postes guía y casquillos. Con mecanizado CNC avanzado, Control de calidad estricto, y una fuerte capacidad de producción, Garantizamos la fiabilidad, Piezas de alta precisión, junto con componentes estándar en stock para un suministro global rápido y eficiente.
NOTICIAS
CONSIGUE EL SERVICIO
Con piezas de calidad para todos los presupuestos y personal amable formado para que tu visita sea informativa y sin complicaciones.
