



Moldeo por inyección de plástico de dispositivos médicos: Consejos de diseño para piezas moldeadas
El moldeo por inyección de plástico en dispositivos médicos funciona mejor cuando las decisiones de diseño de piezas se toman antes de que comience la fabricación de herramientas. Los ingenieros deberían centrarse en el grosor de las paredes, Ángulos de tiro, Compatibilidad con la esterilización, Tolerancias, y moldeabilidad en los primeros años del desarrollo. Pequeños cambios en la geometría pueden impedir revisiones de herramientas, Retrasos en la validación, Defectos de producción, y costes de fabricación innecesarios más adelante en el proceso.
Las piezas moldeadas médicas tienen mucho menos margen para errores de diseño que los productos de consumo. Una función que parece aceptable en CAD aún puede provocar deformaciones, Flash, Fallos en la esterilización, o retrasos en el equipamiento una vez que comienza la producción. Esta guía se centra en decisiones prácticas de diseño antes de que comience la fabricación de moldes, Así los equipos de ingeniería pueden reducir riesgos y pasar a la validación con menos sorpresas.
¿Qué hace diferente el diseño de moldeo por inyección de plásticos de dispositivos médicos??
El moldeo por inyección de plásticos de dispositivos médicos requiere un control de diseño más estricto que el moldeo estándar de consumo debido a la geometría, Elección de materiales, Compatibilidad con la esterilización, y los requisitos de validación afectan directamente a la seguridad, Cumplimiento, y manufacturabilidad.
Los productos médicos deben cumplir con expectativas de calidad más estrictas que la mayoría de las piezas plásticas comerciales. Un problema de pequeña dimensión puede afectar al montaje, Esterilidad, Flujo de fluidos, o seguridad del paciente. Eso cambia la forma en que los ingenieros abordan la geometría, Tolerancias, y selección de materiales desde el principio.
El aspecto regulatorio también influye en las decisiones de diseño. El FDA medical device framework and quality systems such as ISO 13485 aumentar la importancia de la coherencia de procesos y la documentación. Las piezas moldeadas necesitan un rendimiento repetible, No solo prototipos exitosos.
Las partes médicas también se exponen a la esterilización que los productos de consumo rara vez experimentan. Vapor, Radiación, o la esterilización química puede debilitar los plásticos, Distorsión de la geometría, o acortar la vida útil del producto si se selecciona la resina incorrecta.
| Consumer Plastic Part | Medical Molded Part |
|---|---|
| Cosmetic quality focused | Validation and safety focused |
| Moderate tolerance expectations | Tight dimensional consistency |
| Lower documentation requirements | Strict process documentation |
| Limited sterilization exposure | Repeated sterilization exposure |
| Faster design changes | Controlled engineering revisions |
Si tu equipo aún necesita conocimientos más amplios sobre herramientas, Sunshine Pro Guía completa de componentes del molde Explica con más detalle el proceso de ingeniería de moldes por inyección.
You can also review the broader medical device molding process antes de finalizar las decisiones sobre las herramientas.
¿Cómo saber si una pieza médica es realmente moldeable??
Una pieza de plástico médico se considera moldeable cuando su geometría permite un relleno constante, Eyección, Estabilidad dimensional, y validación sin requerir una complejidad excesiva de herramientas ni operaciones secundarias repetidas.
Muchas piezas médicas fallan durante la fabricación de herramientas porque el modelo CAD original fue diseñado primero en función de la apariencia o el ensamblaje, luego manufacturabilidad en segundo lugar. Un diseño puede verse limpio en pantalla pero aun así dejar marcas de hundimiento, Planos cortos, o una expulsión difícil una vez que comienza la producción.
La forma más sencilla de evaluar la moldeabilidad es revisar la geometría antes de la aprobación de la herramienta. Los ingenieros deberían revisar las transiciones de las paredes, Socavos, Ángulos de tiro, Colocación de puertas, y comportamiento de enfriamiento temprano. Pequeños ajustes durante la revisión del DFM son mucho más baratos que modificar herramientas endurecidas más adelante.
Features that commonly create tooling problems
Varias características aumentan rápidamente la complejidad del molde:
- Deep undercuts requiring side actions
- Esquinas internas afiladas
- Sudden wall thickness transitions
- Flat surfaces without draft
- Thin ribs attached to thick walls
- Cosmetic surfaces hiding gate locations
Un mango quirúrgico reutilizable es un ejemplo común. El prototipo puede parecer correcto durante la impresión 3D, pero una vez que comienza el moldeo por inyección, La ausencia de ángulos de tiro puede causar daños por eyección y marcas de arrastre superficial. Eso a menudo obliga a revisiones costosas de las herramientas después de que ya ha comenzado el corte del acero.
Los socavos complejos y la geometría cosmética no siempre son la mejor opción para productos médicos. Pueden parecer aceptables en CAD, Pero con frecuencia aumentan el riesgo de herramientas sin mejorar el rendimiento del dispositivo.
| Moldability Check | Por qué importa |
|---|---|
| Espesor uniforme de pared | Reduces warping and sink marks |
| Proper draft angle | Supports smooth ejection |
| Limited undercuts | Reduces tooling complexity |
| Stable parting line | Improves dimensional repeatability |
| Accessible gate location | Improves filling consistency |
Para una visión general más amplia de la estructura de las herramientas, Revisa estos Fundamentos del molde de inyección antes de finalizar las herramientas de producción.
¿Qué plásticos de grado médico funcionan mejor para piezas moldeadas??
El mejor plástico depende del método de esterilización del dispositivo, Requisitos de durabilidad, Exposición química, y necesidades regulatorias. Policarbonato, polipropileno, Polietileno, y PEEK están entre los materiales de moldeo por inyección médica más comunes.
Ninguna resina individual sirve para todas las aplicaciones médicas. Algunos plásticos toleran bien la esterilización repetida, pero cuestan más. Otros reducen el coste del material pero tienen dificultades con la estabilidad dimensional o la exposición a químicos a largo plazo.
Una carcasa diagnóstica desechable, por ejemplo, puede usar polipropileno porque equilibra la resistencia química y el coste. Un componente quirúrgico reutilizable puede necesitar PEEK o policarbonato para sobrevivir a ciclos repetidos de esterilización y al estrés mecánico.
Un prototipo exitoso no significa automáticamente que el diseño esté listo para la producción. Algunos materiales funcionan bien durante las pruebas, pero pierden resistencia o se decoloran tras la esterilización repetida.
| Material | Mejor Uso | Compatibilidad con la esterilización | Limitación principal |
|---|---|---|---|
| Polipropileno (PP) | Disposable devices | Bien | Lower stiffness |
| Policarbonato (PC) | Surgical housings | Bien | Stress cracking risk |
| Polietileno (O) | Tubing and fluid systems | Moderado | Menor resistencia al calor |
| PEEK | High-performance devices | Excelente | Mayor coste |
| PVC | Flexible medical parts | Moderado | Regulatory restrictions |
La selección del material también debe ajustarse a las condiciones de fabricación. Modura para sala limpia, Exposición química, y las largas producciones afectan al rendimiento de la resina a lo largo del tiempo.
Para más contexto de producción, Guía de Sunshine Pro para medical molding materials Explica cómo se comportan los diferentes plásticos médicos durante la fabricación.
¿Cómo cambian los requisitos de esterilización el diseño de las piezas??
Los requisitos de esterilización afectan directamente a la selección de resina, Grosor de la pared, y estabilidad dimensional a largo plazo. Una pieza que sobrevive al prototipado puede fallar tras repetidos vapores, Radiación, o ciclos de esterilización química.
La esterilización afecta a más que a la resistencia del material. Puede cambiar la estabilidad del color, Acabado superficial, Flexibilidad, y precisión dimensional a lo largo del tiempo. Los ingenieros deberían evaluar la esterilización con antelación, en lugar de considerarla como un paso final de producción.
La esterilización con vapor genera una alta exposición al calor. La radiación gamma puede debilitar ciertos plásticos. La esterilización química puede generar grietas por tensión en materiales que ya tienen tensión interna de moldeo.
Una carcasa diagnóstica desechable es un buen ejemplo. Un diseño utilizó un grosor de pared desigual cerca de una característica de montaje. La pieza moldeó correctamente durante las pruebas, pero se deformó tras la esterilización gamma porque el comportamiento de enfriamiento y la contracción eran inconsistentes en toda la geometría.
| Sterilization Method | Design Concern | Enfoque recomendado |
|---|---|---|
| Steam sterilization | Heat distortion | Heat-resistant materials |
| Gamma radiation | Material brittleness | Radiation-stable resin |
| Chemical sterilization | Stress cracking | Chemical compatibility |
| EtO sterilization | Venting and residues | Geometry accessibility |
Los ingenieros también deberían evitar cambios de esterilización en fases avanzadas. Cambiar de método de esterilización tras la aprobación de las herramientas suele suponer costosos trabajos de rediseño.
¿Qué reglas de grosor de pared y ángulo de tirado reducen los problemas de moldeado??
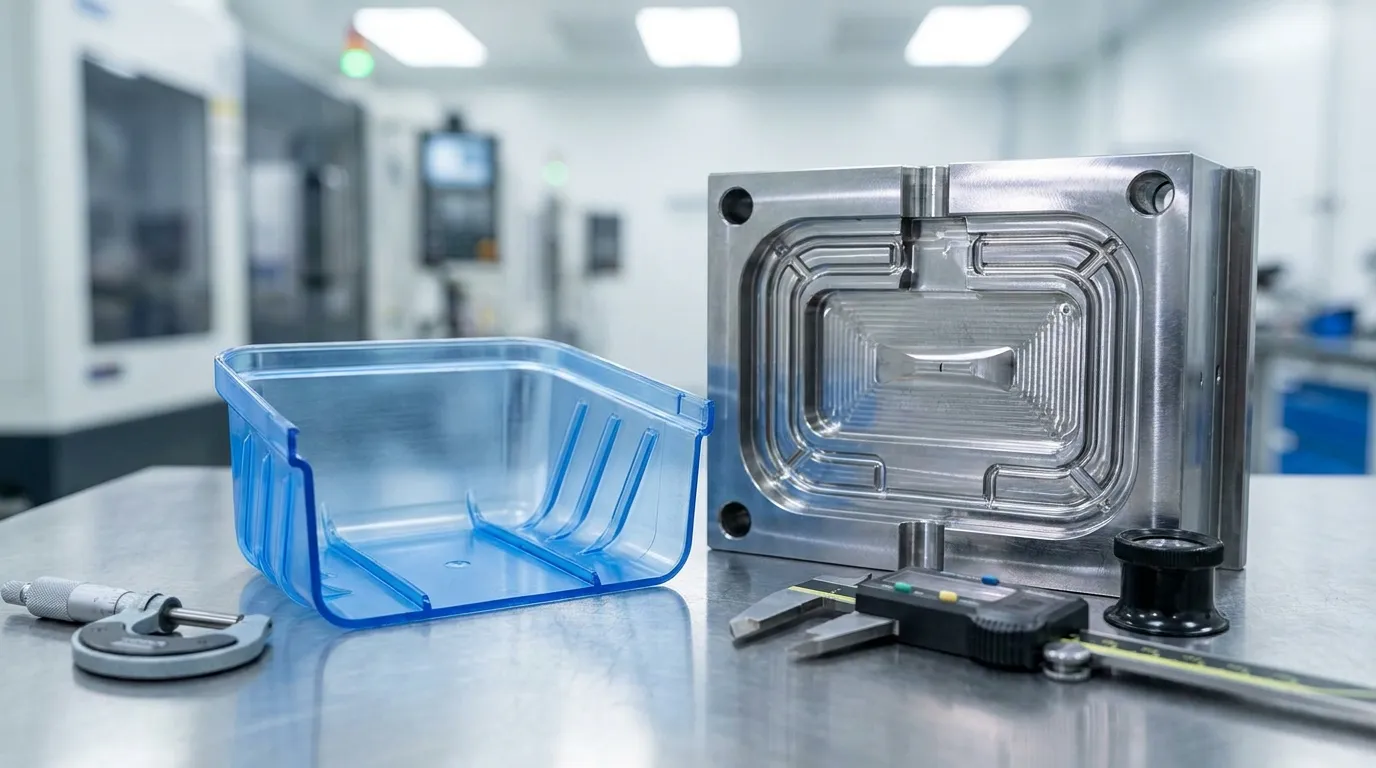
Un grosor de pared constante y los ángulos de tiro adecuados reducen la deformación, Marcas de hundimiento, Flash, y daño por eyección. Pequeños cambios geométricos al principio del diseño suelen evitar modificaciones costosas en las herramientas posteriores.
El grosor de la pared controla cómo el plástico se enfría y se encoge dentro del molde. Las grandes diferencias de grosor provocan un enfriamiento desigual, lo que a menudo provoca deformaciones, Marcas de hundimiento, o variación dimensional.
Los ángulos de ventilación ayudan a que la pieza se libere limpiamente del molde. Sin suficiente tiraje, Las piezas moldeadas pueden arrastrarse sobre superficies de acero durante la eyección. Eso daña los acabados cosméticos y aumenta la inestabilidad del ciclo.
Common geometry mistakes in medical parts
- Thick bosses connected to thin walls
- Zero-draft cosmetic surfaces
- Esquinas internas afiladas
- Deep ribs without proper support
- Abrupt wall thickness transitions
Un rediseño de los componentes del catéter mostró cómo pequeños cambios geométricos pueden mejorar la fabricabilidad. El diseño original utilizaba mecanismos laterales profundos y transiciones cerradas en las curvas. Tras simplificar la geometría y mejorar los ángulos de tiro, El fabricante redujo el tiempo de entrega de las herramientas y mejoró la consistencia del moldeo.
| Geometry Rule | Práctica recomendada |
|---|---|
| Grosor de la pared | Keep as uniform as possible |
| Draft angle | Add draft to all vertical faces |
| Corner radius | Use smooth transitions |
| Grosor de las costillas | Keep thinner than adjacent wall |
| Boss design | Avoid thick material buildup |
Si necesitas un contexto más profundo sobre las herramientas, Guía de Sunshine Pro para mold component design explica cómo la geometría de las piezas afecta al rendimiento del molde.
¿Qué tan estrictas deberían ser realmente las tolerancias para piezas moldeadas médicamente??
No todas las características de moldeo médico requieren tolerancias ultra estrictas. Las dimensiones sobrerestringidas aumentan la complejidad de las herramientas, Costes de inspección, y riesgo de producción sin mejorar siempre el rendimiento del dispositivo.
Muchos equipos de ingeniería aplican tolerancias estrictas en partes completas en lugar de centrarse en dimensiones críticas. Ese enfoque aumenta el coste de herramientas y ralentiza la producción sin añadir valor funcional.
Las dimensiones críticas deberían recibir un control más estricto porque afectan al ensamblaje, Sellado, Flujo de fluidos, o seguridad del paciente. Las características cosméticas o no funcionales normalmente no necesitan el mismo nivel de tolerancia.
Un recinto médico reutilizable lo mostró claramente durante la planificación de la producción. El dibujo original especificaba ±0.0tolerancias de 2 mm en varias características no críticas. Los límites más estrictos aumentaron la complejidad de las herramientas y el tiempo de inspección, pero no mejoraron la funcionalidad del producto. Relajar esas dimensiones simplificó la fabricación y redujo el riesgo de producción.
Tolerancias más estrictas no siempre son más seguras en el molde médico. Las restricciones dimensionales excesivas pueden incluso aumentar la inestabilidad del moldeado al reducir las ventanas de procesamiento aceptables.
| Tipo de característica | Recommended Tolerance Strategy |
|---|---|
| Sealing surfaces | Tight control |
| Assembly interfaces | Moderate to tight |
| Cosmetic features | Moderate control |
| Non-functional surfaces | Standard molding tolerance |
| Thin flexible sections | Material-dependent review |
La contracción del material también importa. Polipropileno, policarbonato, y PEEK se comportan de forma diferente durante el enfriamiento. Las decisiones de tolerancia deben coincidir con el comportamiento real del moldeado en lugar de las suposiciones CAD.
Las largas tiradas de producción también pueden crear desgaste dimensional en el interior de las herramientas. Guía de Sunshine Pro para precision mold wear control Explica cómo el desgaste por moho afecta a la consistencia a largo plazo.
¿Qué errores de diseño causan defectos de moldeo en piezas médicas??
Muchos defectos médicos de moldeo comienzan con decisiones de diseño evitables. Muros irregulares, Esquinas afiladas, Mala colocación de las puertas, y las tolerancias poco realistas suelen crear problemas de calidad antes incluso de que comience la producción.
Los defectos suelen atribuirse a las condiciones de procesamiento, Pero la geometría de las piezas suele crear el problema raíz. Mal equilibrio de refrigeración, relleno de caminos difíciles, y la eyección inestable suelen remontarse a decisiones de diseño tempranas.
Las piezas médicas son especialmente sensibles porque los requisitos de validación dejan menos margen para variar el proceso. Un problema de geometría que podría ser aceptable en moldeados para consumidores puede convertirse en un problema importante de calidad en la producción regulada.
| Defecto | Common Design Cause |
|---|---|
| Marcas de hundimiento | Secciones gruesas de muro |
| Deformación | Refrigeración desigual |
| Flash | Poor shutoff geometry |
| Short shots | Thin flow paths |
| Líneas de soldadura | Mala colocación de puertas |
Una startup médica experimentó un retraso en la validación tras seleccionar material al final del proceso de herramientas. El diseño original del molde funcionaba para una familia de resinas, pero creaba inestabilidad de relleno tras el cambio de material. Eso obligó a trabajar de rediseño durante la validación en lugar de antes de la aprobación de la herramienta.
La durabilidad de las herramientas también importa. Tensión de moldeo repetida, Resinas abrasivas, y los cierres cerrados aumentan el desgaste con el tiempo. Guía de Sunshine Pro para mold durability factors Explica cómo el rendimiento de las herramientas afecta la estabilidad a largo plazo del moldeo.
¿Qué deberían confirmar los ingenieros antes de que empiece la fabricación de moho médico??
Los equipos deberían finalizar las decisiones de fabricación antes de que comience el corte de acero. Una vez que las herramientas entran en producción, Incluso pequeños cambios de diseño pueden aumentar los tiempos de entrega, Trabajo de validación, y coste de herramientas.
El paso más importante es alinear la ingeniería de producto, Herramientas, y los requisitos de fabricación antes de firmar las aprobaciones. Selección de materiales, Estrategia de esterilización, Colocación de puertas, y las expectativas de tolerancia deberían revisarse todas juntas.
Medical Part Moldability Checklist
| Pre-Tooling Review Item | Status Check |
|---|---|
| CAD geometry finalized | □ |
| Draft angles confirmed | □ |
| Uniform wall thickness reviewed | □ |
| Sterilization method approved | □ |
| Resin selection finalized | □ |
| Tolerance strategy reviewed | □ |
| Gate location evaluated | □ |
| Validation requirements documented | □ |
| Parting line approved | □ |
| Revisión del DFM completada | □ |
Information your mold manufacturer needs before tooling approval
Antes de que empiece el trabajo, proporcionar:
- Final CAD files
- Material specification
- Sterilization requirements
- Expected production volume
- Cosmetic surface requirements
- Validation expectations
- Critical dimensions and tolerances
Los cambios en fases avanzadas provocan algunos de los mayores retrasos en los proyectos de moldeo por inyección médica. Una revisión del material o actualización de la geometría tras cortar el acero para herramientas puede añadir semanas al calendario de producción.
Teams preparing for production can review Sunshine Pro’s medical tooling preparation proceso para alinear mejor las expectativas de ingeniería y fabricación.
Qué hacer a continuación
El moldeo por inyección de plástico en dispositivos médicos funciona mejor cuando la fabricabilidad influye en las decisiones de diseño desde el principio. Pequeños ajustes geométricos, Tolerancias realistas, y la planificación temprana de la esterilización puede evitar cambios costosos en las herramientas posteriores.
Antes de aprobar una construcción de molde, Revisa la pieza tanto desde una perspectiva de ingeniería como de producción. Pregunta si cada función mejora realmente la función, o simplemente aumenta la complejidad de las herramientas. Un limpiador, Un diseño más estable suele acortar el tiempo de validación y mejorar la consistencia de producción a largo plazo.
Si tu equipo sigue evaluando la estrategia de herramientas, Selección de materiales, o detalles de ingeniería de moldes, utiliza las guías de moldes de inyección más amplias de Sunshine Pro para apoyar la siguiente fase de desarrollo.
Preguntas frecuentes
Qué plásticos se utilizan comúnmente en el moldeo por inyección médica?
Policarbonato, polipropileno, Polietileno, PEEK, y PVC se utilizan comúnmente en moldeo por inyección médica porque ofrecen diferentes equilibrios de durabilidad, Resistencia química, Compatibilidad con la esterilización, y biocompatibilidad. La mejor opción depende de la aplicación del dispositivo y de los requisitos normativos.
¿Cuánto tiempo se tarda en fabricar un molde de inyección médica??
Los plazos de producción de los moldes suelen oscilar entre ocho y veinte semanas, dependiendo de la complejidad de la pieza, Requisitos de validación, Recuento de cavidades, y revisiones de herramientas. Los cambios de diseño durante el desarrollo de herramientas suelen provocar los mayores retrasos.
Por qué es importante el DFM en el moldeo por inyección médica?
DFM ayuda a los ingenieros a identificar geometría, Tolerancia, y riesgos de herramientas antes de que comience la fabricación. La revisión temprana del DFM reduce las revisiones de moho, Defectos de producción, y retrasos en la validación.
¿Puede la esterilización dañar las piezas médicas moldeadas por inyección?
Sí. Algunos plásticos pierden resistencia, Decolor, Curvatura, o que se crujen tras vapor repetido, Radiación, o exposición a esterilización química. La selección de materiales y el diseño de las paredes deben tener en cuenta la esterilización al principio del desarrollo.
Qué causa la deformación en piezas moldeadas médicamente?
La deformación suele ser causada por un grosor desigual de la pared, Balance de refrigeración pobre, Transiciones de geometría bruscas, o variación de contracción del material. La geometría consistente suele mejorar la estabilidad dimensional.
¿Son siempre mejores tolerancias más estrictas para las partes médicas??
No. Tolerancias excesivamente estrictas aumentan la complejidad de las herramientas, Costes de inspección, y la inestabilidad del moldeo. Las dimensiones críticas deberían recibir un control más estricto, mientras que las características no críticas deberían seguir siendo fabricables.
Compartir:



Escrito por Sunshine
Al sol, Somos un fabricante y proveedor profesional de componentes de moldes de precisión, ofreciendo una amplia gama de productos para aplicaciones de estampado y moldes de inyección. Nuestro enfoque principal es el punzonamiento de troqueles, Pasadores y fundas eyector, y postes guía y casquillos. Con mecanizado CNC avanzado, Control de calidad estricto, y una fuerte capacidad de producción, Garantizamos la fiabilidad, Piezas de alta precisión, junto con componentes estándar en stock para un suministro global rápido y eficiente.
NOTICIAS
CONSIGUE EL SERVICIO
Con piezas de calidad para todos los presupuestos y personal amable formado para que tu visita sea informativa y sin complicaciones.
