



Diseño de profundidad de la copa de la Tableta Punch: Forma, Fuerza, y Riesgo de Defectos
La profundidad de la copa de la tapa de la tableta ayuda a determinar la curvatura de la cara de la tableta terminada, Banda central, y apariencia general. Una copa más profunda puede crear una tableta más convexa, Pero también puede reducir la fuerza de la punta del puñetazo y aumentar la sensibilidad al tapping, densidad desigual, o desgaste bajo ciertas condiciones de funcionamiento.
No existe una profundidad universal de copa mejor. El diseño correcto depende del radio de la copa, Diámetro de la tableta, Geometría del terreno, Carga de compresión requerida, Comportamiento de formulación, y condiciones de prensa. Por tanto, la profundidad de la copa debe evaluarse como una parte del sistema más amplio de Tipos de herramientas de prensa para tabletas, no como dimensión aislada.
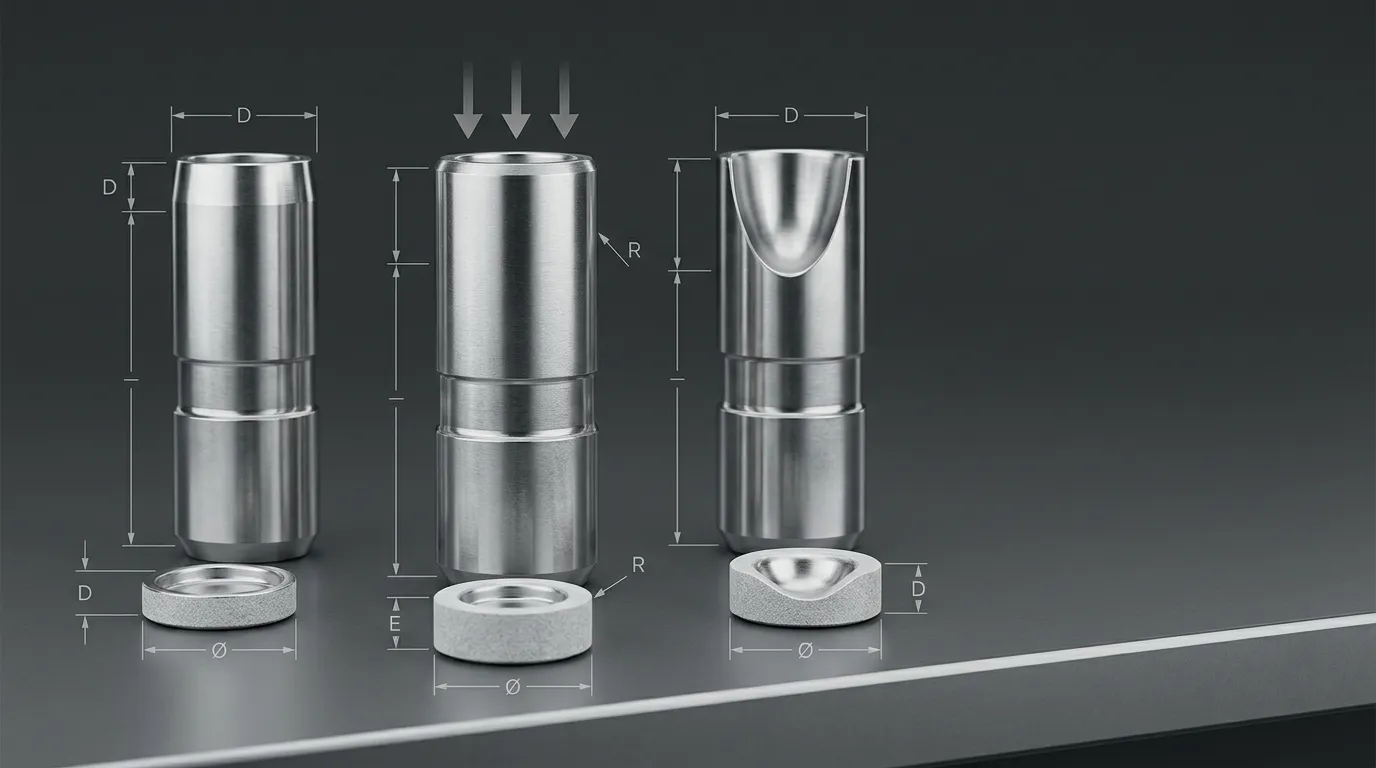
¿Qué mide la profundidad de la taza para perforar una tableta?
La copa de punzón es la zona hundida al final de la punta de la punzonadora. Durante la compresión, las copas superior e inferior forman las dos caras principales de la tableta, mientras que el orificio del troquel forma su banda central o pared lateral.
La profundidad de la copa es la distancia vertical desde la superficie de referencia más alta de la punta del punzón hasta el punto más bajo de la copa. No se deben incluir características de identificación como letras en relieve o en relieve en esta medición. Esta distinción sigue la terminología utilizada en la Manual de Especificaciones de Tabletas APhA.
La profundidad de la copa también es independiente de la longitud de trabajo del punzón. La longitud de trabajo influye en la posición de compresión y la consistencia de la tableta, mientras que la profundidad de la copa define la forma de la cara de la tableta.
Profundidad de la copa, Radio de la Copa, y el volumen de la taza son variables diferentes
La profundidad de la copa por sí sola no describe completamente el perfil del punzón.
| Variable | Lo que describe | Por qué es importante |
|---|---|---|
| Profundidad de la copa | La distancia vertical desde la superficie de referencia hasta el punto más bajo de la copa | Influencia en la altura de la cara, Convexidad de las tabletas, y la sección restante de punta de puñetazo |
| Radio de copa | La curvatura utilizada para formar la copa | Determina cuán gradual o bruscamente se curva la cara |
| Volumen de la copa | El volumen contenido dentro del perfil empotrado | Afecta a cómo se distribuye el volumen de la tableta entre las caras y la banda central |
| Relación R/D | Radio de copa dividido por el diámetro de la pastilla | Ayuda a comparar la curvatura entre tabletas de diferentes tamaños |
Dos punzones pueden tener profundidades de copa similares pero radios diferentes. Se puede usar un liso, Curva ancha, mientras que otro alcanza la misma profundidad a través de un perfil más pronunciado. Su aspecto de tableta, Distribución de esfuerzos, y la resistencia de la punta del punzón puede variar, por tanto,.
Las copas compuestas hacen que esta distinción sea aún más importante. En lugar de usar un radio continuo, Un perfil compuesto combina dos o más radios. Esto puede crear una superficie de tableta con aspecto liso mientras produce una transición pronunciada cerca del borde exterior.
Cómo las copas superior e inferior forman la banda de la pastilla y el grosor total
La tableta terminada consta de tres regiones geométricas conectadas:
- la cara superior formada por copa;
- la cara inferior formada en copa;
- la banda central se forma dentro del troquel.
Para un grosor total dado de la tableta, Aumentar la profundidad combinada de las caras superior e inferior generalmente deja menos grosor en la banda central. Una banda más estrecha cambia las proporciones de la tableta y puede influir en el contacto entre la pared del troquel, Comportamiento de eyección, y patrones de fallo mecánico.
También hay que tener en cuenta el diámetro de la pastilla. Una profundidad de taza de 1 mm no representa la misma curvatura en una tableta pequeña y en una tableta grande. Diámetro, Radio, Profundidad, y el grosor de la banda debe revisarse junto.
Los perfiles de copa superior e inferior no siempre tienen que coincidir. Una tableta puede usar caras simétricas, o una parte puede ser más plana para apoyar la marca, Manejo, Recubrimiento, Embalaje, o requisitos de solicitud. Cualquier diseño asimétrico debería evaluarse igualmente como una sola geometría de tableta completa.
Cómo se comparan los perfiles comunes de las copas de ponche
Los nombres usados para los perfiles de copa describen formas generales en lugar de un conjunto universal de dimensiones. Un perfil "cóncavo profundo" de un sistema de herramientas o proveedor puede no tener exactamente la misma profundidad o radio que otro.
| Perfil en la Copa | Forma general | Principal beneficio del diseño | Limitación o riesgo principal |
| Cara plana | Superficie plana de la tableta | Geometría simple y carga relativamente directa | Puede no proporcionar la apariencia o las características de manejo requeridas |
| Borde biselado de cara plana, o FFBE | Centro plano con borde angulado | Define el borde de la tableta y puede reducir una esquina afilada | La geometría del bisel afecta a la sección exterior de la punta y al borde de la tableta |
| Borde de radio plano, o FFRE | Centro plano con borde redondeado | Proporciona una transición de borde más suave | Los detalles del radio siguen afectando al estrés y al comportamiento compacto |
| Cóncavo poco profundo | Cara de tableta ligeramente convexa | Proporciona curvatura mientras conserva una banda central relativamente sustancial | Puede no cumplir un requisito de apariencia fuertemente convexa |
| Cóncavo estándar | Curvatura moderada de la cara | Equilibra la apariencia y la practicidad general de las herramientas | "Estándar" no representa una dimensión universal |
| Cóncavo profundo | Cara fuertemente convexa | Crea un perfil de tableta más pronunciado | Puede reducir la capacidad de fuerza de la punta del punzón y aumentar la sensibilidad al tapping |
| Cóncavo extraprofundo | Cara altamente convexa | Sostiene una forma distintiva de tableta redondeada | Produce una geometría más agresiva y requiere una cuidadosa revisión de la fuerza y la formulación |
| Copa compuesta | Cara creada a partir de múltiples radios | Permite tener más control sobre la apariencia y la forma de los bordes | La profundidad por sí sola no puede describir sus implicaciones de tensión o resistencia |
No se debe seleccionar un perfil únicamente de esta clasificación. El dibujo real debe especificar la profundidad relevante, Radio o radios, Tierras, Transición de aristas, Diámetro de la tableta, y espesor total.
Por qué una geometría de copa más profunda puede reducir la capacidad de fuerza de puñetazo
La prensa de tabletas puede ser capaz de aplicar una alta fuerza de compresión, Pero eso no significa que todos los diseños de punta de punzón puedan soportar esa carga con seguridad.
Una copa más profunda o más pronunciada elimina más material de la región de la punta del punzón y cambia el trayecto por el que pasa la carga de compresión. La fuerza permitida puede depender de:
- Diámetro y forma de la punta;
- Profundidad y radio de copa;
- Geometría de radio único o compuesta;
- Anchura del terreno y geometría de transición;
- Material de punzón y tratamiento térmico;
- Desgaste o daño existente;
- el margen de seguridad aplicado por el diseñador de herramientas.
Las guías especializadas de herramientas advierten constantemente que la capacidad de la máquina y la capacidad de la punta de punzón son límites separados. Por tanto, un diseño de herramientas debe recibir una evaluación de fuerza específica para el dibujo en lugar de depender únicamente de una clasificación genérica de prensado o clase de herramientas.
SunshinePro incluye el Premium High-Speed Steel para su Herramientas de prensa para tabletas. El material es uno de los factores que contribuyen a la resistencia, Pero no sustituye una revisión geométrica específica de la punta de la punzonadora.
Cómo las transiciones entre tierra y copa y borde afectan la resistencia de la punta
El terreno es la estrecha zona plana alrededor del perímetro de la punta de la punzonadora. Proporciona soporte en el borde de la copa e influye en el desgaste, intermitente, y apariencia de banda de tabletas.
Un terreno más ancho o mejor soportado puede mejorar la resistencia del borde, Pero cambiarlo también puede modificar el perfil de la tableta. La transición entre la copa y la tierra también importa. Un radio de mezcla suave generalmente provoca un cambio geométrico menos abrupto que una esquina pronunciada.
Estos detalles no pueden seleccionarse de forma independiente:
- La profundidad de la copa afecta a cuánto material queda bajo la cara reprimida.
- La anchura del terreno afecta al soporte de los bordes.
- El radio de mezcla afecta la transición entre la copa y el terreno.
- La apariencia de la tableta limita cuánto se pueden modificar estas funciones.
No existe un ancho mínimo universal de terreno. El valor correcto depende de la forma del punzón, Material, Requisito de compresión, Aspecto de la tableta, y estándar de herramientas.
Fuerza de compresión, Presión, Fuerza de ruptura, y resistencia a la tracción
Se utilizan varias medidas diferentes en el diseño de tabletas, y no deberían tratarse como sinónimos.
| Término | Significado |
| Fuerza de compresión | La carga aplicada por la prensa de tabletas, Comúnmente expresado en kilonewtones |
| Presión de compresión | Fuerza dividida por un área aplicable, Comúnmente expresado en megapascales |
| Fuerza de ruptura de tabletas | La fuerza medida necesaria para romper una tableta terminada en una prueba definida |
| Resistencia a la tracción | Una medida ajustada por geometría utilizada para comparar la resistencia mecánica de las tabletas |
La presión de compresión se utiliza a menudo en la investigación porque la misma fuerza produce diferentes condiciones de presión en tabletas con distintas áreas faciales.
La fuerza de ruptura es un resultado directo de la prueba. La resistencia a la tracción intenta tener en cuenta las dimensiones y la geometría de las tabletas, Lo que lo hace más útil para algunas comparaciones. Los perfiles altamente convexos o inusuales pueden requerir una ecuación adecuada a esa geometría en lugar de una fórmula desarrollada para una tableta cilíndrica plana.
Cómo la profundidad de la copa influye en la mecánica de las tabletas y el riesgo de defectos
Durante la compresión, El polvo no se densifica de forma uniforme en todas las regiones de una tableta. La forma del punzón afecta cómo se mueve el material, Cómo se transmite la presión, y donde se desarrollan gradientes de densidad o tensiones.
Estudios de elementos finitos y experimentales han encontrado que los perfiles de punzonados convexos pueden producir distribuciones de densidad más heterogéneas que los punzones planos. La reducción del radio de curvatura y los cambios en el grosor de la tableta pueden aumentar esos gradientes bajo las condiciones estudiadas. El efecto es importante porque las regiones con diferente densidad o tensión residual pueden responder de forma distinta durante la descompresión y la eyección.
Estos hallazgos son direccionales, no universal. El resultado real también depende de las propiedades de la formulación, Presión de compresión, Velocidad, Lubricación, Estreno en emisión, Diámetro de la tableta, y grosor de la banda.
Por qué el riesgo de tope no puede predecirse solo con profundidad
El tapa ocurre cuando parte de la corona superior o inferior se separa del cuerpo de la tableta. Investigación publicada en Investigación farmacéutica se encontró que el aumento de la profundidad de la copa del punzón se asociaba con un índice de tapado más alto en la formulación estudiada de paracetamol y condiciones de compresión.
Un estudio separado en la Revista Internacional de Farmacéutica Mostró el diámetro de la tableta, Grosor de la banda, Relación de curvatura, y sus interacciones influyeron en el comportamiento de la captura. Mayor curvatura, una banda más fina, y mayor diámetro aumentó la susceptibilidad a la capa en ese sistema experimental.
Estos estudios no demuestran que todas las tazas profundas se tapen. Demuestran que la geometría puede aumentar el riesgo cuando se combina con condiciones particulares de materiales y procesos.
Por tanto, la evaluación de la profundidad de la copa debería incluir:
- Diámetro de la tableta;
- Curvatura superior e inferior;
- Grosor de la banda central;
- Formulación Compactibilidad;
- Recuperación elástica;
- Presión de compresión objetivo;
- Velocidad de prensa y condiciones de liberación al aire;
- Historial actual de capas.
Una copa más superficial puede reducir un riesgo geométrico sin cumplir con la apariencia, Recubrimiento, Manejo, o requisitos de forma dosificada. La decisión de diseño es un compromiso, no es una clasificación sencilla.
Tapa distintiva, Laminación, Atrapamiento de aire, y desgaste de herramientas
No todos los defectos de separación se deben al perfil de la copa.
| Observación | Posible causa relacionada con la geometría | Otras posibles causas | Qué verificar |
| La corona se separa de la tableta | Curvatura agresiva, Banda delgada, Concentración de esfuerzos | Elastic recovery, Aire atrapado, Presión o velocidad inadecuadas | Ubicación de fallo, Perfil en la copa, Respuesta de formulación, Condiciones de prensa |
| La tableta se separa a través de un plano interno | Distribución desigual de densidad o esfuerzos | Lubricación, Debilidad de formulación, Presión del aire | Plano de fractura, Patrón de densidad, Historia de materiales y procesos |
| Aparece un material fino alrededor de la banda de la tableta | Terreno dañado o desgastado, Problema de autorización | El desgaste, Alineación, Fuerza excesiva | Filo de punzón, Estado del terreno, El Aburrimiento, Alineación |
| Los defectos aumentan tras un uso prolongado de la herramienta | La geometría efectiva de la copa o tierra ha cambiado | Deriva del proceso o variación en la formulación | Compara las herramientas desgastadas con los registros originales de inspección |
| Aparecen daños locales cerca del borde de la tableta | J-hooking o filo dañado del puñetazo | Problema de manipulación o expulsión | Inspección de la punta con aumento y comportamiento de eyección |
El aire atrapado es un factor importante no geométrico. Investigación en el Revista de Ciencias Farmacéuticas muestra que la presión interna del aire puede aumentar durante la compresión y contribuir a grietas o tapas. Permeabilidad del polvo, Velocidad de compresión, Tamaño de la tableta, y el comportamiento de consolidación afectan este mecanismo.
Cómo seleccionar la profundidad de la copa para una tableta nueva o revisada
Un proceso de selección útil comienza con la tableta requerida, No con un perfil de punzón preferido.
- Define la forma de la tableta terminada y los límites dimensionales.
- Selecciona la profundidad y el radio juntos.
- Revisa la banda restante y la geometría de los bordes.
- Estimar las condiciones de compresión de producción requeridas.
- Confirma la fuerza permitida para la punta propuesta.
- Revisión de formulación y sensibilidad al proceso.
- Compara alternativas menos agresivas.
- Validar el diseño final mediante pruebas de compresión e inspección.
Empieza con la forma y la banda requeridas para la tableta
Documenta las dimensiones y los requisitos funcionales antes de elegir el perfil de copa:
- diámetro de la tableta o ejes mayor y menor;
- Espesor total del objetivo;
- Grosor de banda requerido;
- Forma superior e inferior de la cara;
- Estilo de borde;
- Requisitos de recubrimiento y manipulación;
- Área de marca o identificación;
- Restricciones de empaquetado y alimentación.
El equipo de diseño debería entonces determinar si la apariencia puede producirse con un radio más amplio o una profundidad menor. Un pequeño cambio geométrico puede preservar el perfil visual mientras aumenta el margen de fuerza de puñón o reduce la sensibilidad al tope.
Los perfiles superior e inferior también deben evaluarse por separado. Una tableta simétrica puede ser visualmente deseable, mientras que una tableta asimétrica puede proporcionar una superficie de identificación más plana o mejores características de manipulación.
Comprobar la formulación y la sensibilidad del proceso
La misma geometría de copa puede comportarse de forma diferente con dos formulaciones. Las propiedades relevantes del material incluyen:
- Compactibilidad;
- Comportamiento de deformación plástica o frágil;
- Recuperación elástica;
- Permeabilidad;
- Sensibilidad al lubricante;
- Condición de humedad;
- Historial previo de tapas o laminación.
Las condiciones de prensa también importan. La precompresión puede ayudar a la liberación de aire y a la consolidación temprana, mientras que la velocidad de presión afecta el tiempo disponible para la densificación y descompresión. Las decisiones detalladas en el tiempo de consolidación pertenecen a Cabeza plana y tiempo de permanencia para la tableta, Pero la profundidad de la copa debería revisarse junto con esas condiciones.
La geometría no puede compensar automáticamente una formulación que no forme un compacto estable. Tampoco debe cambiarse antes de confirmar que el defecto no está siendo causado por atrapamiento de aire, Lubricación, Presión, Velocidad, Alineación, o herramientas desgastadas.
Confirma el margen de fuerza de herramientas y valida el diseño final
Antes de fabricar el conjunto completo de herramientas, confirmar:
- La norma de prensa y herramientas;
- los dibujos propuestos de copa superior e inferior;
- El material y la especificación del tratamiento térmico;
- El rango esperado de fuerza operativa;
- la fuerza de punta de punzón permitida para la geometría propuesta;
- el margen de seguridad requerido;
- La copa, Tierras, Radio, y tolerancias de longitud de trabajo;
- El ensayo y los criterios de aceptación.
Las pruebas de producción deben usar la formulación real, Prensa prevista, Velocidad de funcionamiento realista, y rango de presión esperado. La evaluación debe incluir las dimensiones de la tableta, Apariencia, Comportamiento de ruptura, Tope, Laminación, Eyección, y condición de punzón.
Un perfil está listo para su aprobación solo cuando ambos lados del diseño son aceptables: El punzón puede soportar las condiciones de funcionamiento, y la formulación puede producir una tableta estable con la forma requerida.
Qué especificar en el dibujo del punzón y la RFQ
Un proveedor de herramientas no puede evaluar la profundidad de la copa solo a partir de una imagen de tableta. La RFQ debería separar la geometría requerida de la tableta de las herramientas, Prensa, y condiciones de producción.
SunshinePro afirma que las herramientas personalizadas para tabletas pueden procesarse a partir de dibujos o muestras y que su flujo de trabajo incluye la entrega de dibujos, Revisión de diseño, Cita, Producción, Inspección, y entrega. Un dibujo controlado sigue siendo la forma más clara de definir la geometría requerida.
Geometría e información de aplicación que incluirán
| Información | Por qué es importante |
| Diámetro de la tableta o ejes mayor y menor | Establece la escala de la geometría de la cara |
| Espesor total objetivo | Define el perfil completo terminado |
| Grosor de banda requerido | Controla la pared lateral central y la región de contacto del troquel |
| Profundidades de copa superior e inferior | Define cada cara de forma independiente |
| Radio de copa o radios compuestos | Describe la curvatura más que la profundidad por sí sola |
| Ancho de terreno | Define soporte para borde perforado y borde de tableta |
| Radio de mezcla o transición | Controla la transición de copa a tierra |
| Estilo de borde | Afecta al borde de la tableta y a la geometría del perforador |
| Relieve o relieve | Cambia la geometría local y las características de identificación |
| Estándar de prensa y herramientas para tabletas | Confirma la compatibilidad física |
| Rango esperado de fuerza o presión | Soporta la revisión de la resistencia de las herramientas |
| Formulación e historial conocido de defectos | Identifica riesgos específicos de la aplicación |
| Requisitos de superficie e inspección | Establece criterios de aceptación |
Un proveedor también debe saber si se está reproduciendo una tableta o muestra perforada existente. Una muestra puede ayudar a comunicar la forma, pero no debería sustituir un dibujo controlado cuando es la profundidad exacta, Radio, Tierras, y materia de tolerancia.
Tolerancia, Inspección, y Requisitos de Documentación
En el dibujo deben acordarse tolerancias específicas de cada característica. Una capacidad general de proveedores no demuestra que todas las características de la copa puedan o deban usar la misma tolerancia.
Define cómo se comprobará lo siguiente:
- Profundidad de copa superior e inferior;
- Radio o perfil de copa;
- Anchura del terreno;
- Dimensiones de la punta;
- Longitud de trabajo;
- Longitud total;
- Consistencia en todo el conjunto de punzones;
- Identificación de materiales;
- Registros finales de inspección.
La página de herramientas para tabletas de SunshinePro publica una capacidad general de tolerancia de ±0.002 mm y indica que se pueden proporcionar informes de inspección de materiales. Esa cifra debería confirmarse en comparación con la función real de la copa, Geometría de dibujo, Método de inspección, y los requisitos de producción.
Está dicho Enfoque de control de calidad incluye la inspección de materias primas, Monitorización en proceso, Pruebas finales, y los informes de inspección. Los compradores deben especificar qué registros se requieren para el pedido de herramientas en particular.
Cómo el desgaste puede cambiar la profundidad efectiva de la copa y el riesgo de defectos
El diseño de una copa aprobado puede cambiar durante la vida útil de la producción.
El pulido repetido puede reducir gradualmente la profundidad efectiva de la copa, alterar el radio, Estrechar el terreno, o redondear la transición de la arista. El desgaste desigual en un juego de punzones también puede provocar diferencias en el grosor de la tableta o en la forma de la cara.
Las señales de advertencia más comunes relacionadas con el desgaste incluyen:
| Síntoma de producción | Comprobación de herramientas |
| La cara de la tableta se vuelve menos definida | Compara la profundidad y el perfil de la copa con el dibujo aprobado |
| Cambios en la apariencia de la banda tableta | Inspeccionar el ancho del terreno, Transición de aristas, y condición de troquelada |
| El tapping aparece tras un periodo de producción estable | Comprobar si hay J-hooking, Tierra desgastada, Geometría alterada de la copa, y deriva de proceso |
| Las dimensiones varían según la estación | Compara los golpes a lo largo de todo el set |
| Aparecen destellos alrededor de la banda | Inspeccionar los bordes de la punta del punzón, La Autorización, Desgaste, y alineación |
El J-hooking ocurre cuando el filo de la punta del punzón se deforma o desarrolla un perfil ganchudo. Este borde dañado puede alterar la liberación de la tableta y contribuir a la tapa, Laminación, o flashes.
Antes de rediseñar la copa, Compara el equipamiento actual con sus registros originales de medición e inspección. Un diseño que funcionó correctamente cuando es nuevo puede estar experimentando un problema de mantenimiento o desgaste en lugar de un error geométrico fundamental.
Errores comunes de diseño en profundidad de copa
- Seleccionar la profundidad solo por la apariencia de la tableta
La apariencia no revela la fuerza de la punta del puñetazo, Distribución de densidad, o sensibilidad a la formulación. - Tratar la profundidad y el radio como intercambiables
Dos perfiles con la misma profundidad pueden tener diferentes curvaturas y comportamientos de esfuerzo. - Ignorar el diámetro de la tableta
Una profundidad fija tiene un significado diferente según el tamaño de tableta. - Ignorando la banda central
Caras más profundas pueden reducir el grosor de la banda y cambiar el comportamiento mecánico. - Uso de la capacidad de máquina como límite de fuerza de punzón
La prensa puede aplicar más carga de la que la punta del punzón puede soportar con seguridad. - Dejar indefinidos los detalles de la tierra y la transición
El borde de la copa forma parte del diseño estructural, No es una característica menor de acabado. - Suponiendo que todas las copas profundas causen tapas
La profundidad puede aumentar la susceptibilidad, pero la formulación y las condiciones del proceso determinan el resultado real. - Suponiendo que las copas poco profundas eliminen defectos
El tapado y la laminación pueden seguir produciéndose por el aire, Recuperación elástica, Lubricación, Presión, Desgaste, o otras causas. - Copiar un perfil de otro diámetro de tableta
Las relaciones profundidad-diámetro y radio-diámetro pueden ser diferentes. - Ignorar el desgaste de las herramientas
Un punzón desgastado puede que ya no coincida con el perfil aprobado de la copa. - Aplicar una tolerancia general a cada característica
Profundidad de la copa, Radio, Tierras, y la longitud de trabajo puede requerir controles diferentes. - Aprobación del dibujo sin ensayos relevantes para la producción
La corrección dimensional no demuestra la compatibilidad de formulaciones.
Cuándo involucrar a un proveedor de herramientas para tabletas
La revisión del proveedor es útil cuando la taza está profunda, Compuesto, asimétrico, inusualmente pequeño, Destinado a alta carga de compresión, o asociados a defectos recurrentes en la tableta. También es apropiado cuando se debe reproducir una muestra existente de perforador o tableta.
SunshinePro Herramientas de prensa para tabletas Page confirma que golpea y muere, Acero de alta velocidad premium, Opciones de tamaño estándar y no estándar, y personalización basada en dibujos o muestras. También indica que existen informes de inspección de materiales disponibles.
Antes de hacer un pedido, solicitar confirmación específica del sorteo de:
- Geometría de la copa superior e inferior;
- Material;
- Tolerancias de características;
- Compatibilidad con prensas y herramientas;
- Método de inspección;
- Documentación;
- Fuerza permitida en la punta del punzón.
SunshinePro no confirma públicamente las pruebas de formulación, Análisis por elementos finitos, Pruebas de Tope, o validación de procesos farmacéuticos. Esos requisitos deben discutirse y verificarse por separado, en lugar de asumirse a partir de sus capacidades generales de herramientas.
Una vez la geometría de la tableta, Condiciones operativas esperadas, y se definen los requisitos de inspección, Presenta el dibujo o muestra de herramientas para revisión y presupuesto de fabricación.
Compartir:



Escrito por Sunshine
Al sol, Somos un fabricante y proveedor profesional de componentes de moldes de precisión, ofreciendo una amplia gama de productos para aplicaciones de estampado y moldes de inyección. Nuestro enfoque principal es el punzonamiento de troqueles, Pasadores y fundas eyector, y postes guía y casquillos. Con mecanizado CNC avanzado, Control de calidad estricto, y una fuerte capacidad de producción, Garantizamos la fiabilidad, Piezas de alta precisión, junto con componentes estándar en stock para un suministro global rápido y eficiente.
NOTICIAS
CONSIGUE EL SERVICIO
Con piezas de calidad para todos los presupuestos y personal amable formado para que tu visita sea informativa y sin complicaciones.
