



Selección de acero para herramientas de tabletas por desgaste, Corrosión, y Carga
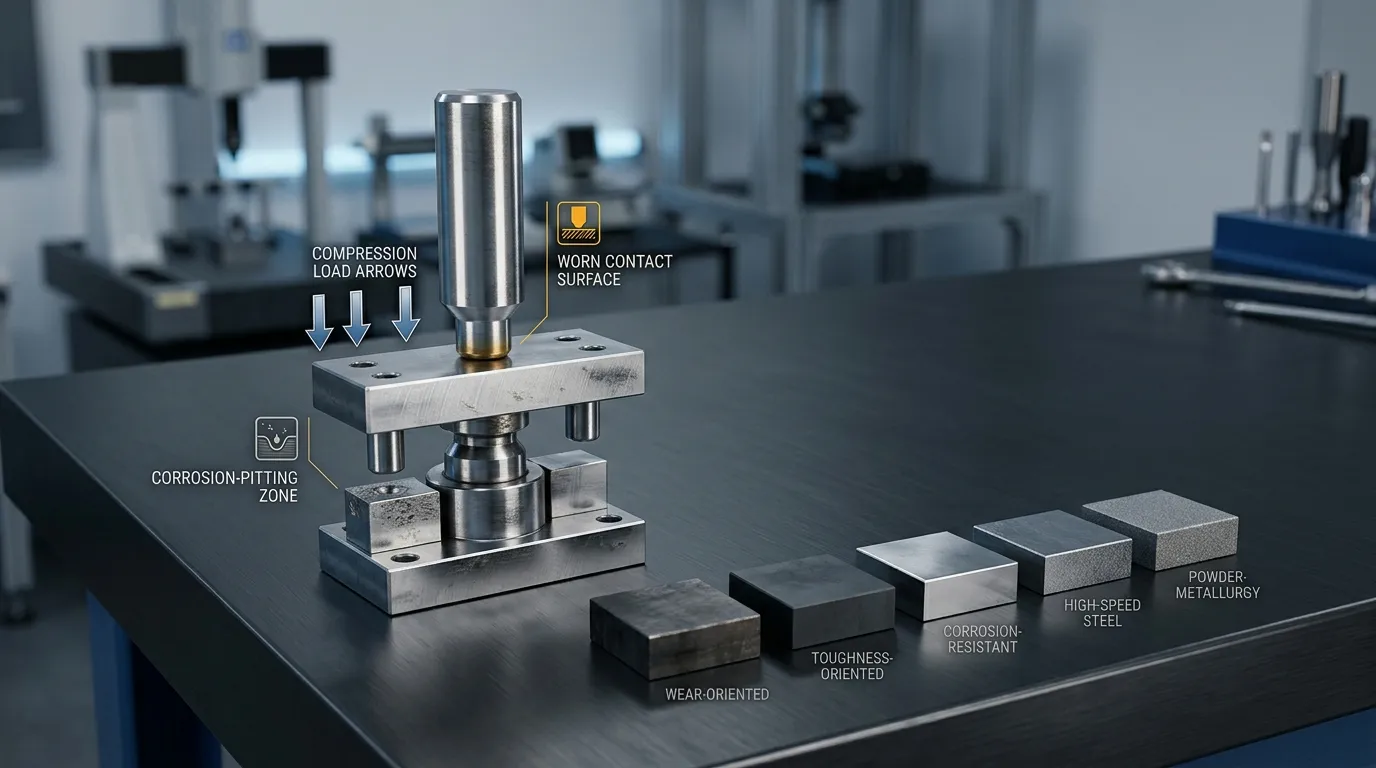
La selección del acero para herramientas de tableta debe comenzar con la aplicación, no es un nombre de grado familiar. El material adecuado depende de tres presiones principales: desgaste abrasivo por la formulación, corrosión por exposición al producto o limpieza, y carga mecánica por compresión, Impacto, Flexión, y eyección de tabletas.
La selección de materiales también llega después de que se establezcan el formato de herramientas y la compatibilidad con la prensa. Para ese contexto más amplio, revisa lo disponible Tipos de herramientas de prensa para tabletas. Esta guía se centra únicamente en elegir la familia de acero o material para los punzones y matrices.
Ningún acero es el mejor en todas las condiciones. Un grado resistente al desgaste puede desconchado en una aplicación de alto impacto, mientras que una calidad resistente puede desgastarse demasiado rápido contra una formulación abrasiva. El objetivo es identificar el riesgo dominante, Tener en cuenta los riesgos secundarios, y especificar el estado del material con suficiente claridad para que un proveedor pueda evaluarlo.
Empieza con la solicitud, No el grado de acero
Un nombre de material por sí solo no describe las condiciones que el equipamiento debe soportar. Antes de comparar D2, S7, 440C, Acero de alta velocidad, o grados de metalurgia de polvos, recopila los datos de la aplicación que controlan la decisión.
Revisa los siguientes factores:
- Características de formulación: Identificar minerales duros, Ingredientes cristalinos, Sales, ácidos, cloruros, humedad, y otras sustancias que pueden causar desgaste o corrosión.
- Geometría de tabletas: Registrar la profundidad de la copa, Diámetro de la punta de punzón, Relieve, Marcadores, Características estrechas, y transiciones bruscas que pueden concentrar la tensión.
- Condiciones de compresión: Documenta la carga operativa, Velocidad, Disposición de precompresión, y cualquier historial de herramientas sobrecargadas o dañadas.
- Comportamiento de eyección: Una alta resistencia a la eyección puede aumentar la tensión sobre el punzón inferior y la fricción contra el diámetro del troquel.
- Exposición a la limpieza: Incluye productos de limpieza, Calidad del agua, Tiempo de contacto, Método de secado, y condiciones de almacenamiento.
- Síntomas actuales de fallo: Nota dónde se desgasta, Pitting, Chips, Grietas, Deformación, o aparece un cambio dimensional.
- Demanda de producción: Considera la longitud de la tirada, Frecuencia de cambio, Intervalos de inspección, y el coste de la sustitución no planificada de herramientas.
Estas información son más útiles que simplemente decirle a un proveedor que las pastillas son farmacéuticas, Nutracéutico, o productos químicos. Dos formulaciones en la misma categoría pueden crear condiciones de herramientas muy diferentes.
Identificar el riesgo dominante de fallo
El primer paso es decidir qué mecanismo de fallo merece la mayor prioridad.
| Condición observada | Riesgo probable | Propiedad material a priorizar | Otros factores a comprobar |
|---|---|---|---|
| Pérdida gradual del detalle de la cara de punzón o del tamaño del calibre del troquel | Desgaste abrasivo | Resistencia al desgaste y dureza retenida | Dureza de partículas, Acabado superficial, Volumen de producción |
| Difamación, Irritante, o transferencia de metales | Desgaste por adhesivo | Compatibilidad de superficies y acabado | Lubricación, Alineación, capa, Presión de contacto |
| Tinción, Zonas difíciles, o fosas localizadas | Corrosión | Resistencia a la corrosión y a las picaduras | Química de formulación, Agente de limpieza, Secado |
| Picado o agrietamiento repetido de la punta | Fractura | Tenacidad y resistencia a esfuerzos | Profundidad de la copa, Relieve, Alineación, Tratamiento térmico |
| Deformación permanente | Carga excesiva | Resistencia a la compresión y dureza final | Configuración de prensa, Dimensiones de la herramienta, Historial de sobrecarga |
| Desgaste desigual alrededor de la herramienta | Desalineación o carga desigual | No necesariamente un problema de acero | Situación de prensa, Guías, Montaje, Geometría de herramientas |
Desgaste, Corrosión, y la fractura puede producir síntomas tempranos similares. Una cara de puñetazo áspera, por ejemplo, puede deberse a la corrosión, Ataque abrasivo, Mal pulido, Daños en el recubrimiento, o transferencia adhesiva. Cambiar el acero antes de confirmar el mecanismo de fallo puede sustituir un problema por otro.
Evaluar condiciones combinadas
Muchas aplicaciones no encajan en una sola categoría.
Una formulación abrasiva y corrosiva necesita más que la dureza máxima. Un grado altamente resistente al desgaste aún puede sufrir ataques superficiales, mientras que un acero resistente a la corrosión puede perder dimensiones demasiado rápido bajo abrasión severa.
Una aplicación de alta carga y abrasiva crea un equilibrio diferente. La resistencia al desgaste importa, Pero el puñetazo también debe tolerar el impacto, Flexión, y el esfuerzo local alrededor de las copas profundas, puntas estrechas, Marcadores, o relieve detallado.
Utiliza tres preguntas para enmarcar la lista corta:
- ¿Qué condición es la más probable que detenga la producción primero??
- ¿Qué condición secundaria podría eliminar una pendiente que de otro modo sería adecuada?
- ¿Se puede controlar el riesgo mediante materiales específicos de cada componente?, Tratamiento térmico, Acabado superficial, o recubrimiento?
Donde los tres riesgos son altos, Las descripciones publicadas de los grados pueden no ser suficientes. Una reseña de proveedores, Herramientas de muestra, y el ensayo de producción controlada puede ser más fiable que una recomendación universal.
Resistencia al desgaste del balance, Dureza, Resistencia a la corrosión, y Fuerza
Las propiedades del acero para herramientas interactúan. Mejorar una propiedad no garantiza un mejor rendimiento general.
Resistencia al desgaste ayuda a que la cara y el diámetro del punzón retengan las dimensiones frente a partículas duras y el contacto repetido. Es especialmente importante cuando la formulación contiene minerales abrasivos o ingredientes cristalinos.
Dureza describe la capacidad del acero para tolerar el impacto, Flexión, y esfuerzo sin desconcharse ni agrietarse. Se vuelve más importante alrededor de puntas finas de punzón, Copas profundas, Grabado agudo, y otras características de concentración de esfuerzos.
Resistencia a la compresión ayuda a que el equipo resista la deformación permanente bajo presión de compactación. Esto es diferente de la dureza: Un material puede resistir la deformación pero seguir siendo vulnerable a fracturas frágiles.
Resistencia a la corrosión Importa cuando la herramienta entra en contacto con la humedad, ácidos, Sales, cloruros, Ingredientes reactivos, o productos de limpieza agresivos. Las condiciones reales de exposición importan más que una etiqueta general como "inoxidable".
Estabilidad dimensional afecta a si el equipo mantiene la geometría crítica tras el tratamiento térmico y durante el uso repetido. También influye en la consistencia de las dimensiones de las tabletas y en la intercambiabilidad de herramientas.
Pulibilidad y retención superficial Fricción afectiva, Lanzamiento del producto, Limpieza, Definición de relieve, y la tendencia del material a adherirse a la superficie de trabajo.
Por qué más difícil no es automáticamente mejor
La dureza es fácil de comparar, Por eso a veces los compradores la usan como especificación principal. Eso puede ser engañoso.
Una mayor dureza puede mejorar la resistencia al desgaste abrasivo, Pero no mejora automáticamente la tenacidad, Comportamiento de la corrosión, Estabilidad dimensional, o resistencia al impacto. Un punzón muy duro puede fallar pronto si su geometría genera una concentración de tensión aguda o si la prensa aplica una carga de flexión desigual.
La decisión final debe considerar cuatro puntos en conjunto:
- Grado exacto del acero
- Condición de tratamiento térmico
- Dureza final
- Geometría real de los componentes y función
Un número de dureza sin la pendiente, Historial de tratamientos térmicos, y el contexto de la aplicación es una especificación incompleta.
Compara las familias siderúrgicas según sus condiciones de mejor ajuste
Los materiales comunes para herramientas de tableta se entienden mejor como opciones condicionales que como listas clasificadas.
| Familia material | Fuerza típica de selección | Principal limitación de la revisión | Posible señal de aplicación | Qué debe verificar el comprador |
| Acero tipo D2 para trabajo en frío | Fuerte resistencia al desgaste abrasivo | Menor tolerancia a las grietas que las gradas orientadas a la tenacidad | Aplicación dominante en desgaste con impacto controlado | Calificación exacta, Tratamiento térmico, Dureza, Geometría |
| Acero resistente a golpes tipo S7 | Alta tenacidad y resistencia al impacto | Puede que no proporcione la mayor resistencia al desgaste | Astillado, Shock, Flexión, o la fractura es el principal riesgo | Condición final, Demanda de desgaste, Tratamiento superficial |
| Acero inoxidable 440C | Resistencia a la corrosión con alta dureza alcanzable | No es resistente a la corrosión; El desgaste y la tenacidad aún requieren revisión | La exposición a productos o limpieza genera un riesgo significativo de corrosión | Química de exposición, Dureza, Pasivación o acabado |
| Acero de alta velocidad | Dureza útil, Resistencia al desgaste, y la resistencia dependiendo del grado | "HSS" abarca muchas composiciones y condiciones | El proveedor ofrece una categoría HSS definida adecuada para la aplicación | Designación exacta, Química, Tratamiento térmico, reports |
| Powder-metallurgy tool steel | Un posible equilibrio de desgaste fuerte, dureza, Fuerza, y estabilidad | El coste y las propiedades varían significativamente según la pendiente | Las condiciones combinadas superan la capacidad de grado convencional | Calificación exacta de PM, Datos publicados, Pruebas en el juicio |
| Matriz de carburo o forrada de carburo | Desgaste muy alto y resistencia a la compresión | Fragilidad y compatibilidad con aplicaciones | El desgaste severo del ánima troquelada es el problema dominante | Diseño del inserto, Riesgo de impacto, Compatibilidad de formulación |
Documentación técnica oficial para una calificación equivalente a D2, como Uddeholm Sverker 21 describe un perfil centrado en la resistencia al desgaste abrasivo, la resistencia a las grietas sigue siendo una limitación importante. Una calificación basada en S7, como Uddeholm Compax Supreme Se da más importancia a la tenacidad y a las condiciones de impacto de gran resistencia.
Esa distinción es útil, pero no debería convertirse en un veredicto universal de D2 contra S7. Una comparación más enfocada debería estar en D2 vs acero S7 para punzones de tableta.
Para aplicaciones orientadas a la corrosión, BÖHLER N695 y Carpenter 440C proporcionar información de referencia útil para acero inoxidable martensítico tipo 440C. El material puede alcanzar una alta dureza y ofrecer características de acero inoxidable, pero su idoneidad sigue dependiendo de la exposición química específica y del estado final.
El acero metalúrgico en polvos tampoco es una categoría uniforme. Un grado específico como Uddeholm Vanadis 4 Extra está diseñado en torno a un equilibrio particular de ductilidad, Resistencia al desgaste, Resistencia a la compresión, y estabilidad dimensional. No se pueden asumir esos atributos para cada acero producido mediante un proceso de PM.
Tratar las etiquetas genéricas como especificaciones incompletas
Términos como "HSS," "acero inoxidable," y "PM steel" identifican familias amplias, Especificaciones de herramientas no completas.
Pide al proveedor que confirme:
- Calificación exacta o equivalente reconocido
- Si el material se aplica al punzón, la, Inserción, o un conjunto completo de herramientas
- Trazabilidad por calor o lote
- Condición de tratamiento térmico
- Dureza final
- Acabado superficial
- Recubrimiento u otro tratamiento superficial
- Requisitos de inspección dimensional
SunshinePro Herramientas de prensa para tabletas la página lista de Acero Premium de Alta Velocidad, Mecanizado CNC, Tratamiento térmico, y procesamiento personalizado a partir de planos o muestras. La página no identifica el grado exacto del HSS, Por lo tanto, ese detalle debería confirmarse para la aplicación específica en lugar de asumirse.
Seleccionar materiales de punzonador y matriz por función de componente
Los punzones y los troqueles funcionan como un conjunto, pero no experimentan condiciones idénticas.
| Área de componentes | Función principal | Preocupación típica de materiales |
| Punta superior de punzón | Comprime y forma la cara superior de la tableta | Desgaste facial, Chips, Daño por relieve, Tensión local |
| Punta inferior del punzón | Soporta compresión y expulsa la tableta | Desgaste, Carga de eyección, Fricción, Daño en el filo |
| Mástil y cañón de puñetazo | Transfiere carga y mantiene la alineación | Bending, Fatiga, Precisión dimensional |
| Cabeza de punzón | Contactos, levas de prensa y rodillos | Impact, Desgaste de contacto, Precisión del perfil de cabeza |
| Die bore | Contiene polvo y guía la compresión y eyección | Desgaste abrasivo, Presión radial, Corrosión, Ampliación dimensional |
Un punzón con una copa cóncava profunda o punta estrecha puede requerir mayor resistencia a la fractura que uno ancho, punzón poco profundo usado bajo condiciones de compresión similares. El relieve detallado y las líneas de ruptura también pueden crear concentraciones locales de tensión.
El bore de dados tiene una prioridad diferente. Sufre contacto repetido con el polvo y el borde de la pastilla, Presión radial durante la compresión, y fricción durante la eyección. El desgaste gradual del ánima puede cambiar el diámetro de la pastilla y el comportamiento de eyección incluso cuando los punzones siguen siendo utilizables.
Para aplicaciones graves, La solución más adecuada puede implicar diferentes prioridades de materiales para punzones y troqueles en lugar de una sola calidad para todo el conjunto.
Revisa el tratamiento térmico, Acabado superficial, Recubrimiento, y Situación de prensa
Una pendiente nominal correcta puede seguir funcionando mal cuando su estado final o entorno operativo no es adecuado.
Tratamiento térmico desarrolla la dureza de trabajo del acero, dureza, Estabilidad dimensional, y condición de tensión residual. Dos herramientas fabricadas nominalmente con la misma calidad pueden comportarse de forma diferente si su tratamiento térmico es diferente.
Rectificado y pulido Fricción de influencia, Adhesión, Limpieza, y el estrés local. Daño por desgaste, Transiciones bruscas, o un acabado pulido inestable puede acortar la vida útil.
Recubrimientos superficiales puede reducir la fricción, Pastilla adhesiva, Desgaste, o corrosión bajo condiciones apropiadas. Permanecen como parte de un sistema material, no es un sustituto del acero base. Un recubrimiento no puede corregir la tenacidad inadecuada del sustrato, Tratamiento térmico deficiente, Geometría inadecuada, o desalineación de prensa.
Situación de prensa puede sobrecargar una herramienta que de otro modo sería adecuada. La revisión revisada por pares Una actualización sobre los avances en la tecnología de herramientas para tabletas Analiza la interacción entre el diseño de herramientas, Acero, Recubrimientos, Desgaste, Corrosión, y desalineación. Esa interacción es la razón por la que los cambios materiales deberían seguir a una revisión de la causa raíz en lugar de reemplazarla.
No culpes al acero antes de comprobar la alineación y la geometría
Una rotura repetida en el mismo lugar puede indicar una alineación, Montaje, o problema de geometría.
Comprobar:
- Desgaste desigual alrededor del golpe o muerte
- Marcas de contacto en un lado de la herramienta
- Fallo repetido en una punta estrecha o en una transición brusca
- Copas excesivamente profundas
- Relieve fino o líneas de ruptura que generan tensión local
- Guías dañadas o configuración de prensa inconsistente
Un acero más resistente puede tolerar más abuso, Pero no puede corregir el desalineamiento. Similarly, Un acero más duro puede ralentizar el desgaste superficial mientras que una pieza de punzón con tensión es más vulnerable a desconchados.
Utiliza una matriz de desgaste–corrosión–carga para construir la lista corta
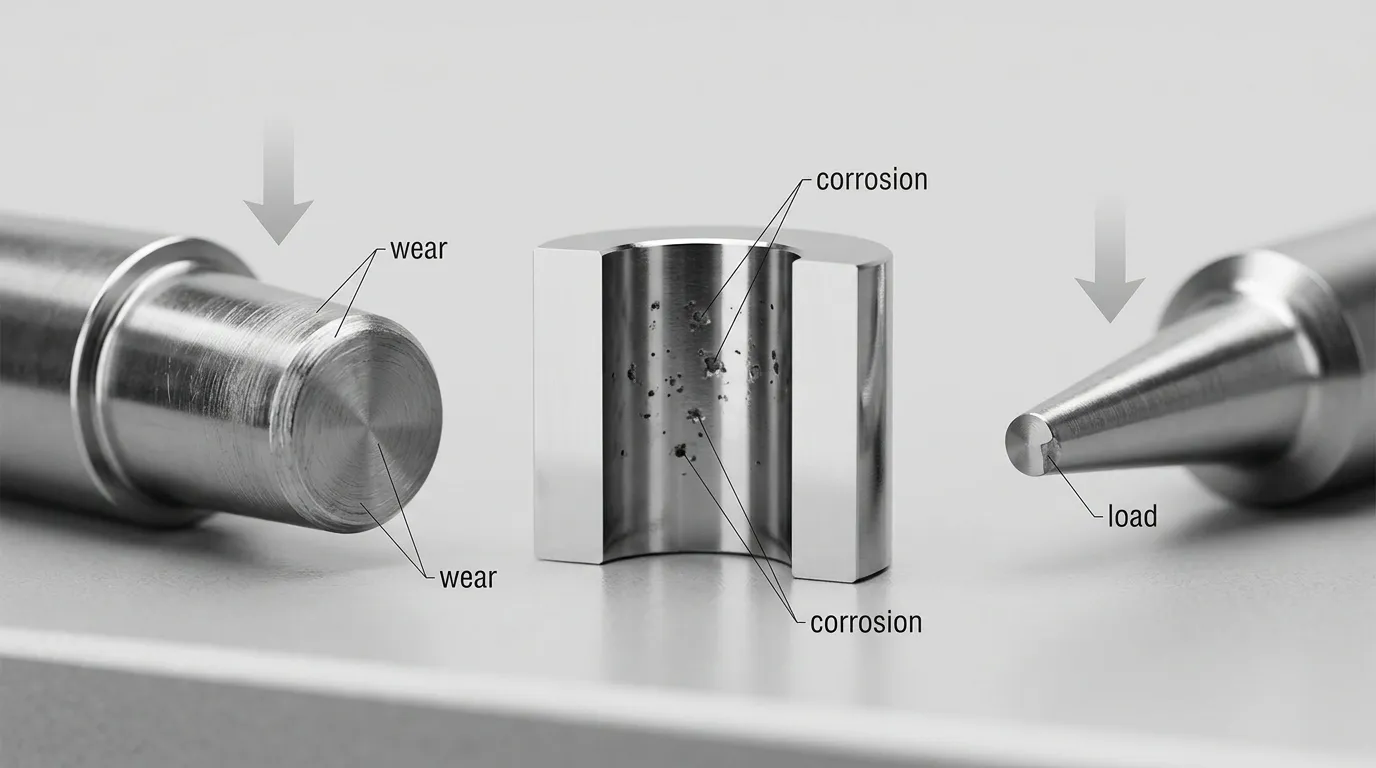
La siguiente matriz es un punto de partida práctico. No sustituye una revisión de materiales específica para la aplicación.
| Riesgo de desgaste | Riesgo de corrosión | Riesgo de carga | Dirección inicial de selección |
| Alto | Bajo | De baja a moderada | Investigar el acero orientado al desgaste; confirmar la tenacidad adecuada |
| De baja a moderada | Bajo | Alto | Investiga el acero orientado a la tenacidad y revisa la geometría del punzón |
| Bajo | Alto | De baja a moderada | Investigar el acero resistente a la corrosión; verificar la dureza y la demanda de desgaste |
| Alto | Alto | Moderado | Investiga opciones de acero inoxidable equilibrado o PM, Estrategia de superficies, y herramientas de prueba |
| Alto | Bajo | Alto | Equilibrio del desgaste con la tenacidad; Consideremos materiales específicos de componentes |
| Moderado | Alto | Alto | Prioriza el comportamiento de la corrosión y la resistencia a la fractura; validar bajo condiciones reales de limpieza y carga |
| Alto | Alto | Alto | Exigir revisión de ingeniería del proveedor, Propiedades documentadas, y ensayos controlados |
Usa la matriz en cinco pasos:
- Valora el desgaste relativo, Corrosión, y riesgos de carga.
- Identifica primero la condición con mayor probabilidad de detener la producción.
- Elimina los materiales que no toleran el riesgo secundario.
- Comprueba si los punzones y los troqueles necesitan prioridades diferentes.
- Confirma la lista corta mediante documentación, Inspección, y pruebas.
La matriz debería producir una lista corta, no una aprobación automática. Tratamiento térmico, Geometría, Fin, capa, Situación de prensa, Y el control de procesos del proveedor aún puede cambiar el resultado.
Prepara la RFQ y verifica la evidencia del proveedor
Un proveedor puede hacer una recomendación más defendible cuando la RFQ incluye las condiciones reales de funcionamiento en lugar de solo las dimensiones de la tableta.
Enviar con la RFQ
Proporcionar:
- Dibujo de herramientas, Dibujo en tableta, o muestra física
- Marca de prensa, Modelo, y formato de herramientas
- Diámetro de la tableta, Forma, Profundidad de copa, Partitura, y el relieve
- Abrasividad de la formulación y exposición química conocida
- Productos químicos de limpieza y procedimiento de secado
- Condiciones de compresión y eyección
- Demanda de producción esperada
- Material actual de herramientas, si se conoce
- Fotografías y localizaciones de fallos anteriores
- Acabado superficial o recubrimiento requerido
- Inspección aplicable y requisitos dimensionales
SunshinePro afirma que sus herramientas para tabletas pueden personalizarse a partir de dibujos o muestras y que hay consejos para la selección de materiales disponibles. Esas capacidades pueden apoyar la discusión, Pero la calificación exacta y la especificación final aún deben confirmarse para el pedido.
Solicitud del proveedor
Pide:
- Grado exacto de acero o designación equivalente
- Certificado de material o informe de inspección de materiales
- Identificación de calor o lote
- Condición de tratamiento térmico
- Informe final de dureza
- Informe de inspección dimensional
- Especificación de acabado superficial
- Especificación del recubrimiento, Cuando sea aplicable
- Confirmación del estándar dimensional utilizado
- Cualquier limitación de aplicación identificada por el proveedor
El alcance oficial de ISO 18084:2011 cubre las dimensiones principales, Tolerancias, Características, y la intercambiabilidad de perforadores y matrices para tabletas. No debe considerarse como la aprobación de un grado de acero concreto.
Para la fabricación farmacéutica, 21 CFR 211.65 requiere superficies de contacto con el producto para evitar ser reactivas, aditivo, o absorbente de una manera que afecta al producto farmacéutico. La regulación no proporciona una lista universal de aceros para herramientas "aprobados por la FDA". Material, capa, lubricante, Limpieza, y los riesgos de contaminación aún requieren una evaluación específica de la aplicación.
Cuándo solicitar un ensayo en lugar de una recomendación universal
La herramienta de prueba es adecuada cuando:
- Desgaste, Corrosión, y la carga son todas significativas
- La causa actual de la falla es incierta
- Se está introduciendo una nueva formulación
- Se propone una calificación propietaria o desconocida
- Las herramientas incluyen geometría altamente tensada
- Los datos de material publicados no representan el entorno operativo real
Define los criterios del ensayo antes de que comience la producción. Inspeccionar el cambio dimensional, Condición de la superficie, Corrosión, Chips, Grietas, Daños en el recubrimiento, Comportamiento de eyección, y calidad de las tabletas en intervalos acordados.
No evalúes el ensayo utilizando una esperanza ciclo-vida sin respaldo. Compáralo con una línea base documentada bajo condiciones controladas.
Lista de verificación de selección final
Antes de aprobar el material, Confirma que:
- El desgaste dominante, Corrosión, o se ha identificado el riesgo de carga.
- Se han documentado riesgos secundarios.
- Las tareas de punzonador y troquelada se han considerado por separado.
- Se indica la calificación exacta o equivalente aceptado.
- Se definen el tratamiento térmico y la dureza final.
- El acabado superficial y el recubrimiento se especifican por separado del acero base.
- Se han revisado la geometría de la tableta y la alineación de la prensa.
- Se dispone de trazabilidad de materiales y pruebas de inspección.
- Los estándares se aplican dentro de su alcance real.
- Se planifica un ensayo donde las condiciones combinadas generan incertidumbre.
La especificación más resistente no es la que tiene el material más duro o caro. Es la que conecta la formulación, Servicio de componentes, Geometría, Situación de prensa, Propiedades materiales, y pruebas de proveedores.
Para una revisión de herramientas o un presupuesto, Presenta el dibujo o muestra junto con los detalles de la solicitud anteriores a través de la Página de contacto de SunshinePro. Esto proporciona al proveedor suficiente información para discutir un material y un enfoque de fabricación adecuados sin depender de una recomendación genérica de grado.
Compartir:



Escrito por Sunshine
Al sol, Somos un fabricante y proveedor profesional de componentes de moldes de precisión, ofreciendo una amplia gama de productos para aplicaciones de estampado y moldes de inyección. Nuestro enfoque principal es el punzonamiento de troqueles, Pasadores y fundas eyector, y postes guía y casquillos. Con mecanizado CNC avanzado, Control de calidad estricto, y una fuerte capacidad de producción, Garantizamos la fiabilidad, Piezas de alta precisión, junto con componentes estándar en stock para un suministro global rápido y eficiente.
NOTICIAS
CONSIGUE EL SERVICIO
Con piezas de calidad para todos los presupuestos y personal amable formado para que tu visita sea informativa y sin complicaciones.
