



Punzón superior vs punzón inferior en una prensa de tabletas: Comparaciones de roles
En una comparación entre la prensa de la prensa entre upper punch y lower punch, La principal diferencia es su papel durante el ciclo de compresión. El punzón superior entra en el troquel desde arriba y ayuda a comprimir el polvo. El punzón inferior crea la cavidad utilizada para el relleno, ajusta el volumen de pólvora retenido, soporta compresión, y se levanta para expulsar la tableta terminada.
Una estación de herramientas completa contiene un punzón superior, un puñetazo inferior, y un dado. Para una cobertura más amplia de familias y configuraciones de herramientas, véase Tipos de herramientas de prensa para tabletas.
El movimiento exacto depende de la máquina. En una prensa rotatoria para tabletas, Ambos punzones se mueven por caminos controlados por el árbol de levas y soportan carga de compresión. En una prensa básica de un solo punzón, El punzón superior suele realizar el golpe principal de compresión descendente, mientras que el puñón inferior controla la profundidad de relleno y la eyección.
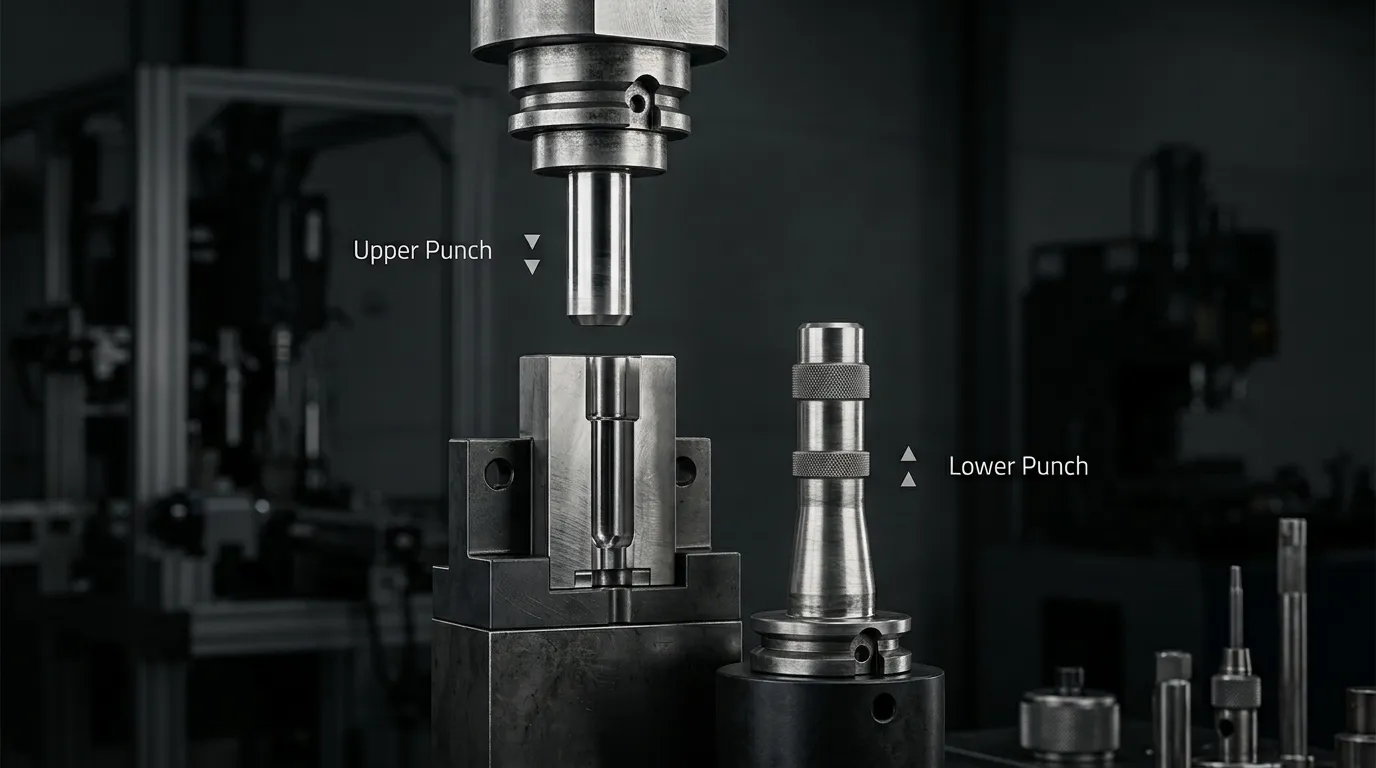
Puñetazo superior vs puñetazo inferior: Comparación rápida
| Punto de comparación | Golpe superior | Puñón inferior |
|---|---|---|
| Posición | Introduce el dado desde arriba | Entra en el dado desde abajo |
| Longitud típica | Normalmente tiene un tallo más corto | Normalmente tiene una potencia más larga para soportar un mayor recorrido |
| Desempeño del rol | Normalmente permanece por encima del troquel durante el llenado | Se mueve hacia abajo para crear la cavidad de relleno |
| Función de la dosificación | Normalmente no fija el volumen de pólvora retenida | Sube para establecer la dosis final |
| Papel en compresión | Aplica fuerza desde arriba | Soporta y aplica fuerza desde abajo en una prensa rotatoria |
| Penetración o ajuste de posición | La penetración del punzón superior afecta a dónde ocurre la compresión dentro del dado | La posición inferior del punzón afecta a la profundidad de relleno y a la altura de la cámara de compresión |
| Función de eyección | Se retira antes de expulsar la tableta | Se eleva para empujar la tableta fuera del dado |
| Áreas comunes de inspección | Cabeza, Longitud de trabajo, Pista, Copa, Desgaste superficial, Ajuste de penetración | Cabeza, Vástago más largo, Longitud de trabajo, Pista, Copa, Movimiento de dosificación, Movimiento de eyección |
| Intercambiabilidad | No debe usarse como un punzón inferior a menos que esté específicamente diseñado y aprobado | No debe usarse como punzón superior a menos que esté específicamente diseñado y aprobado |
Ninguno de los dos golpes es más importante. Realizan funciones complementarias, y ambos deben seguir siendo compatibles con el dado, Torreta, Levas, Rodillos, y ajustes de prensa.
Cómo se mueven los punzones superior e inferior a través de un ciclo de prensa rotatoria
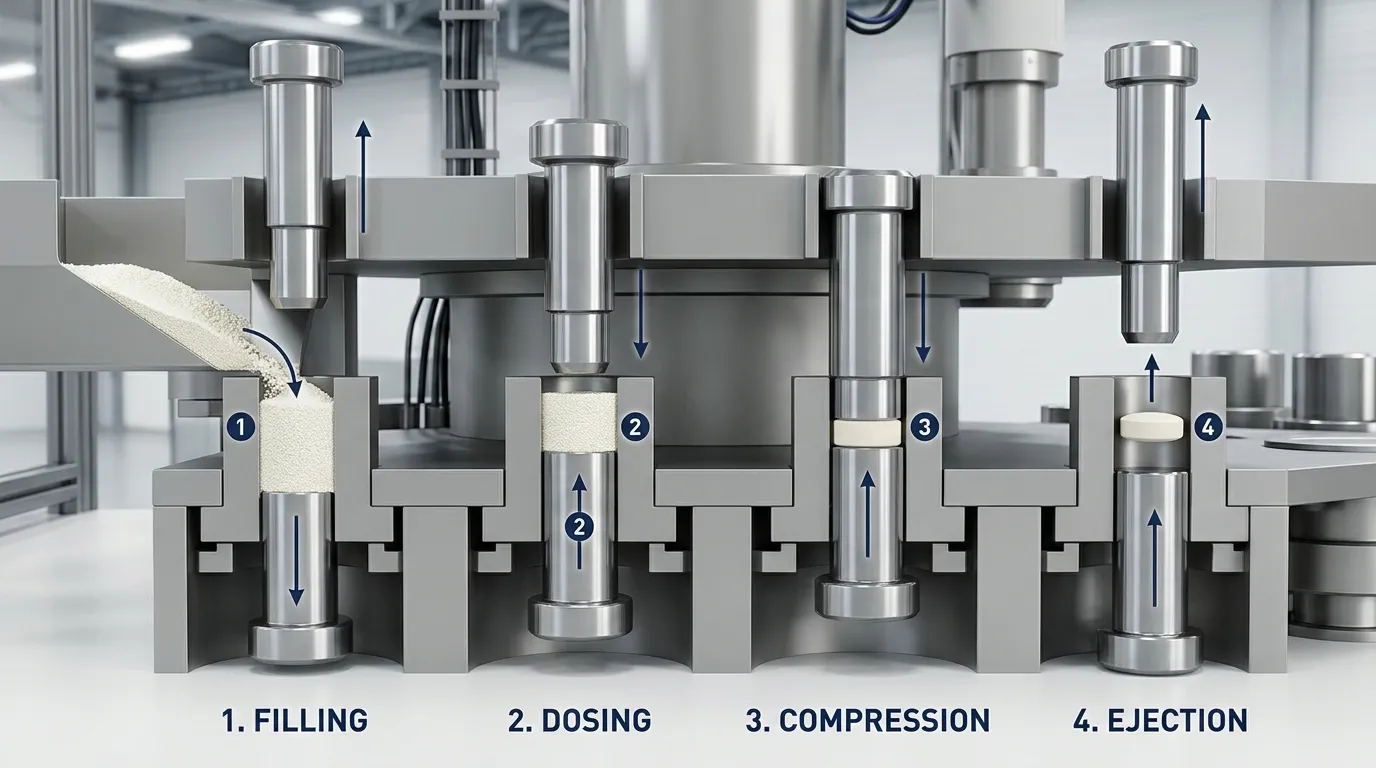
Una prensa rotativa para tabletas transporta múltiples estaciones de perforación y troquel alrededor de una torreta giratoria. Las pistas de levas guían el movimiento vertical de los puñones, mientras que los rodillos de compresión aplican fuerza a través de sus cabezas.
El punzón inferior suele pasar por más posiciones de operación que el puñetazo superior. Debe crear el espacio de relleno, Ajusta la dosis, Compresión de soporte, y expulsar la tableta.
Empaste y dosificación: El punzón inferior establece el volumen de pólvora
Durante el llenado, el punzón inferior se desplaza a una posición por debajo de la superficie de la mesa de troqueles. El espacio entre su punta y la parte superior del troquel forma la cavidad por la que fluye el polvo o la granulación.
La secuencia típica es:
- La leva de relleno posiciona el punzón inferior a la profundidad requerida.
- El polvo entra en el tubo del troquel.
- Algunas prensas rellenan intencionadamente la cavidad.
- La leva de dosificación o ajuste de peso eleva el punzón inferior.
- Se elimina el exceso de polvo, dejando el volumen retenido para la compresión.
Por eso la posición de golpe más bajo influye mucho en el peso de la tableta. Una posición de dosificación más alta deja menos polvo en el troquel, mientras que una posición más baja deja más.
Sin embargo, El punzón inferior no controla solo el peso. Densidad del polvo, Consistencia del flujo, Rendimiento del alimentador, Velocidad de la torreta, y la distribución de materiales también afecta a la cantidad retenida en cada troquel. Por tanto, las discusiones técnicas sobre el ajuste de prensas en tableta tratan la posición de dosificación y el comportamiento de alimentación como variables conectadas y no como controles aislados, Como se explica en esto Artículo de Tecnología Farmacéutica sobre ajustes de prensa.
Algunas prensas también bajan ligeramente el material relleno por debajo de la superficie de la mesa de troqueles tras la dosificación. Este movimiento de pull-down o de relleno depende del diseño de la máquina y no debe describirse como universal.
Precompresión y compresión principal: Ambos punzones soportan la carga en una prensa rotatoria
Después de la dosificación, el punzón superior entra en el dado. El par de punzonadores se mueve entonces a través de las zonas de precompresión y compresión principal.
La precompresión consolida ligeramente el polvo antes de aplicar la fuerza máxima. Puede ayudar a eliminar el aire atrapado, estabilizar el lecho de pólvora, y reducir el riesgo de defectos durante la etapa principal de compresión.
Durante la compresión principal:
- El rodillo superior actúa sobre la cabeza de punzón superior.
- El rodillo inferior actúa sobre la cabeza de punzón inferior.
- Las dos caras de punzón reducen el espacio ocupado por la pólvora.
- La compacta forma entre las puntas superior e inferior del punzón dentro del troquel.
Esto significa que es inexacto decir que solo el punzón superior comprime la tableta en una prensa rotativa. Ambos perforadores transmiten carga, aunque sus caminos y escenarios no son idénticos.
La penetración del puñón superior determina hasta dónde entra el puñón superior en el chip durante la compresión. Esto afecta la posición de la zona de compresión y puede influir en la liberación de aire, Movimiento de extracción, y espacio para las herramientas. No existe una profundidad de penetración universal adecuada para todas las prensas, Forma de la tableta, Formulación, o conjunto de herramientas.
La geometría de la cabeza de punzón también influye en cuánto tiempo permanece la herramienta cerca de la compresión máxima. Este periodo suele describirse como tiempo de permanencia. Depende del diseño de la prensa, cabeza de punzón plana, Velocidad de la torreta, y disposición de compresión.
Descompresión y eyección: El punzón inferior eleva la tableta terminada
Después de la máxima compresión, Los punzones comienzan a separarse y se libera presión del compacto.
El punzón superior se retira primero del dado. El punzón inferior se mueve entonces hacia arriba bajo el control de la leva de eyección hasta que la tableta alcanza o se eleva por encima de la superficie de la mesa de troqueles. Un componente de despegue puede entonces retirarlo de la estación.
Una resistencia de eyección superior a la normal no demuestra automáticamente que el punzón inferior esté defectuoso. Las posibles causas incluyen:
- Fricción excesiva entre la pared de troqueladas.
- Pobre lubricación.
- Superficies de troqueles dañadas o contaminadas.
- Geometría incorrecta de la tableta.
- Desgaste en la parte inferior del puñón o la leva de eyección.
- Desalineación entre el punzón y el troquel.
- Adhesión relacionada con formulaciones.
El golpe inferior realiza el movimiento final de levantamiento, Pero la calidad de la expulsión depende del sistema completo de herramientas y procesos.
Prensas rotativas vs de un solo punzón: Por qué los roles no son idénticos
Las explicaciones en línea a veces parecen contradictorias porque describen diferentes arquitecturas de prensa.
| Punto de funcionamiento | Prensa rotatoria para tabletas | Prensa básica de un solo golpe |
| Número de estaciones de herramientas | Varias estaciones rotan continuamente | Una estación repite el ciclo |
| Movimiento del puñetazo | Ambos golpes siguen trayectorias de movimiento controladas | El punzón superior suele realizar el golpe principal de compresión |
| Compresión | La fuerza se aplica a través de los rodillos superior e inferior | La compresión suele producirse principalmente por el punzón superior descendente |
| Rol de menor impacto | Relleno, Dosificación, Soporte de compresión, Movimiento de descompresión, y eyección | Control de profundidad de relleno, soporte durante la compresión, y eyección |
| Secuencia de producción | Continuo | Intermitente o cíclico |
La distinción fundamental sigue siendo la misma: el puñetazo superior se aproxima desde arriba, mientras que el punzón inferior establece el suelo de la cavidad y expulsa la tableta terminada. El camino exacto de la fuerza y la secuencia de movimiento deben describirse según el tipo de prensa.
¿Qué punzón afecta al peso de la tableta?, Espesor, y Fuerza de Ruptura?
Afirmaciones como "el punzón inferior controla el peso" o "el puñetazo superior controla la dureza" solo son útiles como atajos aproximados. Las propiedades reales de las tabletas están influenciadas por varias variables conectadas.
| Atributo tableta | Fuerte influencia relacionada con el puñetazo | Otros factores que deben comprobarse |
| Peso de tableta | Posición de dosificación con menor punzón y volumen de matriz retenido | Densidad del polvo, Flujo, Consistencia de los alimentadores, Velocidad de la torreta, y distribución de materiales |
| Grosor de la tableta | Posiciones de los golpes, Longitud de trabajo, y ajustes de rodillos de compresión | Masa de pólvora, Formulación compresibilidad, Recuperación elástica, y desgaste de las herramientas |
| Fuerza de ruptura de tabletas | Cámara de compresión, Fuerza aplicada, dwell, y condición de punzón | Formulación, Humedad, Nivel de lubricante, Propiedades de las partículas, y geometría de tabletas |
La posición de dosificación con menor punzón cambia directamente el volumen disponible antes de la compresión, Así que tiene la conexión mecánica más clara con el peso de la tableta. A Estudio de diseño de experimentos con compresión en tabletas también demuestra la relación entre los ajustes de la cámara de relleno, Pólvora retenida, Peso de la tableta, espesor, y condiciones de compresión.
El grosor de la pastilla no se determina por un solo punzón. Depende de cuánta polvo entre en el troquel, La distancia final entre las caras de los puñetazos, Consistencia de la longitud de trabajo, Ajustes de los rodillos, y cómo el compacto se expande tras liberar la presión.
La resistencia de la tableta debería preferirse considerar como fuerza de ruptura en lugar de llamarla de forma general dureza. USP General Capítulo 1217 Trata la fuerza de ruptura como una propiedad medida de la tableta utilizada durante el desarrollo y el control de calidad. Es un resultado de la formulación y de las condiciones de compresión, no es un ajuste independiente de upperpunch.
Diferencias físicas, Duración de trabajo, y Intercambiabilidad
El punzón inferior normalmente tiene un vástago más largo porque debe atravesar el relleno, Dosificación, Compresión, y posiciones de eyección. El punzón superior sigue un camino más corto desde arriba del dado hasta la zona de compresión y vuelve a salir.
Características importantes del punzón incluyen:
- Cabeza: Contactos de levas, o rodillos de compresión.
- Cabeza plana: Influye en el contacto con rodillos y la permanencia por compresión.
- Cañón: Guía el punzón dentro del ánima de la torreta.
- Tallo: Conecta la cabeza y el extremo de trabajo.
- Punta y copa: Forma la cara de la tableta.
- Terreno: El borde estrecho alrededor de la copa que ayuda a definir el perímetro de la pastilla.
- Longitud de trabajo: Una referencia dimensional crítica que afecta a la posición del punzón dentro de la prensa.
Los punzones superior e inferior pueden usar perfiles de copa coincidentes para que ambas caras de tableta se formen correctamente, pero eso no hace que los componentes completos sean intercambiables. Longitud del tallo, Detalles de la cabeza, Longitud de trabajo, Requisitos de movimiento, y la compatibilidad con máquinas puede variar.
Las familias de herramientas también afectan a las dimensiones y a la compatibilidad con prensas. La distinción funcional entre superior y inferior sigue siendo la misma, pero las especificaciones físicas pueden cambiar entre estándares. La selección dimensional detallada pertenece a la separación Herramientas B vs Herramientas D Comparación.
ISO 18084:2011 proporciona contexto internacional para las dimensiones principales, Tolerancias, Características, y la intercambiabilidad de perforadores y matrices para tabletas. Sin embargo, Referenciar el estándar no demuestra que un componente específico se ajuste a una prensa concreta. La compatibilidad sigue requiriendo máquina, Torreta, Herramientas, y verificación de dibujos.
Resolución de problemas por síntoma: ¿Qué punzón o pieza relacionada debe comprobarse??
Un defecto en la tableta rara vez identifica por sí solo un componente defectuoso. Utiliza el síntoma para decidir dónde debe comenzar la inspección, Luego comprueba las variables de proceso conectadas.
| Síntoma | Primeras pruebas relacionadas con punzones | Otros controles |
| Variación del peso de la tableta | Movimiento con golpes más bajos, Posición de dosificación, Consistencia de la longitud de trabajo | Leva de llenado, alimentador, Densidad del polvo, Flujo, Velocidad de la torreta |
| Variación de grosor | Longitud de trabajo superior e inferior, Desgaste por punzón, Posición de compresión | Ajustes de los rodillos, Masa de pólvora, Recuperación elástica |
| Variación de la fuerza de ruptura | Condición de la cara de puñetazo, Longitud de trabajo, Cámara de compresión | Formulación, dwell, Ajuste de fuerzas, Humedad, Lubricación |
| Tapa o laminación | Penetración superior, Condición de la cara de puñetazo, Movimiento de descompresión | Precompresión, Estreno en emisión, Velocidad, Formulación |
| Alta fuerza de eyección | Alineación de punzón inferior, Estado de la punta, Movimiento de eyección | Fricción entre la pared de matriz, Lubricación, Los tapers, Cámara de eyección |
| Pegar o pinchar | Caras de punzón superior e inferior, Copas, Relieve, Daños superficiales | Formulación, Temperatura, Humedad, Nivel de lubricante |
| Contacto metálico o desgaste inusual | Alineación de punzón a matriz, Desgaste de cabeza y cañón | Tubos de torreta, Levas, Rodillos, La instalación |
Esta tabla es un punto de partida, No es un sustituto del manual de prensa, Configuración aprobada de procesos, o inspección cualificada de herramientas. Un defecto visible puede deberse a una combinación de desgaste de las herramientas, Ajuste por máquina, Comportamiento alimentario, y propiedades de formulación.
Qué especificar al reemplazar un punzón superior o inferior
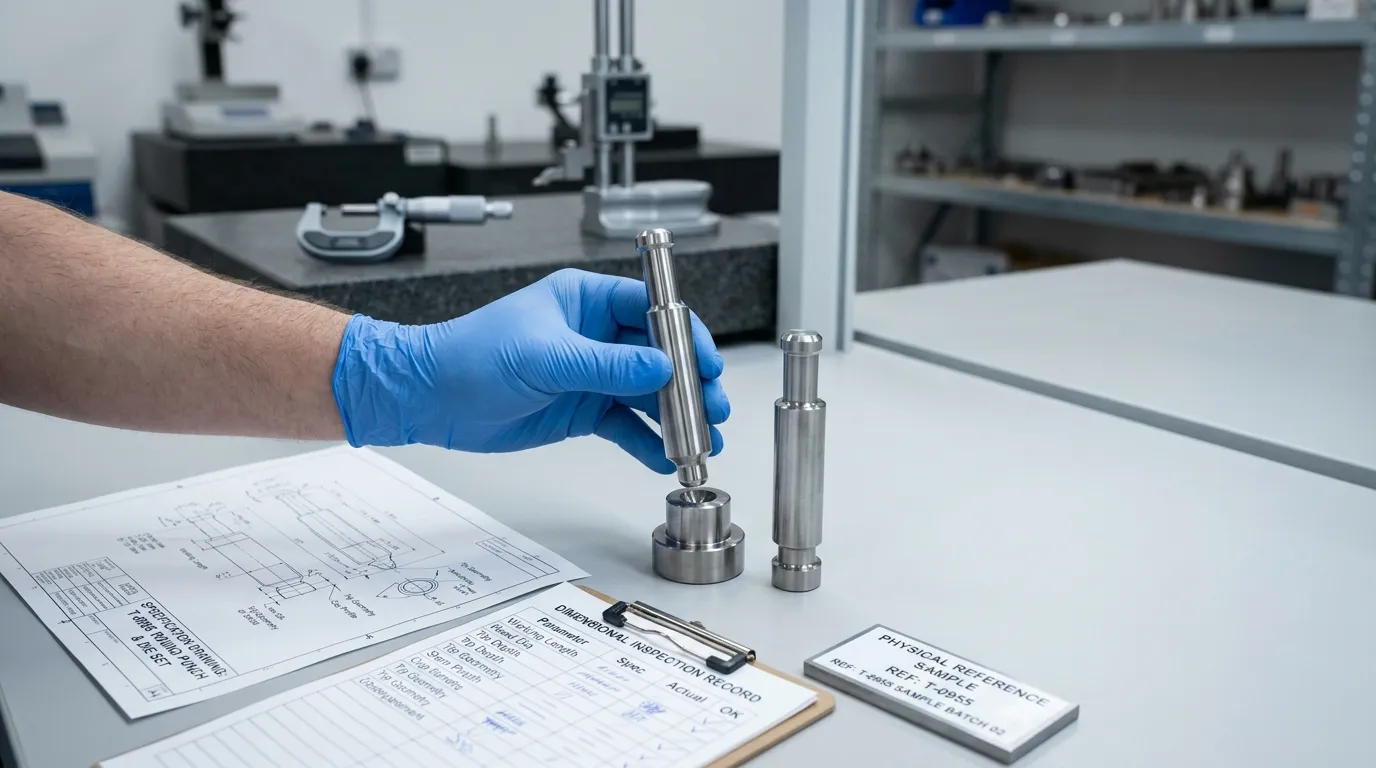
Los puñones de repuesto deben pedirse a partir de información técnica verificada y no solo de apariencia. Un proveedor puede necesitar:
- Fabricante y modelo de prensa.
- Tipo de máquina rotativa o de punzón simple.
- Detalles de la torreta o la estación.
- Applicable tooling standard.
- Puñetazo superior, Golpe inferior, y dibujos de troqueles.
- Una muestra física cuando sea apropiado.
- Longitud de trabajo y cabeza crítica, Cañón, Tallo, Pista, Copa, y dimensiones del terreno.
- Perfil de tableta y profundidad de la copa.
- Embossing, logotipo, Marcador, o orientación de marcado.
- Requisitos de materiales y recubrimientos.
- Abrasión, Corrosión, o preocupaciones relacionadas con la formulación.
- Cantidad requerida.
- Ya sea que la solicitud se refiera a reemplazos individuales o a un conjunto de herramientas adaptado.
- Requisitos de inspección dimensional y documentación de materiales.
SunshinePro Herramientas de prensa para tabletas La página enumera punzones y troqueles, Acero de alta velocidad, Mecanizado CNC, Tratamiento térmico, y procesamiento personalizado a partir de planos o muestras. También establece que existen tamaños estándar y no estándar, así como los informes de inspección de materiales,.
La página anuncia una precisión de tolerancia dentro de ±0.002 mm, pero esa afirmación no debe interpretarse como aplicable automáticamente a todas las características de cada punzón. Las tolerancias críticas deben confirmarse en el plan de dibujo y inspección aprobado para el componente específico.
SunshinePro también describe la inspección de materias primas, Monitorización en proceso, Pruebas finales, y los informes de inspección dentro de sus Proceso de control de calidad. Los compradores aún deben confirmar el alcance de la inspección, Dimensiones medidas, Documentación material, y requisitos de compatibilidad para cada pedido.
Los punzones superior e inferior deben funcionar como un sistema emparejado
El puñetazo superior, Lower Punch, y mueren realizando diferentes trabajos, pero funcionan como una sola estación de herramientas. La compresión fiable depende de sus dimensiones, Alineación, Condición de la superficie, Movimiento de leva, Ajustes de los rodillos, y compatibilidad con la prensa.
Para reemplazo o herramientas personalizadas, preparar el modelo de prensa, Norma de herramientas, Planos aprobados, Samples, Requisitos de materiales, y las necesidades de inspección antes de acercarse a un proveedor. Estos detalles permiten una revisión de compatibilidad más significativa que una solicitud general de un punzón "superior" o "inferior".
Los compradores técnicos sí pueden contacta con SunshinePro para presentar los planos, Samples, y información de prensa para una revisión de herramientas para tabletas.
Compartir:



Escrito por Sunshine
Al sol, Somos un fabricante y proveedor profesional de componentes de moldes de precisión, ofreciendo una amplia gama de productos para aplicaciones de estampado y moldes de inyección. Nuestro enfoque principal es el punzonamiento de troqueles, Pasadores y fundas eyector, y postes guía y casquillos. Con mecanizado CNC avanzado, Control de calidad estricto, y una fuerte capacidad de producción, Garantizamos la fiabilidad, Piezas de alta precisión, junto con componentes estándar en stock para un suministro global rápido y eficiente.
NOTICIAS
CONSIGUE EL SERVICIO
Con piezas de calidad para todos los presupuestos y personal amable formado para que tu visita sea informativa y sin complicaciones.
