



Requisitos de dureza del pasador de punzón sin sacrificar la tenacidad
Los requisitos de dureza del pasador de perforación no pueden reducirse a un valor universal de HRC. Muchas punzonadoras de acero para herramientas endurecidas se suministran en el rango HRC de entre los 50 y los 60, y 60–62 HRC aparece frecuentemente en especificaciones comerciales. Eso no significa que cada golpe deba estar endurecido a 60–62 HRC.
La dureza de trabajo correcta depende del material del punzón, Material de la pieza, Grosor de la lámina, Geometría de punzonadas, Carga por impacto, Espacio de punción-matriz, Alineación, y modo de fallo esperado. El objetivo es usar suficiente dureza para resistir el desgaste y la deformación plástica, manteniendo la tenacidad necesaria para evitar desconchados y grietas.
La dureza es solo una parte del proceso más amplio de selección de troqueles. El Guía de troqueles de punzonados (Inferido) Tipos de matriz de cubiertas, Materiales, Autorización, Tolerancias, y la evaluación de proveedores en general. Esta guía se centra específicamente en seleccionar y verificar la dureza del pasador de punzón.
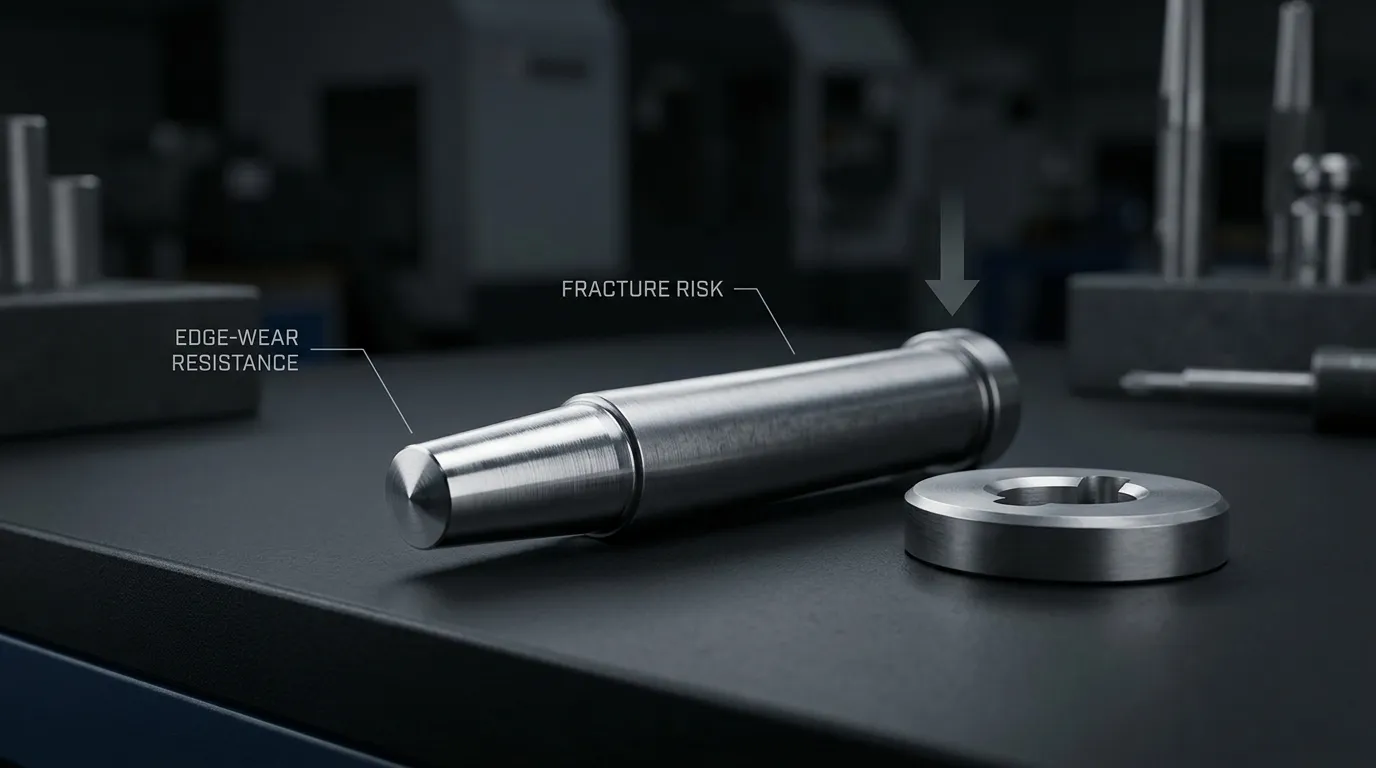
¿Qué dureza debe tener un pasador de puñón??
Para muchos pasadores de acero para herramientas endurecidos, puede encontrarse una especificación entre aproximadamente 58 y 64 HRC. El rango adecuado, sin embargo, debe estar vinculado a un grado de material nombrado y a una aplicación definida.
Una distinción útil es:
| Tipo de valor de dureza | Qué significa | Cómo debe usarse |
|---|---|---|
| Rango comercial típico | Una gama comúnmente publicada para un producto o material de perforación | Solo referencia inicial |
| Recomendación de hoja de datos de materiales | Un rango recomendado para un grado concreto, Condición de tratamiento térmico, o aplicación | Punto de partida técnico |
| Requisito específico de la aplicación | El rango aceptable indicado en el plano o especificación de compra | Requisitos de fabricación e inspección |
El rango publicado por un proveedor no debería convertirse automáticamente en el requisito de dibujo. Por ejemplo, SunshinePro Clavija SKH51 la página lista 60–64 HRC, mientras que es PIN de perforación SKH9 Página lista 58–64 HRC. Estas son gamas publicadas específicas de cada producto, No demuestra que ninguna de las dos gamas sea adecuada para todas las condiciones de estampado.
Un dibujo normalmente debería indicar un rango aceptable en lugar de un valor único inexplicado. Especificar "62 HRC" sin tolerancia, Calidad de material, Método de prueba, o el contexto de la aplicación deja demasiado margen para malentendidos.
Por qué la dureza máxima puede acortar la vida útil del puñetazo
La dureza describe la resistencia a la deformación plástica localizada. Un golpe más fuerte suele tener menos probabilidades de hundir, Champiñón, o perder su perfil de corte bajo carga. Una mayor dureza también puede reducir ciertos tipos de desgaste.
Ese beneficio tiene límites.
A medida que aumenta la dureza de trabajo, El material puede volverse más sensible a las muescas, Esquinas afiladas, Daño de molienda, Carga lateral, y impacto. Por tanto, un punzón puede resistir el desgaste gradual, pero es más probable que se desconche o se agriete.
El Orientación de ingeniería de la Universidad de Southampton sobre dureza también enfatiza que la dureza es solo una medida mecánica. No puede sustituir la tenacidad y otras propiedades.
| Propiedad | Lo que ayuda a que el puñetazo resista | ¿Qué ocurre cuando es insuficiente? |
| Dureza | Hendidura local y deformación plástica | Crecimiento de setas, Deformación de aristas, Pérdida de perfil |
| Resistencia al desgaste | Pérdida de material desde el borde o la cara | Redondeo de bordes, Pérdida dimensional, Afilado frecuente |
| Resistencia a la compresión | Deformación permanente bajo alto esfuerzo de contacto | Aplastamiento o flujo plástico cerca del extremo de trabajo |
| Tenacidad y ductilidad | Inicio y propagación de la grieta | Astillado, Grietas por fatiga, Fractura súbita |
Por tanto, un material de punzón necesita un equilibrio de propiedades, no simplemente la HRC más alta que se puede alcanzar. Uddeholm's Guía de herramientas para acero avanzado de alta resistencia Explica que la alta dureza ayuda a prevenir la deformación plástica y el desgaste intenso, pero también aumenta la fragilidad y la sensibilidad a la concentración de esfuerzos.
Dureza, Dureza, Resistencia al desgaste, y endurecencia no son lo mismo
Estos términos están relacionados, pero no describen el mismo comportamiento:
- Dureza es la resistencia a la deformación plástica localizada, normalmente se informa para pines de punzón endurecidos en la escala Rockwell C.
- Dureza es la capacidad de resistir la fractura y absorber carga mecánica sin agrietarse.
- Ductilidad afecta a qué tan bien puede deformarse localmente un material antes de fracturarse.
- Resistencia al desgaste describe la resistencia a la pérdida de materiales. Depende de la dureza, Estructura de carburos, Material de la pieza, Fricción, Lubricación, y condición superficial.
- Endurecimiento es la capacidad de un acero para desarrollar dureza a través de su sección transversal durante un tratamiento térmico. No es la lectura final de HRC.
Dos punzones pueden medir la misma frecuencia cardíaca y aun así funcionar de forma diferente debido a su distribución de carburos, Microestructura, Calidad del tratamiento térmico, Tensión residual, y la dureza son diferentes.
Qué determina el rango correcto de dureza de trabajo?
Un requisito creíble de dureza de pasador de perforación comienza con la calidad del material y luego tiene en cuenta las condiciones reales de corte.
Utiliza la siguiente secuencia:
- Confirma el material del punzón y su ventana de tratamiento térmico validada.
- Evalúa el material de la pieza, Fuerza, Grosor, y comportamiento de desgaste.
- Revisión del diámetro del punzón, Longitud, Perfil, Esquinas, y sección sin apoyo.
- Comprobar la carga de impacto, Velocidad de presión, y condiciones de producción.
- Verificar el juego y la alineación entre el puñón y el troquel.
- Identificar el modo de fallo dominante que debe controlarse.
- Define el rango de dureza, Método de prueba, y requisitos de documentación.
Empieza con la ventana de tratamiento térmico validada del material
Cada familia de herramientas tiene un equilibrio diferente en la resistencia al desgaste, Resistencia a la compresión, Estabilidad dimensional, y resistencia a la fractura.
A D2- o el acero tipo SKD11 para trabajo en frío puede ofrecer una fuerte resistencia al desgaste abrasivo, pero no debe tratarse como mecánicamente idéntico a un acero tipo A2, Acero de alta velocidad, Acero resistente a golpes, o grado metalúrgico de polvos en el mismo HRC.
La dureza seleccionada debe mantenerse dentro de un rango respaldado por los datos técnicos del proveedor del material y la condición de tratamiento térmico prevista. Forzar un acero hasta su máxima dureza alcanzable puede reducir el margen de seguridad contra el desconchado sin resolver el mecanismo de desgaste real.
El tratamiento térmico también afecta más que la lectura final de HRC. Austenitización, Apagado, y el temple establecen la microestructura, Condición del carburo, Tensión residual, y estabilidad dimensional del punzón. Una HRC nominal correcta no puede compensar un mal control del tratamiento térmico.
Ajusta por material de la pieza y grosor de la lámina
La pieza cambia tanto la carga de corte como el mecanismo de desgaste dominante.
Duro, La lámina abrasiva puede acelerar el desgaste de los filos.. Una lámina más fuerte o gruesa generalmente aumenta la fuerza de corte y puede aumentar la necesidad de tenacidad y resistencia a la compresión. Los materiales más blandos pero adhesivos pueden causar agallado o recogida de materiales, que puede no corregirse elevando la dureza del núcleo.
Las recomendaciones específicas de grado pueden variar con el grosor. Uddeholm's Datos técnicos de rigor, para un acero tipo A2 de trabajo en frío, ofrece la siguiente guía de corte:
| Grosor de la pieza | Dureza recomendada para esta categoría específica |
| Hasta 3 mm | 60–62 HRC |
| 3–6 mm | 56–60 HRC |
| 6–10 mm | 54–56 HRC |
Estas cifras se aplican a ese material y a las condiciones cubiertas por las directrices del fabricante. No deberían transferirse automáticamente a SKH51, SKH9, D2, carburo, o otro material de punzón.
La lección importante es que la "mejor" dureza puede disminuir a medida que la demanda mecánica pasa de resistencia al desgaste por filo a tenacidad.
Cuenta de la geometría de punzonador, Autorización, y Alineación
Los punzones de pequeño diámetro y delgados son más sensibles a la flexión y la carga lateral que los cortos, Puñetones fuertemente soportados. Esquinas internas afiladas, Tramos estrechos, Muescas, y los cambios bruscos en el perfil también concentran el esfuerzo.
En estos casos, El aumento de la dureza puede reducir la capacidad del material para tolerar la carga concentrada.
El juego entre puñones y troqueles es igualmente importante. Un programa revisado por pares Estudio de la dureza del punzón y el juego del troquel se encontró que ambas variables influían en el desgaste de la herramienta y la calidad del corte bajo las condiciones probadas. Eso no proporciona una fórmula universal de dureza, pero confirma que la dureza no puede evaluarse independientemente del espacio libre.
El desalineamiento puede crear un contacto desigual y una carga lateral incluso cuando la especificación de dureza es correcta. Componentes de guía desgastados, Pobre concentricidad, o una entrada descentrada del punzón puede producir desconchados que parecen ser un problema de materiales. El Guía de componentes del chip explica la relación más amplia entre los componentes guía, Alineación, Desgaste, y rendimiento de los troqueles.
Selecciona la dureza según el modo de fallo que necesitas evitar
El modo de fallo observado puede indicar qué propiedad merece mayor atención. No debería usarse como prueba de que la dureza por sí sola es incorrecta.
| Condición observada | Posible explicación relacionada con la dureza | Otras razones para comprobar | Probable dirección correctiva |
| Redondeo gradual de los bordes o desgaste de la cara | Resistencia al desgaste insuficiente para la aplicación | Pieza abrasiva, Deficiente despeje, Estructura de carburo inadecuada, Superficie rugosa | Calificación del material de revisión, Autorización, Tratamiento térmico, y tratamiento superficial |
| Formación de setas o deformación plástica | La dureza o resistencia a la compresión puede ser demasiado baja | Carga excesiva, Sección débil, Nota incorrecta | Carga de reseñas, Material, Geometría, y la dureza de trabajo |
| Astillado de filo | La dureza puede ser demasiado alta para la tenacidad disponible | Esquinas afiladas, Desalineación, Deficiente despeje, Daño de molienda, Impacto | Mejorar la geometría y la alineación; Repasa la dureza y la HRC |
| Grietas por fatiga o fractura repentina | Resistencia insuficiente a la fractura o sensibilidad excesiva a la muesca | Carga lateral, Impacto repetido, Defectos en el tratamiento térmico, Daños superficiales | Investiga el historial completo de carga y fabricación |
| Pastilla de galling o material | Una HRC más alta puede no abordar el mecanismo principal | Material adhesivo para trabajo, mala lubricación, Alta fricción, Recubrimiento inadecuado | Revisión de lubricación, Acabado superficial, Sustrato, y recubrimiento |
Un puñetazo desgastado no es automáticamente demasiado blando. Un puñetazo con astillado no es automáticamente demasiado fuerte.
Antes de cambiar el requisito de HRC, determinar si el problema es desgaste abrasivo, Desgaste por adhesivo, Deformación plástica, Fractura por impacto, Grietas por fatiga, o desalineación. Se abordan causas mecánicas más amplias en Rotura de punzones en troqueles de estampado.
La dureza del núcleo y la dureza superficial cumplen propósitos diferentes
La dureza del núcleo describe el estado del sustrato de punzón. Afecta a la capacidad portante, Resistencia a la deformación, y comportamiento de fractura.
Los tratamientos superficiales cumplen un propósito diferente.
La nitruración puede crear una capa superficial dura sobre un núcleo tratado térmicamente. Los recubrimientos PVD o CVD pueden modificar la fricción, Adhesión, y comportamiento de desgaste superficial. Por tanto, un punzón recubierto puede tener:
- Un requisito de dureza del núcleo.
- Una especificación separada para el tratamiento superficial.
- Diferentes propiedades de superficie y sustrato.
| Requisito | Función principal |
| Dureza del núcleo | Sostiene el punzón bajo carga y contribuye a la deformación y resistencia a la fractura |
| Capa nitrurada | Mejora la dureza superficial y el comportamiento de desgaste a una profundidad controlada |
| Recubrimiento PVD o CVD | Cambios de fricción, Adhesión, y condiciones de desgaste superficial |
Un recubrimiento duro no puede corregir una mala alineación, soporte inadecuado del sustrato, Concentraciones de tensiones agudas, o un grado de material inadecuado. El rendimiento del recubrimiento también depende del estado del sustrato y la preparación de la superficie.
Uddeholm's Vanadis 4 Datos técnicos adicionales Trata sobre nitruración y tratamientos PVD/CVD en relación con un sustrato de acero herramienta correctamente tratado térmicamente.
En un dibujo, Indica por separado el requerimiento de tratamiento térmico del núcleo y el tratamiento superficial. No uses un solo número de dureza para describir ambos.
Cómo especificar la dureza del pasador de punzón en un dibujo o RFQ
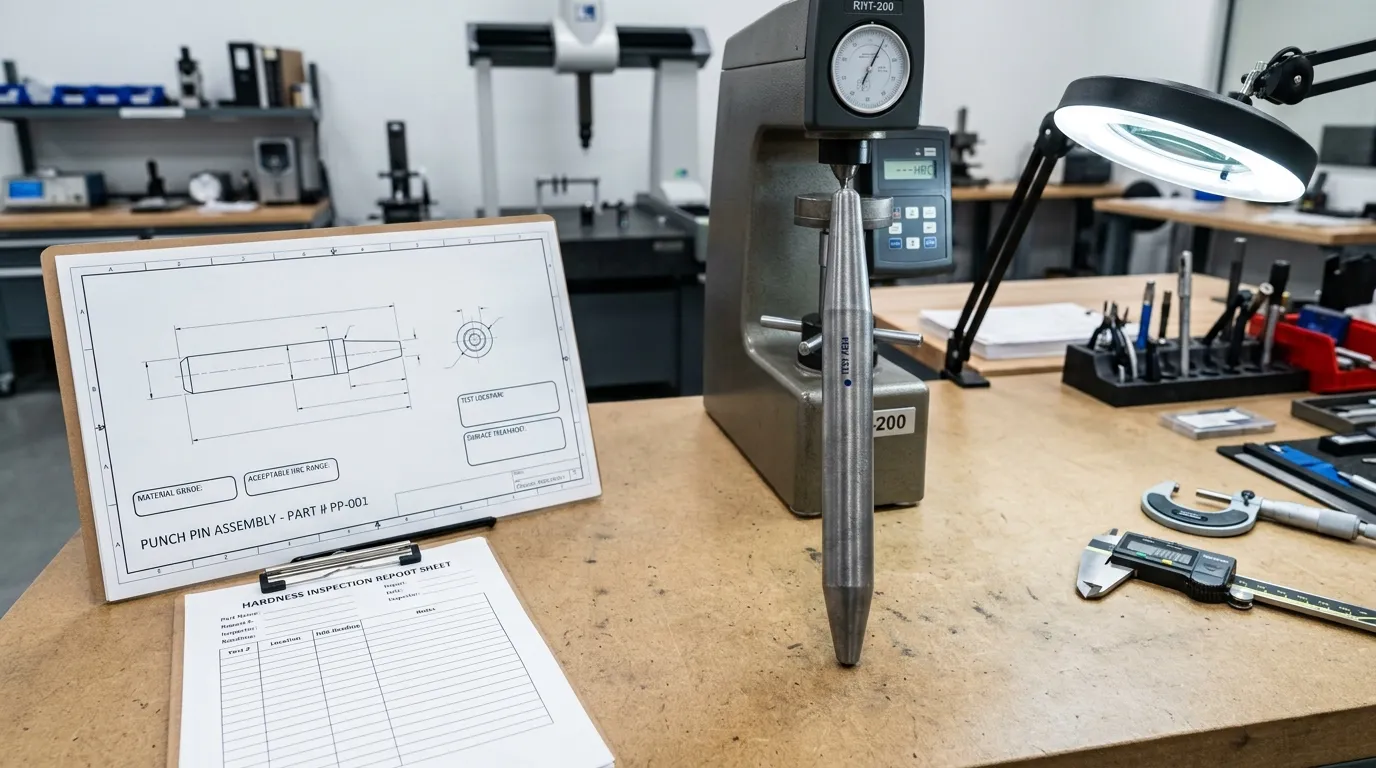
Una nota útil de dureza necesita suficiente información para la fabricación y la inspección. "Alta dureza" o "máxima dureza" no es un requisito adecuado.
Incluye:
- Grado de material
Indica la calidad exacta del acero o el equivalente permitido. - Condición final de tratamiento térmico
Aclara que la dureza se aplica tras el tratamiento térmico requerido. - Rango de dureza aceptable
Utiliza un rango controlado apoyado por el material y la aplicación. - Escala de dureza
Declara HRC u otra escala apropiada explícitamente. - Método de prueba
Referencia un método reconocido cuando se requiera verificación contractual. - Ubicación de la prueba
Identificar el área de medición donde sea práctica y técnicamente adecuada. - Requisito de muestreo
Definir si se requieren lecturas por parte, por lote, o bajo un plan de inspección acordado. - Tratamiento superficial
Recubrimiento por lista, Nitruración, u otro tratamiento separado de la dureza del núcleo. - Información de la aplicación
Proporciona el material de la pieza, Grosor, Geometría de punzonadas, Autorización, Velocidad, y carga esperada. - Documentación requerida
Indique si un certificado de material, Historial de tratamientos térmicos, o se necesita un informe de inspección de dureza.
Define el rango, Escala, Método, y Ubicación de la prueba
ASTM E18-25 proporciona requisitos para la prueba de dureza Rockwell de materiales metálicos. También advierte que un resultado de dureza representa la condición del material en el lugar de prueba y puede no representar la pieza completa.
ISO 6508-1:2023 Cubre los ensayos regulares y superficiales de dureza Rockwell para materiales metálicos.
Por tanto, el dibujo o la especificación de compra debe evitar notas ambiguas como:
- "Dureza: 62.”
- "Dureza máxima."
- "Muy difícil."
- "La misma dureza que el puñetazo estándar."
Una estructura de especificación más clara es:
Grado del material, tratamiento térmico final, condición aceptable, método de prueba HRC de rango, acuerdado, ubicación de prueba, documentación de inspección requerida.
El rango real debe provenir del material seleccionado, Geometría, y aplicación. No debe copiarse de un ejemplo general.
Diámetros pequeños, Superficies curvas, Secciones delgadas, y las áreas tratadas superficialmente pueden requerir revisión del método de prueba y la ubicación. Una hendidura estándar de Rockwell puede no ser adecuada en todas las posiciones.
Solicita los documentos necesarios para verificar la condición final
Dependiendo del orden y la criticidad, El comprador puede solicitar:
- Certificado de material o verificación de grado.
- Historial de tratamientos térmicos.
- Informe de inspección de dureza.
- Lecturas reportadas y escala de dureza.
- Método de prueba y ubicación de medición.
- Identificación de lotes de producción.
- Documentación separada de recubrimientos o nitruración.
Estos registros confirman la identidad material y el estado medido. No garantizan un número fijo de ciclos de estampado porque la vida útil de la herramienta también depende de la geometría, Autorización, Alineación, Lubricación, Variación de la pieza, y carga operativa.
Rangos de dureza publicados por SunshinePro SKH51 y SKH9
SunshinePro publica diferentes rangos de dureza para dos productos de pins perforados HSS:
| Producto | Material publicado | Dureza publicada | Procesamiento listado |
| Clavija SKH51 | JIS SKH51 / HSS | 60–64 HRC | Tratamiento térmico al vacío, Mecanizado CNC, Rectificado de precisión |
| PIN de perforación SKH9 | JIS SKH9 / HSS | 58–64 HRC | Tratamiento térmico al vacío, Mecanizado y rectificado CNC |
Las páginas también describen dimensiones personalizadas y tratamientos opcionales de superficie.
Estos valores deben tratarse como las especificaciones publicadas del producto por SunshinePro. No son recomendaciones universales para todas las aplicaciones SKH51 o SKH9, y no sustituyen la revisión de la pieza, Grosor de la lámina, Forma del punzón, Autorización, Alineación, y riesgo de fallo.
Antes de cambiar la HRC, Revisa el resto del sistema de punzones
Un punzón correctamente endurecido aún puede fallar antes si otra parte del sistema falla.
Antes de aumentar o disminuir la dureza, Comprobado:
- Juego entre punzonados y troqueles.
- Alineación de punzonador y matriz.
- Estado del poste guía y del casquillo.
- Carga lateral o entrada descentrada.
- Longitud de punzón sin soporte.
- Esquinas pronunciadas y secciones estrechas.
- Variación en el material de la pieza.
- Lubricación y captación de materiales.
- Daño superficial por desgaste o EDM.
- Distorsión por tratamiento térmico.
- Si la falla observada es desgaste, Deformación, Chips, Irritante, o fatiga.
Corregir la alineación o la geometría puede resolver un problema de rotura sin cambiar la dureza. Un cambio de recubrimiento o lubricación puede resolver la agallización de forma más eficaz que elevar la HRC del núcleo.
Información para una revisión de la dureza del punzón
Un proveedor no puede hacer una recomendación creíble de dureza solo con el diámetro del punzón.
Proporcionar:
- Dibujo del punzón y dimensiones críticas.
- Material preferido o alternativas aprobadas.
- Material y estado de la pieza.
- Espesor de la lámina.
- Longitud del punzón, diámetro, y perfil.
- Juego entre punzonados y troqueles.
- Velocidad de presión y carga de funcionamiento.
- Patrón de desgaste o fallo actual.
- Rango de dureza del núcleo requerido.
- Requisitos de recubrimiento o nitruración.
- Expectativas de inspección y documentación.
SunshinePro afirma que suministra componentes estándar para moldes y procesa piezas no estándar a partir de planos de clientes. Para una revisión específica de la aplicación, Envía el dibujo y los detalles operativos relevantes a través del Página de contacto. El rango de HRC solicitado debe evaluarse como parte del material completo, Geometría, Carga, y especificación de tratamiento superficial.
Preguntas frecuentes
¿Deberían el punzón y el troquelado tener la misma dureza??
No necesariamente. El punzón y el troquel tienen geometrías diferentes, Condiciones de carga, Apoyo, Patrones de desgaste, y riesgos de fallo. Cada componente debe especificarse según su material y función, en lugar de emparejarse automáticamente con el mismo HRC.
¿Puede un pin de puñetazo ser demasiado duro??
Sí. Una dureza de trabajo excesiva puede reducir el margen contra el desconchado, Grietas, y fallo sensible a muesca. El riesgo es mayor con golpes delgados, Esquinas afiladas, Carga por impacto, Mala alineación, o un espacio libre insuficiente.
¿Garantiza una HRC más alta una vida útil del puñetazo más larga??
No. La HRC mide la dureza de la hendidura en el lugar de la prueba. No mide la tenacidad, Adhesión del recubrimiento, Alineación, Autorización, Integridad superficial, o el mecanismo de desgaste completo. Un golpe más duro puede desgastarse más lentamente en una aplicación y fracturarse antes en otra.
Cuántas lecturas de dureza deben tomarse?
No existe un número universal de muestreo para cada tamaño y orden de punzón. El plan de inspección debe tener en cuenta la geometría de la pieza, Cantidad de producción, Criticidad de la aplicación, Accesibilidad de los exámenes, y el acuerdo comprador-proveedor. El dibujo o la especificación de compra debe indicar el método esperado de muestreo y reporte.
Compartir:



Escrito por Sunshine
Al sol, Somos un fabricante y proveedor profesional de componentes de moldes de precisión, ofreciendo una amplia gama de productos para aplicaciones de estampado y moldes de inyección. Nuestro enfoque principal es el punzonamiento de troqueles, Pasadores y fundas eyector, y postes guía y casquillos. Con mecanizado CNC avanzado, Control de calidad estricto, y una fuerte capacidad de producción, Garantizamos la fiabilidad, Piezas de alta precisión, junto con componentes estándar en stock para un suministro global rápido y eficiente.
NOTICIAS
CONSIGUE EL SERVICIO
Con piezas de calidad para todos los presupuestos y personal amable formado para que tu visita sea informativa y sin complicaciones.
