



Desalineación del pasador de posicionamiento del molde: Síntomas y solución de problemas
La desalineación del pasador de posicionamiento del molde puede causar atascamientos durante el cierre, Contacto desigual, Desajuste de líneas de separación, Flash, Desgaste anormal, o dimensiones de la pieza inconsistentes. El pasador en sí puede dañarse, pero solo es una posible causa. Un casquillo desgastado, Diámetro de montaje suelto, Superficie de separación contaminada, Interbloqueo dañado, Crecimiento térmico, Instalación pobre de moho, o la condición de platina por máquina puede provocar síntomas similares.
El enfoque correcto es identificar cuándo ocurre el problema, inspecciona todo el sistema de apareamiento, Mide la geometría sospechosa, y reparar solo la causa verificada. Para información más amplia sobre el ajuste de componentes, Desgaste, Materiales, y lubricación, consulta la guía de SunshinePro para Pasadores y casquillos de molde (Inferido).
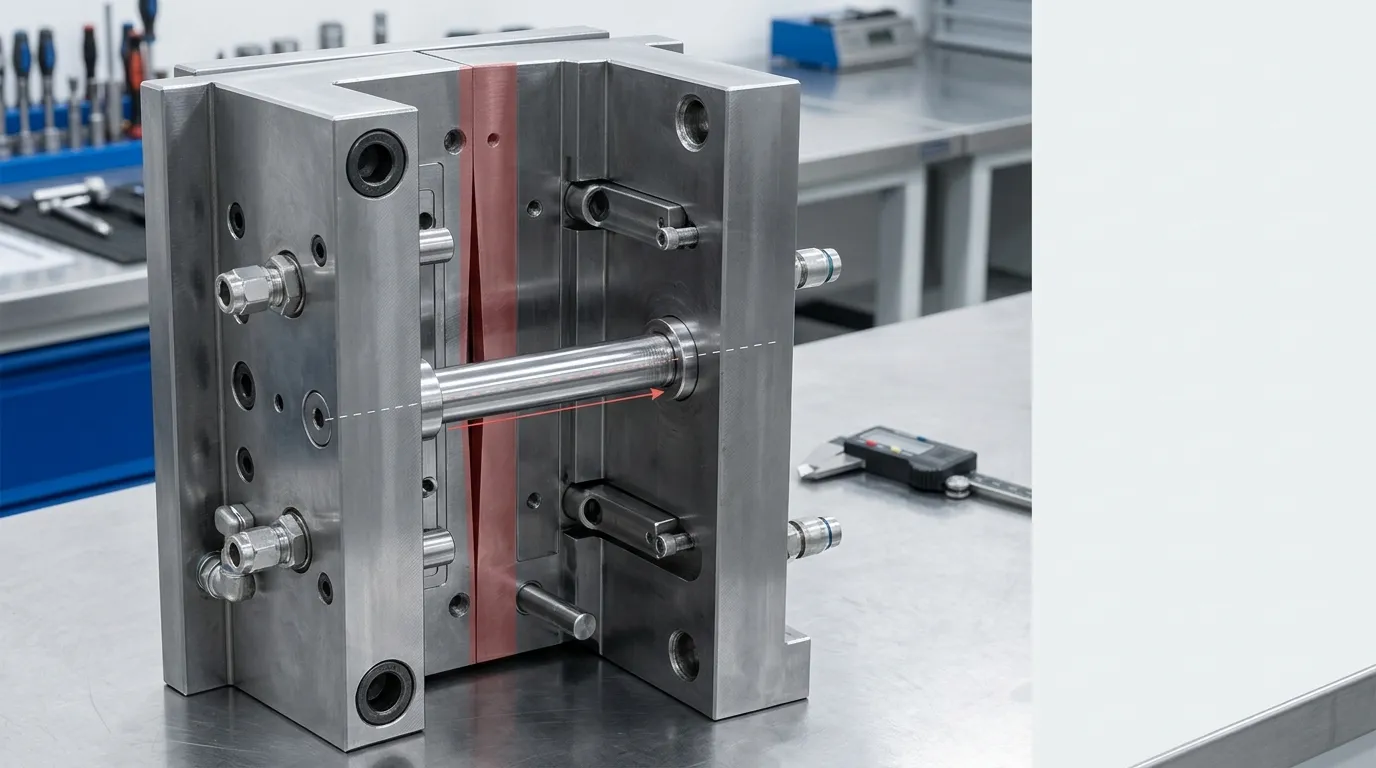
Primero confirma qué hace el "pasador de posicionamiento" en este molde
"Pasador de posicionamiento" no se usa de forma consistente en todos los diseños de molde. Antes de solucionar problemas, Identifica el componente por función en lugar de basarte solo en su nombre.
| Componente | Papel principal | Implicaciones diagnósticas |
|---|---|---|
| Localización o pasador de varilla | Establece una posición repetible entre componentes o placas | Comprueba su geometría, Ajuste de montaje, Orientación, y agujero o casquillo de acoplamiento |
| Pasador guía, Pin líder, o pilar guía | Guía las mitades del molde durante el combate | Comprueba la rectitud, Desgaste, Espacio para los casquillos, y marcas de carga lateral |
| Buje guía o de localización | Recibe el pin y controla la interfaz de acoplamiento | Comprobar el desgaste del ánima, Ovalidad, Posición, Retención, y daños de entrada |
| Bloqueo lateral o bloqueo cónico | Ayuda a establecer o mantener el registro final de moho | Comprobar patrón de contacto, Desgaste, Daños, y compromiso |
| Superficie de cierre o acoplamiento de precisión | Contribuye a la alineación final y al sellado | Comprobar si hay marcas de impacto, Desajuste, Vacíos locales, y daño en el borde |
Un pin guía puede controlar el camino de cierre inicial mientras que otra característica de localización controla el registro final entre núcleo y cavidad. Cambiar el pasador guía no resolverá el problema si el último enclavamiento, Bujes, Diámetro de montaje, o la placa del molde está fuera de posición.
La guía separada de SunshinePro para Pasadores guía de molde Cubre una función más amplia de pasador guía, Desgaste, y selección. Aquí, El objetivo es determinar por qué un molde instalado ya no se alinea correctamente.
Síntomas que apuntan a un problema de registro de moho
El momento y la localización de un síntoma suelen proporcionar pruebas más útiles que el propio síntoma.
| Síntoma | Cuando aparece | Subsistema posible | Primera comprobación de confirmación |
| Enlazamiento en el mismo punto durante el cierre | Cierre en frío o sin carga | Pasador doblado, Buje sesgado, Interbloqueo dañado, Burr, o error de posición de la placa | Para en el primer punto de contacto e inspecciona si hay marcas unilaterales de testigos |
| Raspado, Vibración, o ruido de impacto | Durante el acoplamiento de pasadores o de bloqueo | Carga lateral, Espacio insuficiente, Contaminación, o geometría de entrada dañada | Inspecciona el pasador, Boca de casquillo, Enclavamientos, y superficies cercanas |
| Calor anormal cerca del sistema guía | Tras repetir el ciclismo | Fricción, mala lubricación, Ajuste ajustado, Carga lateral, o galling | Comprobar la puntuación, Decoloración, Condición del lubricante, y contacto desigual |
| El moho no cierra completamente | Montaje o cierre controlado | Error de montaje, Obstrucción, Distorsión de la placa, Alineación del lado de la máquina, o componentes de posicionamiento dañados | Inspeccionar la montura, Características de localización, Superficies de separación, y relaciones de placas |
| Paso o desajuste de línea de separación | Durante la producción | Pérdida de matrícula, Movimiento de placas, Desgaste por interbloqueo, o carga lateral de máquina | Compara la ubicación del desajuste con los patrones de contacto y desgaste |
| Destello localizado | Bajo presión de inyección | Registro incorrecto, Corte dañado, Sujetación insuficiente, Contaminación, o condiciones de proceso | Comprueba si el moho se alinea sin presión e inspecciona el cierre afectado |
| Variación dimensional entre ciclos | Después del calentamiento o bajo carga | Cambio de espacio libre, Crecimiento térmico, Movimiento de placas, o características de posicionamiento desgastadas | Compara el frío, Cálido, y mediciones de condiciones de producción |
| Pulido de pasador o casquillo de un solo lado | Progresivo a lo largo del tiempo | Ánima mal posicionada, PIN doblado, Error de matrícula, o carga desigual de la máquina | Mide el deshierro del pasador e inspecciona la posición y perpendicularidad del diámetro |
La guía técnica de DME sobre enclavamientos de molde identifica el flash, Problemas dimensionales, y el daño a los componentes como posibles consecuencias de una alineación incorrecta del molde. También señala que los pasadores y casquillos del líder están desgastados, Variación térmica, Peso del molde, y el estado del equipo puede afectar al registro. Ver DME Orientación técnica sobre alineación de moldes.
El flash por sí solo no demuestra la falla del pin de posicionamiento. El flash también puede ser causado por cortes dañados, Material atrapado, Sujetación insuficiente, Presión excesiva, o otras condiciones de herramientas y procesos. Trátalo como una prueba que requiere una inspección más detallada.
Síntomas durante el cierre del moho
Los síntomas relacionados con el cierre suelen apuntar hacia el camino de compromiso.
Busca:
- Resistencia que comienza en la misma posición durante cada intento de cierre.
- Un pasador que entra en el casquillo fuera del centro.
- Marcas de contacto frescas solo en un lado del pasador.
- Raspado en la entrada del bushing.
- Marcas de impacto en enclavamientos o cierres.
- Un hueco visible en un lado de la línea de separación.
- Un pin, Bujes, o retenedor que se mueve en su elemento de montaje.
Un punto de contacto duro repetible es más probable que implique geometría, Obstrucción, o posición de montaje que un problema de ajuste de procesos.
Síntomas en la pieza moldeada o en la superficie de separación
La evidencia de producción puede incluir:
- Un paso a través de la línea de despedida.
- El destello concentrado en una región.
- Líneas de testigos desiguales.
- Astillado o desgarrado cerca de un cierre de precisión.
- Cambios dimensionales después de que el molde alcanza la temperatura de funcionamiento.
- Piezas que se mueven en una dirección bajo presión pero que parecen aceptables durante una comprobación de cierre sin carga.
Estos síntomas ayudan a localizar la zona afectada, Pero aún se necesitan mediciones antes de decidir qué componente reparar.
Deja de hacer ciclar el moho cuando sea probable que haya daños
No sigas cerrando el molde para "ver si se despeja" cuando haya indicios de interferencias fuertes o componentes desplazados.
Para y establece una condición de inspección segura cuando encuentres:
- Un pasador visiblemente doblado o suelto.
- Un crack, chipado, o casquillos desplazados.
- Fragmentos metálicos o marcas severas.
- Daño de impacto fresco en un núcleo, cavidad, Inserción, Apagón, o interbloqueo.
- Resistencia dura repentina durante el cierre.
- Una placa o componente moviéndose dentro de su elemento de montaje.
- Un camino de enfrentamiento que no puede confirmarse de forma segura.
Las máquinas de moldeo por inyección pueden exponer a los técnicos a la trituración, Energía hidráulica almacenada, Energía eléctrica, Superficies calientes, y componentes móviles. La inspección y el mantenimiento deben seguir las instrucciones del fabricante de la máquina, El procedimiento de energía peligrosa de la instalación, y las normativas locales aplicables. Estados Unidos. La Administración de Seguridad y Salud Ocupacional ofrece orientación general sobre Peligros de la máquina de moldeo por inyección horizontal y Control de energías peligrosas.
Solucionar problemas de desalineación en un orden fijo
Una secuencia consistente reduce el desmontaje innecesario y evita que un síntoma se confunda con una prueba de fallo de pasadores.
- Revisa cuándo empezó el problema.
Determina si el cambio fue repentino o progresivo. Comprueba si empezó después del mantenimiento, Sustitución de componentes, Transferencia de molde, Configuración de la máquina, Un cambio de refrigeración, o calentamiento. - Coloca la máquina y el molde en un estado de inspección seguro aprobado.
Aísla la energía peligrosa antes de entrar en la zona del moho o tocar componentes que puedan moverse. - Interfaces expuestas limpias.
Quita el plástico atrapado, chips, muelas, Lubricante contaminado, y otros restos de la línea de separación, Entradas de pin, Bujes, y enclavamientos. - Inspecciona el pasador, Bujes, Montaje, y retención.
Busca que haya flojidad, Puntuación, Marcas de impacto, Pulido desigual, Desplazamiento, o sujetadores dañados. - Observa el patrón de compromiso.
Bajo un procedimiento controlado aprobado, Identificar qué componente contacta primero y si el contacto está centrado o es unilateral. - Mide la geometría sospechosa.
Revisa las dimensiones del pasador y del casquillo, Runout, Condición del calibre de montaje, Posición de los componentes, y relaciones de placas. - Causas separadas del lado del molde de las causas del lado de la máquina y las térmicas.
Compara el comportamiento frío y el cálido, Comportamiento descargado y cargado en producción, y resultados entre máquinas cuando es posible. - Corregir la causa verificada.
Limpio, ajustar, Reparación, o reemplazar solo después de que la evidencia de la inspección respalde esa acción. - Valida la reparación.
Confirma el acoplamiento fluido, Registro de establos, contacto correcto de línea de separación, y resultados aceptables en piezas moldeadas.
Registra cuándo empezó el problema
El historial de fallos puede reducir rápidamente la investigación.
Un problema repentino tras el mantenimiento puede indicar:
- Un componente de reemplazo invertido o incorrecto.
- Un casquillo o pasador instalado a la profundidad incorrecta.
- Una mueva creada durante el montaje.
- Un retenedor o sujetador suelto.
- Una placa ensamblada fuera de posición.
El deterioro progresivo sugiere con mayor frecuencia:
- Aumento del desgaste de pasadores o casquillos.
- Descomposición de la lubricación.
- Daño por la caña de montaje.
- Movimiento de placas.
- Carga lateral repetida.
- Condiciones térmicas o de máquina que aceleran gradualmente el desgaste.
Un problema que solo aparece después de mover el molde a otra máquina debería desencadenar comprobaciones de instalación de moho, Compromiso de localización del anillo, condición de Platen, y alineación de sujeción antes de reemplazar los componentes del molde.
Empieza limpiando e inspeccionando no destructivamente
Empieza con comprobaciones que no alteren el moho:
- Superficies limpias de los pasadores y entradas de casquillos.
- Elimina los residuos plásticos de la línea de separación.
- Inspecciona si hay muelas alrededor de los agujeros y enclavamientos.
- Revisa los retenedores y sujetadores para detectar movimiento.
- Marcas y fotografía de patrones de contacto.
- Compara los lados izquierdo y derecho del molde.
- Comprueba si el pasador entra concéntricamente en el casquillo.
La limpieza puede restaurar el movimiento cuando los restos son el único obstáculo. No prueba que el pasador, Bujes, o la geometría de placas permanece dentro de las especificaciones.
Inspecciona el pasador, Bujes, y Características de montaje como un solo sistema
Un pasador de posicionamiento no funciona de forma independiente. Su rendimiento depende del casquillo o del orificio de acoplamiento, El diámetro de montaje, La placa de molde, y cualquier característica de posicionamiento final.
Pistas de fallo en el lado del pino
Las pruebas que implican directamente al pin incluyen:
- Flexión o escorrido medible.
- Puntuación unilateral a lo largo de la duración del enfrentamiento.
- Daño por impacto en el extremo delantero.
- Bordes en forma de seta o astillados.
- Un vástago flojo o una característica de retención defectuosa.
- Altura instalada incorrecta.
- Geometría que no coincide con el dibujo.
- El contacto se concentró en una sola región en lugar de estar distribuido como se pretendía.
El pulido unilateral puede indicar un pasador doblado, Pero también puede deberse a un casquillo o un diámetro de montaje mal posicionado. Confirma la rectitud del pasador antes de asignar la causa.
Bujes- y Pistas de fallo en el lado del sondaje
Inspecciona el lado de apareamiento para:
- Desgaste desigual u ovalado del ánima.
- Un casquillo suelto.
- Daños en el bisel de entrada.
- La puntuación se concentraba en un solo lado.
- Un casquillo instalado fuera de posición.
- Grietas o deformación alrededor de la estructura de montaje.
- Un tubo de ajuste de presión dañado.
- Rebabas que impiden que el casquillo se asiente correctamente.
Reemplazar un pasador desgastado dejando un buje ovalado o suelto puede restaurar el movimiento temporalmente sin restaurar la registro repetible. El par de acoplamiento y ambas características de montaje deben evaluarse juntos.
Mide la geometría antes de elegir una reparación
La inspección visual identifica dónde investigar, Pero la evidencia dimensional debería determinar si un componente es aceptable.
Medida según corresponda:
| Característica | Por qué es importante | Base de aceptación |
| Diámetro del pasador en varias posiciones | Revelaciones se estrechan, Desgaste localizado, o pérdida de materiales | Dibujo aprobado del molde o especificación de componentes |
| Perforación de los casquillos en varias orientaciones | Identifica un exceso de holgura o desgaste ovalado | Dibujo, Especificaciones del proveedor, o norma aplicable |
| Rectitud de los pasadores o runout | Detecta flexión que causa contacto lateral progresivo | Dibujo o procedimiento de inspección aprobado |
| Posición del pasador y del casquillo | Determina si sus ejes se alinean | Dibujo de moldes y estructura de datum |
| Perpendicularidad a la placa | Identifica la instalación inclinada o error en el diámetro | Dibujo o especificación de ingeniería |
| Condición del calibre de montaje | Determina si el componente está soportado y retenido correctamente | Dibujo y criterios de reparación aprobados |
| Relación de placas | Detecta desplazamiento, Distorsión, o movimiento entre ensamblajes | Plan de montaje de moldes e inspección |
No apliques un solo límite universal de paso a pasillo a casquillo ni límite de desgaste en todos los moldes. El valor correcto depende del diseño del componente, Tamaño, Función, Serie de proveedores, Temperatura de funcionamiento, y la precisión de posicionamiento requerida.
Para componentes estandarizados dentro de su ámbito declarado, ISO 8017 Cubre dimensiones y tolerancias para pilares guía específicos y pilares guía de localización. ISO 8018 cubre arbustos guía con cabeza y localización. Estas normas no sustituyen el dibujo aprobado del molde, y no deberían aplicarse a componentes fuera de su ámbito.
Registrar la referencia de medición, Instrumento, Montaje, Revisión del dibujo, y resultados reales. Una lista de números sin el método de medición puede no ser suficiente para decisiones de reparación o sustitución.
Causas separadas del lado del molde de los efectos de la máquina y la temperatura
El mismo síntoma de moho puede originarse fuera del par de pasadores y casquillos.
Pregunta:
- ¿El problema empezó después de instalar el molde en otra máquina??
- ¿El moho se alinea cuando está frío pero se une después del calentamiento??
- ¿Se cierra suavemente sin presión pero cambia durante la producción??
- ¿Es un molde a la mitad funcionando a una temperatura diferente??
- ¿Están correctamente asentados el anillo de localización y las superficies de montaje??
- ¿Son los platens?, Abrazaderas, o sistema de anclaje que aplica carga desigual?
- ¿Los enclavamientos muestran contacto solo después de aplicar presión??
- ¿Desaparece el problema cuando se revisa el moho fuera de la máquina original??
Desalineación entre frío y calor
Un molde puede cerrarse correctamente a temperatura ambiente y comenzar a unirse tras la estabilización térmica. El calentamiento desigual cambia las dimensiones de las placas, Agujerías, Clavijas, Bujes, y enclavamientos. El pasador puede parecer el problema aunque la causa subyacente sea el crecimiento térmico diferencial.
Comparar:
- Compromiso en frío.
- Compromiso durante el calentamiento.
- Acoplamiento estable de la temperatura de operación.
- Temperaturas en ambas mitades del molde.
- Condiciones de enfriamiento cerca de la región afectada.
- Marcas de contacto antes y después del calentamiento.
No asumas que el pasador cambia de forma independiente de la placa circundante. Toda la cadena de alineación se expande y se mueve junta.
Desalineación sin carga frente a bajo presión
Un cierre suave sin carga no garantiza un registro estable durante la producción.
Si la desalineación solo aparece bajo carga de inyección o sujeción, inspeccionar:
- Enclavamientos laterales y bloqueos cónicos.
- Soporte de placas y sujetadores.
- Apaga el contacto.
- Montaje en molde.
- Condición de Platen.
- Compromiso de localización del anillo.
- Movimiento sensible a la carga entre placas.
Cambio de presión, Velocidad, o los ajustes de sujeción pueden reducir el defecto visible, pero no corrige un error de posicionamiento mecánico.
Comparar la acción correctiva con la causa verificada
| Causa verificada | Acción apropiada | Cheque adicional |
| Plástico atrapado, chips, o escombros removibles | Limpia las superficies afectadas | Confirma que no quedan muelas ni daños permanentes |
| Lubricante aprobado contaminado o faltante | Limpia y restaura la condición de lubricación especificada | Inspeccionar la puntuación existente, Desgaste, o galling |
| Son, Desgastado, o pasador dañado por impacto | Sustituye por un componente que coincida con el dibujo aprobado | Inspecciona el casquillo y el diámetro de montaje |
| Buje desgastado u ovalado | Sustituye o repara según el diseño del molde | Confirma el estado del pasador y la separación real del apareamiento |
| Pasador o casquillo suelto | Corregir la función de retención o montaje mediante una reparación aprobada | Comprueba si el diámetro o la placa están dañados |
| Diámetro de montaje dañado | Repara el diámetro o la placa afectada antes de instalar un componente nuevo | Restablecer la posición y la perpendicularidad |
| Bloqueo o cierre desgastado | Reparar o reemplazar la característica de posicionamiento final afectada | Confirma que los componentes de la guía no han sido instalados manualmente |
| Error de instalación o de anillo de localización | Montaje y centrado correctos del molde | Revisa el cierre y el contacto de la línea de separación |
| Carga lateral de la máquina o problema con placas | Sigue el proceso de inspección y reparación del fabricante de máquinas | Confirma que el moho no ha sufrido daños secundarios |
| Distorsión térmica | Corregir el desequilibrio verificado de temperatura o refrigeración | Validar la alineación a temperatura de funcionamiento estable |
La lubricación puede reducir la fricción. No puede enderezar un pasador doblado, corregir un diámetro mal colocado, Restaurar un casquillo ovalado, o realinear una placa deformada.
No instales un pasador nuevo en un diámetro dañado simplemente porque el reemplazo encaje al principio. Si la característica de montaje no puede mantener el componente en la posición y el ángulo requeridos, La nueva pieza puede fallar rápidamente o reproducir el mismo error de alineación.
Valida la alineación antes de devolver el molde a la producción
Tras la corrección, validar el sistema completo en lugar de comprobar solo una vez si el molde puede cerrarse.
Utiliza el procedimiento aprobado por el fabricante de la máquina para confirmar:
- Acoplamiento suave y repetible.
- Sin impacto anormal, Raspado, Vibración, o resistencia.
- No hay nuevas puntuaciones ni marcas concentradas de testigos.
- Contacto correcto de línea de separación y corte.
- Temperaturas estables de pasadores y casquillos.
- No se mueven en los retenedores ni en los elementos de montaje.
- Comportamiento constante después de que el molde alcanza la temperatura de funcionamiento.
- Registro estable bajo condiciones de producción aprobadas.
- Dimensiones aceptables para piezas moldeadas.
- No hay destello anormal ni paso de línea de separación.
Revisa las dimensiones críticas cuando se aplica un pasador, Bujes, Diámetro, Placa, o se ha reparado el enclavamiento. Registra lo que se ha cambiado, Las mediciones tomadas, y el resultado de la validación. Un ciclo de cierre exitoso no es evidencia suficiente de corrección a largo plazo.
Prepara información completa de reemplazo cuando un componente está fuera de especificación
Una vez que la inspección confirma que un pasador de posicionamiento, Componente guía, o que el casquillo requiere reemplazo, proporcionar al proveedor suficiente información para reproducir la geometría prevista en lugar de la condición de desgaste.
Prepárate:
- El dibujo y revisión de componentes aprobados.
- La función del componente: Localización, Guiado, o posicionamiento final.
- Dimensiones del pasador y del casquillo de acoplamiento.
- Detalles de montaje y retención.
- Ajuste y tolerancias requeridos.
- Material, Dureza, Tratamiento térmico, y los requisitos de superficie indicados en el dibujo.
- Cantidad.
- La muestra desgastada, cuando sea útil y esté disponible.
- Fotografías o notas que muestran el patrón de fallo.
- Confirmación de si también se reparará el componente de acoplamiento o el orificio de montaje.
- Documentación de inspección requerida.
SunshinePro afirma que ofrece personalizados estándar y basados en dibujos Piezas estándar de molde, incluyendo componentes guía y pasadores de varilla. La empresa también lista los casquillos guía de pasador de localización y describe los procesos de inspección de componentes personalizados.
Después de que se hayan medido el componente fallido y sus condiciones de acoplamiento, El siguiente paso práctico es Presentar los requisitos de dibujo y reemplazo para reseña. La solicitud debe describir la falla verificada y la geometría requerida, en lugar de pedir a un proveedor que reproduzca una muestra desgastada sin medir.
Compartir:



Escrito por Sunshine
Al sol, Somos un fabricante y proveedor profesional de componentes de moldes de precisión, ofreciendo una amplia gama de productos para aplicaciones de estampado y moldes de inyección. Nuestro enfoque principal es el punzonamiento de troqueles, Pasadores y fundas eyector, y postes guía y casquillos. Con mecanizado CNC avanzado, Control de calidad estricto, y una fuerte capacidad de producción, Garantizamos la fiabilidad, Piezas de alta precisión, junto con componentes estándar en stock para un suministro global rápido y eficiente.
NOTICIAS
CONSIGUE EL SERVICIO
Con piezas de calidad para todos los presupuestos y personal amable formado para que tu visita sea informativa y sin complicaciones.
